
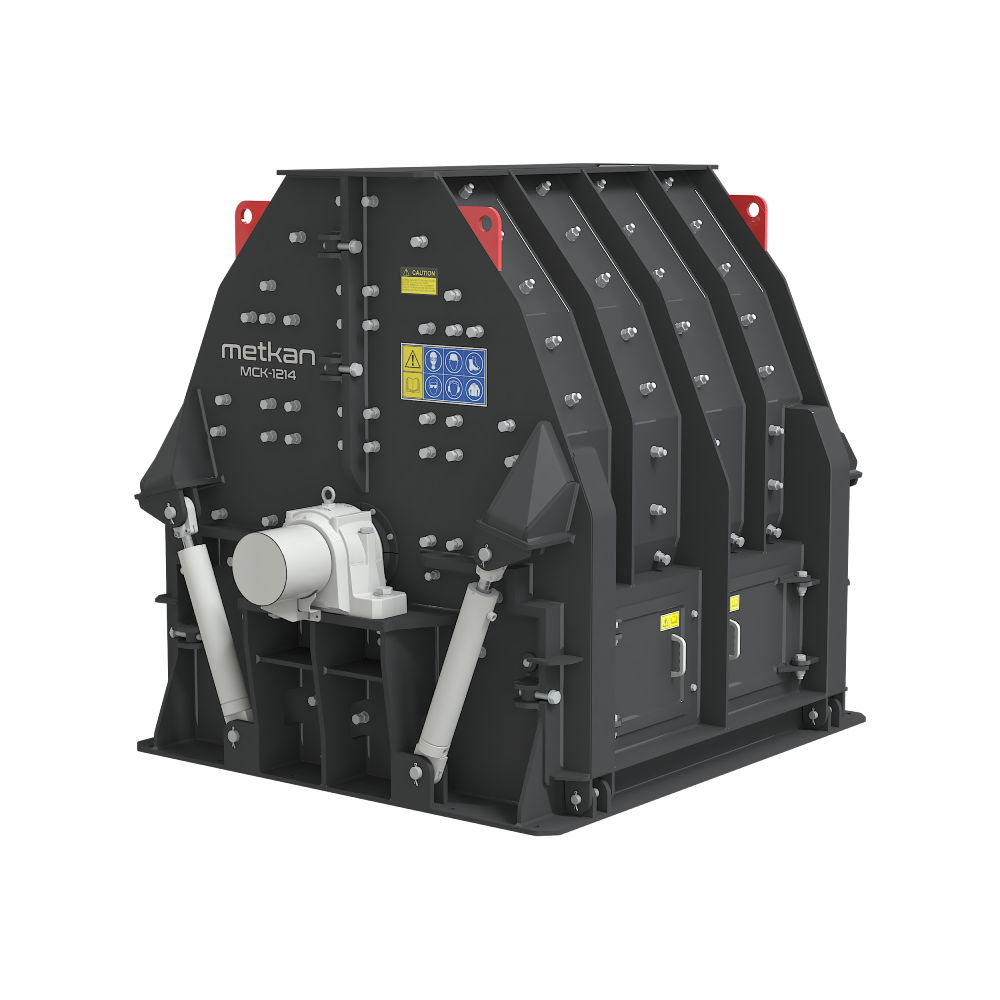
Kırma-Eleme Tesisinde Plansız Duruşlar Nasıl Azaltılır? Bakım ve Otomasyon Kontrol Listesi
Kırma-eleme tesislerinde üretim sürekliliği, toplam tesis verimini doğrudan belirler. Plansız bir duruş yalnızca tek makinenin çalışmasını engellemez. Aynı zamanda besleme, kırma, eleme ve taşıma süreçlerinin tamamını etkiler. Bu nedenle işletmeler duruş süresinden çok daha büyük bir üretim kaybıyla karşılaşır. Üstelik sık tekrarlanan arızalar bakım maliyetlerini de yükseltir. Ancak doğru bakım planı bu riskleri önemli ölçüde azaltır. Bunun yanında otomasyon sistemi ekipman davranışlarını sürekli takip eder. Böylece teknik ekip, arıza büyümeden önce gerekli müdahaleyi gerçekleştirir. Metkan olarak kırma-eleme tesislerini yalnızca makine grupları üzerinden değerlendirmiyoruz. Bunun yerine tüm üretim hattını tek bir proses olarak ele alıyoruz. Çünkü yüksek tesis verimi; doğru ekipman, düzenli bakım ve güçlü otomasyon altyapısının birlikte çalışmasını gerektirir. İşletmeler bu üç alanı doğru yönettiğinde plansız duruşları azaltır ve üretim sürekliliğini güçlendirir.
Kırma-Eleme Tesislerinde Plansız Duruş Neden Önemlidir?
Plansız duruş, üretim programını doğrudan bozar. Örneğin kırıcıdaki bir sorun besleme hattının durmasına neden olur. Ardından elekler ve konveyörler de üretime devam edemez. Sonuç olarak küçük görünen bir arıza tüm hattın kapasitesini düşürür. Ayrıca işletme aynı üretim hedefini yakalamak için ek çalışma süresine ihtiyaç duyar. Bu durum enerji tüketimini ve personel maliyetini artırır. Bununla birlikte sık duruş yaşayan tesislerde ekipmanlar kararsız çalışma koşullarına maruz kalır. Sürekli başlatma ve durdurma işlemleri mekanik parçalar üzerinde ek yük oluşturur. Dolayısıyla plansız duruş yalnızca üretim kaybı anlamına gelmez. Aynı zamanda bakım bütçesini, enerji maliyetini ve teslimat planını etkiler. İşletmeler bu nedenle duruşları yalnızca arıza olarak görmemelidir. Aksine, duruş verilerini tesis performansının temel göstergelerinden biri olarak takip etmelidir.
Düzenli Bakım Planı Oluşturun
Plansız duruşları azaltmanın ilk adımını düzenli bakım oluşturur. Bakım ekibi her ekipman için ayrı kontrol periyotları belirlemelidir. Çünkü kırıcı, elek, konveyör ve elevatör farklı çalışma koşullarına sahiptir. Örneğin çekiçli kırıcıda aşınan parçalar ürün boyutunu ve kapasiteyi etkiler. Buna karşılık konveyörde rulolar, bant gerginliği ve tambur hizası daha kritik rol oynar. Bu nedenle tek bir genel bakım programı yeterli sonuç vermez. Bunun yerine işletme ekipman bazlı kontrol listeleri hazırlamalıdır. Ayrıca bakım ekibi çalışma saatlerini, yük oranlarını ve malzeme özelliklerini dikkate almalıdır. Böylece ekip, gerçek çalışma koşullarına uygun bakım aralıkları belirler. Düzenli kontroller küçük sorunları erken aşamada ortaya çıkarır. Sonuç olarak teknik ekip arızayı üretim sırasında değil, planlı bakım zamanında çözer. Bu yaklaşım hem bakım maliyetini kontrol eder hem de üretim sürekliliğini güçlendirir.
Kırıcı Aşınmalarını Yakından Takip Edin
Kırıcılar, kırma-eleme tesisinin en yoğun mekanik yük altında çalışan ekipmanları arasında yer alır. Bu nedenle aşınma kontrolü plansız duruş yönetiminde kritik önem taşır. Çekiçler, rotor parçaları, astarlar ve elek yüzeyleri zamanla performans kaybeder. Aşınma ilerledikçe makine aynı ürünü elde etmek için daha fazla enerji tüketir. Ayrıca kırma kapasitesi düşer ve ürün tane dağılımı değişir. Bu noktada bakım ekibi yalnızca parçanın tamamen aşınmasını beklememelidir. Bunun yerine düzenli ölçüm yapmalı ve aşınma eğilimini takip etmelidir. Örneğin ekip, çekiç kalınlığındaki değişimi bakım kayıtlarına ekleyebilir. Böylece parça değişim zamanını üretim planına göre belirler. Ayrıca titreşim ve motor akımı gibi değerler mekanik sorunlar hakkında erken sinyal verir. Metkan olarak sistem tasarımında bakım erişimini de dikkate alıyoruz. Böylece işletmeler kontrol ve parça değişim süreçlerini daha hızlı yönetir.
Bant Konveyör Kontrollerini İhmal Etmeyin
Bant konveyörler tesis içindeki malzeme akışını birbirine bağlar. Bu nedenle konveyörde oluşan küçük bir sorun bile tüm üretim hattını etkileyebilir. Özellikle bant kayması, yanlış gerginlik, rulman sorunu ve tambur hizasızlığı sık duruş nedenleri arasında yer alır. Öncelikle bakım ekibi bant merkezlemesini düzenli olarak kontrol etmelidir. Ardından ruloların serbest dönüşünü ve yatak sıcaklıklarını incelemelidir. Ayrıca bant yüzeyindeki yırtıklar erken aşamada tespit edilmelidir. Çünkü küçük bir yüzey hasarı kısa sürede daha büyük bir probleme dönüşebilir. Bunun yanında malzeme dökülmeleri de konveyör sistemini zorlar. Biriken malzeme ruloların hareketini engeller ve bant yönünü değiştirir. Dolayısıyla düzenli temizlik, mekanik bakım kadar önem taşır. İşletme bu kontrolleri vardiya rutinine eklediğinde beklenmedik konveyör duruşlarını azaltır. Aynı zamanda malzeme akışını daha kararlı hale getirir.
Elek Performansını Sürekli Kontrol Edin
Eleme aşaması ürün kalitesini ve hat kapasitesini doğrudan etkiler. Elek yüzeyindeki tıkanma veya hasar, malzeme akışını kısa sürede bozabilir. Bunun sonucunda elek üzerinde gereğinden fazla ürün birikir. Ardından tesisin diğer ekipmanları da dengesiz yük altında çalışmaya başlar. Bu nedenle operatörler elek yüzeyini düzenli olarak gözlemlemelidir. Ayrıca titreşim karakterindeki değişimleri takip etmelidir. Normalden farklı sesler de mekanik sorunların erken işaretini verebilir. Bununla birlikte yanlış elek açıklığı kapasite sorunlarına yol açar. Çok küçük açıklık malzemenin geçişini zorlaştırırken yanlış ürün dağılımı sonraki prosesi etkiler. Dolayısıyla işletme elek seçimini hedef ürün boyutuna göre yapmalıdır. Aynı zamanda besleme miktarını elek kapasitesiyle dengede tutmalıdır. Düzenli kontrol sayesinde ekip, tıkanmayı veya mekanik sorunu büyümeden fark eder. Böylece üretim hattı daha istikrarlı çalışır ve ürün kalitesi korunur.
Besleme Miktarını Dengede Tutun
Düzensiz besleme, kırma-eleme tesislerinde birçok sorunun başlangıç noktasını oluşturur. Ani malzeme yükü kırıcıyı zorlar ve motor akımını yükseltir. Bunun yanında yetersiz besleme de ekipmanın kapasitesini verimli kullanmasını engeller. Dolayısıyla tesis, kırıcıya sürekli ve dengeli malzeme göndermelidir. Besleyici sistemi bu noktada kritik görev üstlenir. Otomasyon sistemi motor yükünü takip ederek besleme hızını kontrol edebilir. Örneğin kırıcı yükü yükseldiğinde sistem besleme miktarını azaltır. Yük normale döndüğünde ise besleyici tekrar uygun hıza çıkar. Böylece kırıcı ani yük değişimlerinden korunur. Ayrıca dengeli besleme elek ve konveyör performansını da olumlu etkiler. Çünkü hat boyunca daha kararlı bir malzeme akışı oluşur. Sonuç olarak işletme hem kapasiteyi daha iyi kullanır hem de mekanik zorlanmayı azaltır. Bu nedenle besleme kontrolü, plansız duruşları azaltan temel proses adımları arasında yer alır.
Motor Akımı ve Enerji Tüketimini İzleyin
Elektrik motorları ekipmanın çalışma koşulları hakkında önemli bilgiler verir. Özellikle motor akımındaki ani yükselişler mekanik yük artışını gösterebilir. Bu nedenle otomasyon sistemi motor akımlarını sürekli takip etmelidir. Örneğin kırıcı normalden fazla akım çekiyorsa aşırı besleme söz konusu olabilir. Benzer şekilde rulman problemi veya mekanik sıkışma da motor yükünü artırabilir. Teknik ekip bu değişimi erken fark ettiğinde ekipmanı kontrollü şekilde inceleyebilir. Böylece ciddi bir arızanın önüne geçer. Ayrıca enerji tüketimindeki uzun dönemli değişimler de bakım ihtiyacını gösterir. Aynı üretim miktarı için daha fazla enerji harcayan ekipman performans kaybı yaşıyor olabilir. Bu noktada bakım ekibi aşınma, sürtünme ve mekanik ayarları kontrol etmelidir. Dolayısıyla enerji verileri yalnızca maliyet analizi için kullanılmamalıdır. İşletme bu değerleri kestirimci bakım yaklaşımının önemli bir parçası olarak değerlendirmelidir.
Titreşim ve Sıcaklık Değerlerini Takip Edin
Titreşim ve sıcaklık değerleri döner ekipmanların mekanik durumu hakkında erken uyarı sağlar. Rulman aşınması, balans problemi veya hizasızlık çoğu zaman titreşim seviyesini değiştirir. Aynı şekilde sürtünme arttığında yatak sıcaklığı yükselir. Bu nedenle işletme kritik ekipmanlarda düzenli titreşim ve sıcaklık takibi yapmalıdır. Öncelikle ekip normal çalışma değerlerini belirlemelidir. Daha sonra yeni ölçümleri bu referanslarla karşılaştırmalıdır. Böylece küçük değişimler bile daha kolay fark edilir. Ayrıca otomasyon sistemi belirlenen sınırlar aşıldığında operatöre uyarı verebilir. Operatör de ekipmanı tamamen durmadan önce kontrol eder. Bu yaklaşım özellikle kırıcı, elek, konveyör tahrik grubu ve elevatörlerde büyük avantaj sağlar. Bununla birlikte tek bir ölçüm yerine trend analizi daha doğru sonuç verir. Çünkü trend verileri sorunun gelişim hızını gösterir. Sonuç olarak ekip bakım zamanını daha doğru planlar ve beklenmedik mekanik arızaları azaltır.
Otomasyon Alarm Sistemlerini Doğru Kurgulayın
Otomasyon sistemi yalnızca makineleri çalıştırıp durdurmamalıdır. İyi tasarlanmış bir sistem aynı zamanda tesisin çalışma koşullarını sürekli analiz eder. Bu nedenle alarm yapısı plansız duruş yönetiminde önemli rol oynar. Ancak çok fazla gereksiz alarm operatörün dikkatini dağıtır. Buna karşılık yetersiz alarm tanımı kritik sorunların geç fark edilmesine yol açar. Dolayısıyla işletme alarm seviyelerini risk derecesine göre belirlemelidir. Örneğin sıcaklık yükselmeye başladığında sistem önce uyarı verebilir. Değer kritik seviyeye ulaştığında ise otomasyon kontrollü duruş sürecini başlatabilir. Ayrıca sistem alarm geçmişini kayıt altında tutmalıdır. Teknik ekip bu kayıtları inceleyerek tekrarlanan sorunları tespit eder. Böylece yalnızca sonucu değil, sorunun kaynağını da araştırır. Metkan olarak otomasyon çözümlerinde prosesin tamamını dikkate alıyoruz. Bu yaklaşım operatörün tesisi daha kontrollü yönetmesine ve arızalara daha hızlı tepki vermesine yardımcı olur.
Kritik Yedek Parçaları Önceden Planlayın
Bakım ekibi arızayı hızlı şekilde tespit etse bile yedek parça yoksa tesis üretime dönemez. Bu nedenle kritik yedek parça yönetimi duruş süresini doğrudan etkiler. İşletme öncelikle uzun tedarik süresine sahip parçaları belirlemelidir. Ardından üretimi tamamen durdurabilecek parçaları ayrı bir grupta değerlendirmelidir. Rulmanlar, sensörler, kayışlar ve belirli aşınma parçaları bu listeye girebilir. Ancak gereğinden fazla stok da işletme maliyetini artırır. Bu yüzden bakım kayıtları stok planlamasında önemli veri sağlar. Ekip hangi parçanın ne sıklıkla değiştiğini takip ettiğinde daha doğru stok seviyesi belirler. Ayrıca kritik parçalar için minimum stok sınırı tanımlamak fayda sağlar. Stok bu seviyenin altına düştüğünde satın alma süreci hemen başlamalıdır. Böylece işletme arıza anında tedarik süresi beklemez. Sonuç olarak doğru yedek parça planı, bakım müdahalesini hızlandırır ve plansız duruş süresini önemli ölçüde kısaltır.
Operatör Kontrollerini Günlük Rutine Dönüştürün
Otomasyon güçlü bir takip sistemi sağlar. Ancak deneyimli operatörün günlük gözlemleri de önemli bilgiler sunar. Operatör makinenin sesindeki, titreşimindeki veya malzeme akışındaki küçük değişimleri erken fark edebilir. Bu nedenle işletme vardiya başlangıcında kısa bir kontrol rutini uygulamalıdır. Operatör öncelikle güvenlik ekipmanlarını ve koruyucuları kontrol etmelidir. Ardından bantların, kırıcıların ve eleklerin genel durumunu gözlemlemelidir. Yağ kaçağı, gevşek bağlantı veya anormal ses gibi bulguları bakım ekibine aktarmalıdır. Ayrıca operatör üretim sırasında motor yüklerini ve alarm ekranını takip etmelidir. Böylece otomasyon verisi ile saha gözlemi birlikte değerlendirilir. Bunun sonucunda bakım ekibi daha doğru karar verir. Düzenli operatör kontrolleri küçük sorunların büyümesini engeller. Aynı zamanda çalışanların ekipman davranışını daha iyi tanımasını sağlar. Dolayısıyla günlük kontrol kültürü, tesis güvenilirliğini doğrudan destekler.
Kırma-Eleme Tesisi Bakım ve Otomasyon Kontrol Listesi
Plansız duruşları azaltmak için bakım ekibi düzenli ve ölçülebilir bir kontrol sistemi kurmalıdır. Öncelikle kırıcı aşınma parçalarını ve bağlantı noktalarını kontrol etmelidir. Ardından elek yüzeyleri, titreşim sistemi ve motor değerleri incelenmelidir. Konveyörlerde ise bant hizası, gerginlik, rulolar ve tamburlar takip edilmelidir. Ayrıca ekip rulman sıcaklıklarını ve anormal titreşimleri kayıt altına almalıdır. Otomasyon tarafında sensörlerin doğru değer gönderdiğini doğrulamak gerekir. Bunun yanında alarm geçmişi düzenli olarak analiz edilmelidir. Teknik ekip tekrar eden alarmları yalnızca sıfırlamak yerine kök neden açısından incelemelidir. Ayrıca kritik yedek parça stoklarını belirli aralıklarla kontrol etmelidir. Operatörler de vardiya başlangıcında görsel ve işitsel kontrol gerçekleştirmelidir. Böylece işletme bakım faaliyetlerini yalnızca arıza sonrasında değil, üretimin doğal bir parçası olarak yönetir. Sonuç olarak bu disiplin plansız duruş riskini azaltır ve tesis performansını daha öngörülebilir hale getirir.
Metkan ile Daha Güvenilir Kırma-Eleme Tesisleri
Yüksek verimli bir kırma-eleme tesisi yalnızca güçlü makinelerden oluşmaz. Ekipmanların birbirleriyle doğru kapasitede çalışması da aynı derecede önem taşır. Bu nedenle Metkan olarak projelerde besleme, kırma, eleme, taşıma ve otomasyon süreçlerini birlikte değerlendiriyoruz. Öncelikle malzeme özelliklerini ve hedef kapasiteyi analiz ediyoruz. Ardından prosesin ihtiyaç duyduğu ekipman yapısını belirliyoruz. Ayrıca otomasyon altyapısını tesisin çalışma senaryosuna göre planlıyoruz. Böylece operatör kritik değerleri daha kolay takip eder ve olası sorunlara hızlı tepki verir. Bunun yanında bakım erişimi ve ekipman yerleşimi de tesis kullanılabilirliğini etkiler. Doğru mühendislik yaklaşımı bakım süresini kısaltır ve üretim sürekliliğini destekler. Sonuç olarak işletmeler yalnızca yüksek kapasiteye değil, sürdürülebilir kapasiteye ihtiyaç duyar. Metkan olarak kırma-eleme tesislerinde bu hedefi güvenilir ekipman, proses mühendisliği ve otomasyon çözümleriyle destekliyoruz.
Sıkça Sorulan Sorular
Kırma-eleme tesisinde plansız duruşların en yaygın nedeni nedir?
Plansız duruşların tek bir nedeni bulunmaz. Aşınmış parçalar, rulman sorunları, dengesiz besleme ve bant problemleri sık karşılaşılan nedenlerdir. Ayrıca yetersiz bakım ve yanlış otomasyon ayarları da duruş riskini yükseltir. Düzenli kontrol programı bu sorunların büyük bölümünü erken aşamada ortaya çıkarır.
Kırıcı bakımı ne sıklıkla yapılmalıdır?
Bakım aralığını ekipmanın çalışma süresi, malzeme yapısı ve yük oranı belirler. Bu nedenle her tesis aynı bakım takvimini kullanmamalıdır. Bakım ekibi üretici önerilerini çalışma verileriyle birlikte değerlendirmelidir. Ayrıca aşınma ölçümlerini kayıt altında tutarak bakım aralığını zaman içinde optimize etmelidir.
Otomasyon sistemi plansız duruşları nasıl azaltır?
Otomasyon sistemi motor akımı, sıcaklık, titreşim ve sensör verilerini takip eder. Böylece operatör normal çalışma değerlerinden sapmaları erken fark eder. Ayrıca sistem kritik seviyelerde alarm üreterek hızlı müdahaleyi destekler. Doğru alarm senaryoları ciddi ekipman hasarlarının önüne geçmeye yardımcı olur.
Bant konveyör arızaları nasıl önlenir?
Bakım ekibi bant hizasını, gerginliği, ruloları ve tamburları düzenli kontrol etmelidir. Ayrıca bant çevresindeki malzeme birikimini temizlemelidir. Operatörler çalışma sırasında kayma veya anormal ses fark ettiğinde bakım ekibini bilgilendirmelidir. Bu rutin, küçük sorunların büyük arızalara dönüşmesini engeller.
Titreşim takibi neden önemlidir?
Titreşim değişimleri mekanik problemlerin erken işaretlerini gösterebilir. Balans bozukluğu, rulman aşınması ve hizasızlık titreşim seviyesini etkiler. Teknik ekip düzenli ölçüm yaptığında bu değişimleri daha erken tespit eder. Böylece bakım müdahalesini plansız duruş oluşmadan önce programlayabilir.
Kırma-eleme tesisinde yedek parça stoğu gerekli midir?
Kritik yedek parçalar tesisin tekrar üretime dönme süresini doğrudan etkiler. Bu nedenle işletme üretimi durdurabilecek parçalar için minimum stok seviyesi belirlemelidir. Ancak gereksiz stok maliyet oluşturur. Bakım geçmişi ve parça tüketim verileri en doğru stok planının oluşturulmasına yardımcı olur.
Plansız duruşları tamamen ortadan kaldırmak mümkün müdür?
Her mekanik sistem belirli bir arıza riski taşır. Ancak işletme düzenli bakım, doğru otomasyon ve etkili operatör kontrolleriyle bu riski önemli ölçüde azaltır. Ayrıca geçmiş arızaları analiz etmek tekrar eden sorunların kök nedenlerini ortaya çıkarır. Böylece tesis zaman içinde daha güvenilir bir çalışma düzenine ulaşır.
Kırma-Eleme Tesisinizde Üretim Sürekliliğini Güçlendirin
Plansız duruşları azaltmak, yalnızca arızalara daha hızlı müdahale etmek anlamına gelmez. Doğru ekipman seçimi, düzenli bakım ve güçlü otomasyon altyapısı sorunu kaynağında kontrol altına alır.
Metkan olarak kırma-eleme tesislerinde üretim hedeflerinize uygun, verimli ve sürdürülebilir proses çözümleri geliştiriyoruz. Tesisinizin kapasitesini korumak ve plansız duruşları azaltmak için uzman ekibimizle iletişime geçin.


