
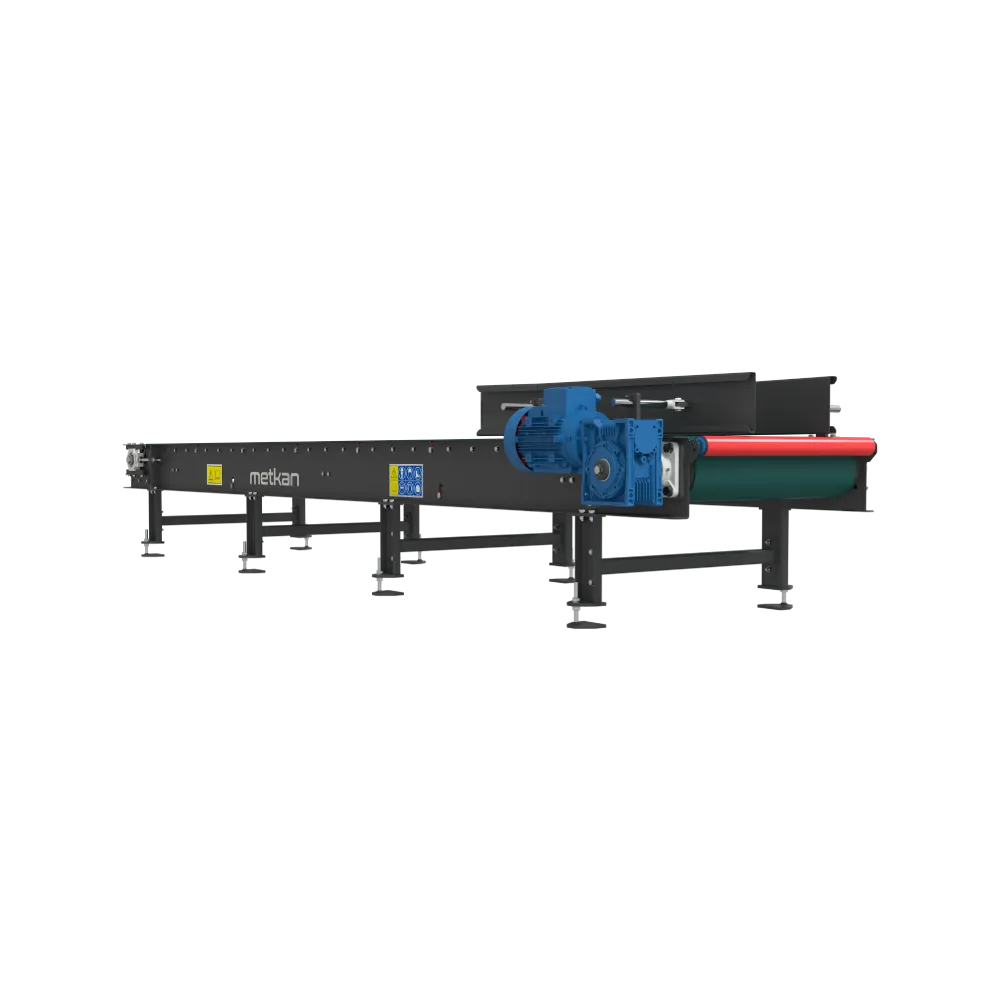
Bant Konveyörde Hat Verimini Düşüren Hatalar Nelerdir?
Bant konveyörde hat verimi, üretim hattındaki malzeme akışını doğrudan etkiler. Kırma, eleme, karıştırma, paketleme ve paletleme aşamaları arasındaki geçişi konveyörler destekler. Bu nedenle küçük bir taşıma problemi, hattın tamamında kapasite kaybı oluşturabilir. Bant kayması, yanlış hız, düzensiz yükleme veya bakım eksikliği üretim akışını kısa sürede bozar. Üstelik bu hatalar yalnızca tonajı azaltmaz. Aynı zamanda enerji tüketimini, temizlik süresini ve bakım maliyetini artırır. İşletme sorunun kaynağını erken bulamazsa plansız duruşlar daha sık yaşanır. Dolayısıyla bant konveyör performansı, üretim tesisinin genel verimini doğrudan etkiler.
Metkan Makine, bant konveyör projelerinde taşıma kapasitesini tek başına değerlendirmez. Malzeme yoğunluğu, tane boyutu, hat eğimi ve boşaltma noktası birlikte analiz edilir. Ayrıca bant genişliği, hız değeri, tambur yapısı ve motor gücü proses ihtiyacına göre seçilir. Doğru mühendislik yaklaşımı, bant konveyörün uzun süre kararlı çalışmasını destekler. Buna karşılık hatalı proje seçimi ve yanlış işletme alışkanlıkları sürekli arıza üretir. Bu içerikte bant konveyörde hat verimini düşüren temel hataları ayrıntılı şekilde ele alacağız.
İçindekiler
- Yanlış bant hizası
- Uygun olmayan bant hızı
- Düzensiz malzeme yükleme
- Aşırı yükleme
- Rulo ve tambur problemleri
- Yetersiz bant gerginliği
- Temizleme sistemi eksikliği
- Hatalı bakım planı
- Otomasyon eksikliği
- Metkan Makine bant konveyör çözümleri
- Sıkça Sorulan Sorular
Yanlış Bant Hizası Hat Verimini Nasıl Düşürür?
Bant hizası bozulduğunda konveyör düzgün ilerleyemez. Bant sağa veya sola doğru kayar ve şase kenarlarına temas eder. Bu temas sürtünmeyi artırır. Artan sürtünme motor yükünü yükseltir ve enerji tüketimini büyütür. Ayrıca bant kenarları kısa sürede aşınır. Operatör sorunu fark etmezse yırtılma riski de artar. Malzeme bant dışına döküldüğünde üretim alanı kirlenir. Temizlik ekibi daha fazla zaman harcar ve hat sık sık durur.
Yanlış hizalama çoğu zaman tek bir parçadan kaynaklanmaz. Tambur ayarı, rulo konumu, şase doğruluğu ve bant gerginliği birlikte rol oynar. Özellikle yükleme noktasındaki dengesizlik, bantı sürekli aynı yöne iter. Bu nedenle bakım ekibi yalnızca bandı düzeltmemelidir. Önce sapmanın temel nedenini bulmalıdır. Düzenli hizalama kontrolü, büyük arızaları önler. Metkan Makine, rijit şase yapısı ve doğru tambur yerleşimiyle uzun süre dengeli çalışan bant konveyörler geliştirir.
Uygun Olmayan Bant Hızı Üretimi Nasıl Etkiler?
Bant hızı, konveyör kapasitesini doğrudan belirler. Ancak yüksek hız her zaman yüksek üretim anlamına gelmez. Gereğinden hızlı çalışan bant, malzemeyi kontrolsüz şekilde taşır. Özellikle ince tozlar ve granül ürünler kenarlardan savrulabilir. Boşaltma noktasında malzeme yönü bozulur. Sonraki ekipman düzenli besleme alamaz. Böylece kırıcı, elek veya mikser tam kapasite çalışamaz.
Düşük bant hızı da ciddi darboğaz oluşturur. Üretim ekipmanı yeterli miktarda ürün hazırlasa bile konveyör bu ürünü zamanında taşıyamaz. Malzeme yükleme noktasında birikir ve sistem sık sık durur. Ayrıca bant üzerindeki ürün yoğunluğu yükselir. Bu durum rulo ve motor yükünü artırır. Doğru hız değeri için malzeme yoğunluğu, bant genişliği ve hedef kapasite birlikte incelenmelidir. Metkan Makine, proje aşamasında bu verileri analiz eder ve hatta uygun hız aralığını belirler.
Düzensiz Malzeme Yükleme Neden Sorun Oluşturur?
Malzeme banda merkezden ve dengeli şekilde girmelidir. Tek tarafa yoğunlaşan yük, bantın yönünü bozar. Ayrıca rulolar eşit yük taşıyamaz. Bir taraftaki rulolar daha hızlı aşınırken diğer taraf düşük yükle çalışır. Bu dengesizlik bant ömrünü kısaltır ve bakım maliyetini artırır. İri taneler tek noktada biriktiğinde bant yüzeyi darbe alır. İnce tozlar ise havaya karışır ve çalışma alanını kirletir.
Besleme hızı da yükleme dengesi kadar önem taşır. Ani malzeme akışı bant üzerinde şok yük oluşturur. bununla beraber motor ve redüktör kısa sürede yüksek tork çeker. Bu durum mekanik parçaları zorlar. Kontrollü bunkerler ve yönlendirme olukları malzemeyi bant genişliğine eşit dağıtır. Böylece konveyör daha dengeli çalışır. İşletme düzenli yükleme sağladığında bant kaymasını azaltır, enerji tüketimini düşürür ve üretim akışını korur.
Aşırı Yükleme Kapasiteyi Artırır mı?
Birçok işletme daha fazla ürün taşımak için bantı kapasitesinin üzerinde yükler. Ancak bu yaklaşım gerçek kapasite artışı sağlamaz. Aşırı yük, motoru sürekli yüksek akım altında çalıştırır. Redüktör daha fazla zorlanır ve rulman sıcaklığı yükselir. Bant yüzeyi de normalden fazla gerilim taşır. Bu şartlar ekipman ömrünü hızla kısaltır.
Üstelik yoğun malzeme bant kenarlarından dökülür. Boşaltma noktası ürünü yeterli hızla alamaz ve sistem sık sık tıkanır. Kısa süreli tonaj artışı, uzun süreli duruş kaybına dönüşür. Bu nedenle işletme nominal kapasite sınırını korumalıdır. Yük hücreleri, akım sensörleri ve otomasyon altyapısı aşırı yükü erken fark eder. Böylece operatör besleme miktarını zamanında düşürür. Doğru kapasite yönetimi, hattın daha uzun süre kesintisiz çalışmasını sağlar.
Rulo ve Tambur Problemleri Verimi Nasıl Etkiler?
Rulolar, bantın düzgün hareketini destekler. Bir rulo sıkıştığında bant yüzeyi üzerinde sürtünme oluşur. Motor daha fazla enerji harcar. Ayrıca sıkışan rulo bantta lokal ısınma ve aşınma oluşturur. Operatör bu sorunu geç fark ederse bant yüzeyi zarar görebilir. Çok sayıda arızalı rulo, konveyör kapasitesini ciddi şekilde düşürür.
Tamburlar da sistemin temel hareket bileşenlerini oluşturur. Aşınmış tambur kaplaması kaymaya neden olur. Bu nedenle bant yeterli çekiş alamaz ve düzensiz ilerler. Yanlış tambur hizası ise bantın merkezden sapmasına yol açar. Bakım ekibi ruloları ve tamburları periyodik olarak kontrol etmelidir. Ses, titreşim ve sıcaklık değişimleri erken uyarı verir. Metkan Makine, dayanıklı rulo grupları ve uygun tambur geometrisiyle uzun ömürlü taşıma performansı hedefler.
Yetersiz Bant Gerginliği Hangi Hataları Oluşturur?
Bant gerginliği düşük kaldığında tahrik tamburu yeterli çekiş üretemez. Bant kayar ve taşıma hızı düşer. Motor dönmeye devam eder ancak ürün ilerlemez. Bu durum enerji kaybı oluşturur. Aynı zamanda tambur yüzeyi ve bant alt katmanı aşınır. Gerginlik çok yüksek olduğunda ise rulmanlar, şase ve bant bağlantıları gereksiz yük taşır.
Doğru gerginlik ayarı, sistemin dengeli çalışmasını sağlar. Bakım ekibi yalnızca ilk montaj sırasında ayar yapmamalıdır. Bant zamanla uzar ve çalışma koşulları değişir. Bu nedenle periyodik ölçüm gerekir. Otomatik gerdirme sistemleri değişen yük koşullarına daha hızlı cevap verir. Uygun ayar, kaymayı azaltır ve bant ömrünü uzatır. Ayrıca motor daha dengeli yük altında çalışır.
Bant Temizleme Sistemi Neden Gereklidir?
Bant yüzeyinde kalan malzeme, boşaltma noktasından sonra tambura taşınır. Yapışan ürün tambur çapını düzensiz hale getirir. Bu durum bant hizasını bozar. Ayrıca malzeme rulolar üzerinde birikir ve dönme direncini artırır. Özellikle nemli, ince veya yapışkan ürünler daha fazla kalıntı bırakır.
Etkili bir sıyırıcı sistemi bant yüzeyini sürekli temiz tutar. Böylece ürün kaybı azalır ve çalışma alanı daha düzenli kalır. Temizlik sistemi ayrıca ruloların ve tamburların ömrünü uzatır. İşletme yalnızca sıyırıcı takmakla yetinmemelidir. Sıyırıcı baskısını ve aşınma durumunu düzenli kontrol etmelidir. Aşınmış bir temizleyici yüzeye yeterli temas kuramaz. Bu nedenle bakım planı temizlik ekipmanlarını da kapsamalıdır.
Plansız Bakım Neden Üretim Kaybı Oluşturur?
Arıza sonrası bakım yaklaşımı, bant konveyörlerde yüksek maliyet oluşturur. Küçük bir rulman sesi zamanında kontrol edilmezse motor veya tambur arızasına dönüşebilir. Plansız duruş, yalnızca konveyörü durdurmaz. Üretim hattındaki diğer makineler de beklemeye geçer. Bu nedenle tek bir arıza tüm vardiyanın kapasitesini düşürebilir.
Planlı bakım, problemi büyümeden yakalar. Günlük gözlemler, haftalık mekanik kontroller ve aylık detaylı incelemeler güçlü bir bakım düzeni oluşturur. Operatörler ses, titreşim, bant yönü ve malzeme akışını takip etmelidir. Bakım ekibi ise gerginlik, yağlama, bağlantılar ve motor yükünü kontrol etmelidir. Düzenli kayıt tutan işletmeler arıza eğilimlerini daha kolay görür. Böylece yedek parça ve servis planını önceden hazırlar.
Otomasyon Eksikliği Hat Performansını Nasıl Sınırlar?
Manuel kontrol, değişken yük koşullarında yetersiz kalabilir. Operatör aşırı yükü veya bant kaymasını geç fark edebilir. Sensörler ise bu değişimleri anlık olarak izler. Hız sensörü, kayma şalteri, yük hücresi ve akım takibi sistemi korur. Otomasyon altyapısı riskli durumda beslemeyi azaltır veya hattı güvenli şekilde durdurur.
Ayrıca otomasyon, üretim verilerini kayıt altına alır. İşletme hangi vardiyada daha fazla duruş yaşadığını görebilir. Enerji tüketimi ve taşıma kapasitesi kolayca karşılaştırılır. Bu veriler bakım kararlarını güçlendirir. Metkan Makine, bant konveyör sistemlerini tesis otomasyonuyla uyumlu şekilde tasarlar. Böylece konveyör, diğer üretim ekipmanlarıyla senkron çalışır.
Metkan Makine Bant Konveyör Çözümleri
Metkan Makine, farklı malzeme özelliklerine ve kapasite hedeflerine uygun bant konveyör sistemleri geliştirir. Proje ekibi hat uzunluğunu, eğimi, ürün yoğunluğunu ve boşaltma yapısını birlikte inceler. Ardından bant genişliği, motor gücü ve hız değerini belirler. Bu yaklaşım, standart çözümler yerine prosese özel sistem oluşturur.
Firma; kırma, eleme, karıştırma, torbalama ve robot paletleme hatlarıyla uyumlu konveyörler sunar. Güçlü şase yapısı, kaliteli rulo grupları ve doğru otomasyon altyapısı üretim sürekliliğini destekler. Böylece işletmeler daha düşük bakım maliyetiyle daha yüksek hat verimi elde eder.
Sıkça Sorulan Sorular
Bant konveyör neden sağa veya sola kayar?
Yanlış tambur ayarı, dengesiz yükleme ve aşınmış rulolar bantı merkezden uzaklaştırır. Ayrıca hatalı gerginlik de kaymayı artırır. Düzenli hizalama kontrolü bu sorunu erken aşamada önler.
Bant konveyör kapasitesi nasıl yükselir?
İşletme doğru bant genişliği ve uygun hız seçimiyle kapasiteyi artırır. Dengeli yükleme de taşıma verimini destekler. Ancak sistem sınırının üzerinde yük vermek arıza riskini büyütür.
Bant konveyörde aşırı yük nasıl anlaşılır?
Motor akımı yükselir, bant hızı düşer ve malzeme kenarlardan taşar. Rulman sıcaklığı da artabilir. Sensör destekli takip sistemi aşırı yükü erken gösterir.
Rulo arızası bant performansını etkiler mi?
Evet. Sıkışan rulo sürtünmeyi artırır ve motoru zorlar. Aynı zamanda bant yüzeyinde aşınma oluşturur. İşletme arızalı ruloyu hızlıca değiştirmelidir.
Bant temizleme sistemi gerekli midir?
Özellikle ince, nemli ve yapışkan ürünlerde temizleme sistemi büyük önem taşır. Sıyırıcılar bant yüzeyindeki kalıntıları uzaklaştırır. Böylece tambur ve rulolar daha temiz çalışır.
Bant gerginliği ne sıklıkla kontrol edilmelidir?
Kontrol sıklığı çalışma süresine ve yük miktarına bağlıdır. Ek olarak yoğun üretim yapan tesisler günlük gözlem ve periyodik ölçüm uygulamalıdır. Bant uzaması görüldüğünde ekip hemen ayar yapmalıdır.
Otomasyon bant konveyör verimini artırır mı?
Otomasyon sistemi hız, yük ve kayma verilerini anlık izler. Sistem riskli durumda operatörü uyarır. Böylece plansız duruşlar azalır ve üretim akışı daha kararlı ilerler.
Metkan Makine hangi tesislere bant konveyör sunar?
Metkan Makine; yapı kimyasalları, madencilik, mineral işleme, çimento ve farklı endüstriyel üretim tesislerine çözüm sunar. Firma her projeyi kapasite ve malzeme yapısına göre planlar.
Üretim Hattınız İçin Doğru Konveyör Güvenilir Çözüm Ortağı
Bant konveyörde hat verimi, üretim hattının akışını doğrudan etkiler. Bant kayması, yanlış hız, aşırı yükleme ve bakım eksikliği üretim kapasitesini kısa sürede düşürür. Doğru tasarım ve düzenli kontrol ise hattın kararlı çalışmasını destekler. İşletmenize uygun bant konveyör çözümünü belirlemek için Metkan Makine ile iletişime geçebilirsiniz.


