
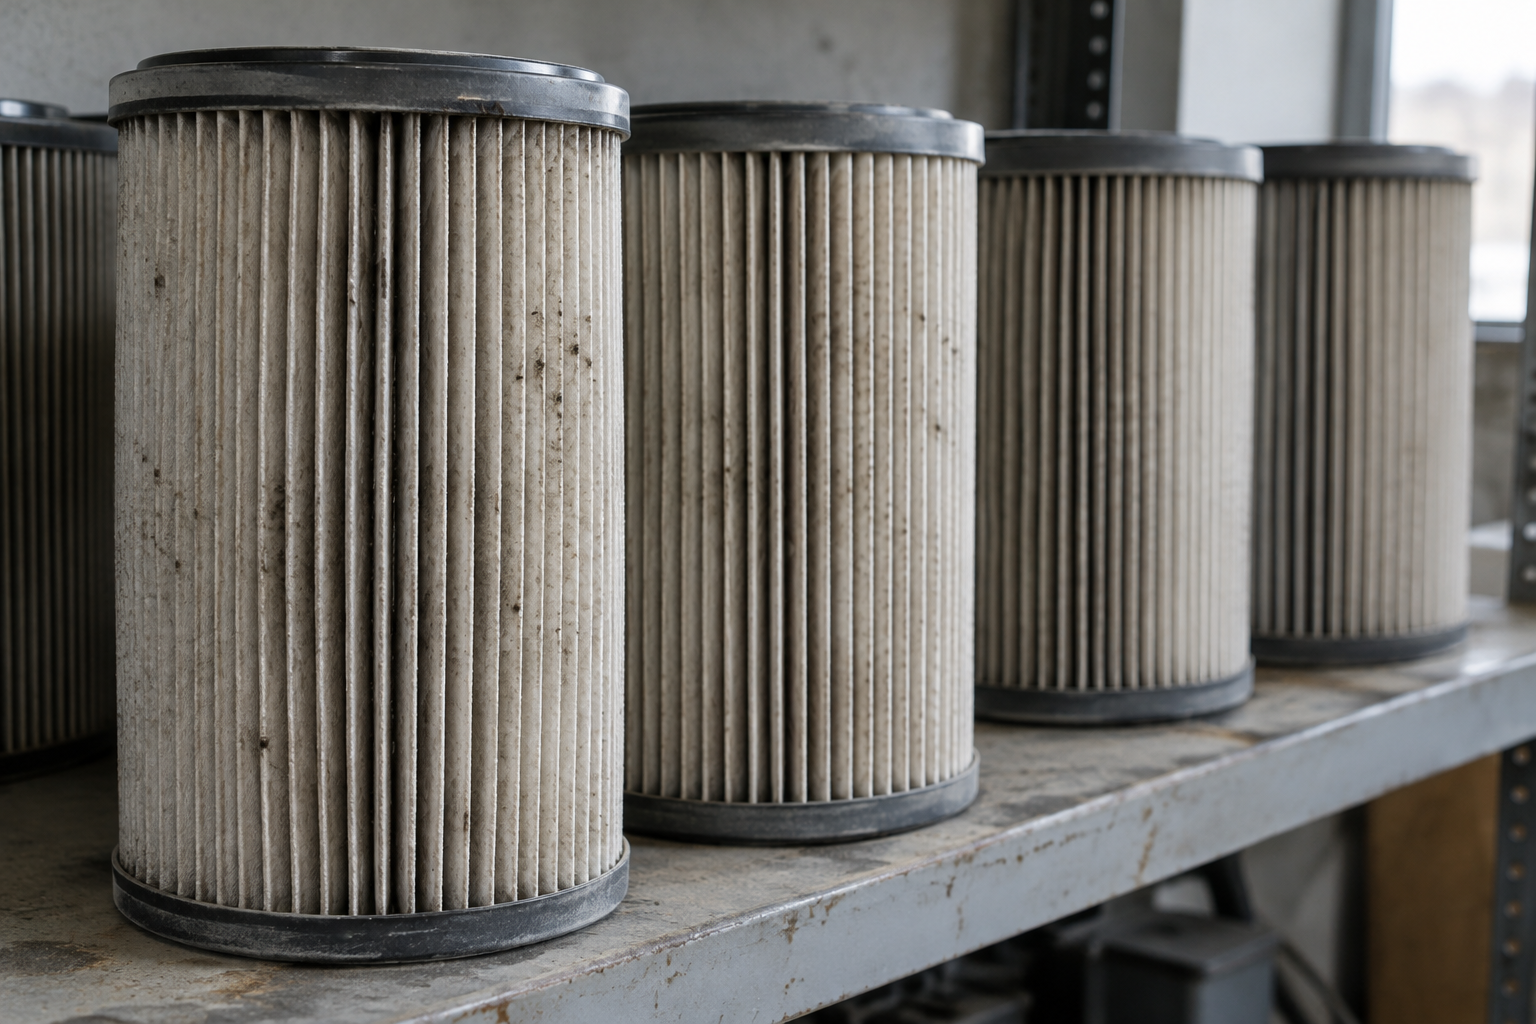
Mikronize Ürün Üretiminde Toz Yönetimi Nasıl Yapılır? Filtrasyon ve Hat Disiplini Rehberi
Mikronize ürün üretimi, çok ince tane boyutları nedeniyle güçlü bir toz yönetimi ister. Öğütme, kırma, eleme, taşıma, silolama ve paketleme aşamaları havaya ince partiküller yayabilir. İşletme bu partikülleri kontrol etmediğinde üretim alanında görüş azalır. Ayrıca çalışan konforu düşer, ekipman yüzeyleri kirlenir ve ürün kaybı artar. Yoğun toz birikimi, bakım ekiplerinin arızaları erken fark etmesini de zorlaştırır. Bu nedenle işletmeler toz kontrolünü yalnızca temizlik işi olarak görmemelidir. Etkili toz yönetimi; proses tasarımı, filtrasyon, kapalı taşıma, doğru hava dengesi ve düzenli bakım disiplinini birlikte kapsar.
Metkan Makine, mikronize kırma ve eleme tesislerinde toz kontrolünü üretim hattının ayrılmaz bir parçası olarak ele alır. Proje ekibi her transfer noktasını, ekipman bağlantısını ve hava kaçak riskini ayrı ayrı inceler. Ardından filtre kapasitesini, kanal kesitini, fan gücünü ve toplama noktalarını proses ihtiyacına göre planlar. Böylece sistem yalnızca havadaki tozu çekmez. Aynı zamanda ürün kaybını azaltır ve üretim ortamını daha düzenli hale getirir. Bu rehberde mikronize ürün üretiminde toz oluşum kaynaklarını, filtrasyon yöntemlerini ve hat disiplinini ayrıntılı biçimde inceleyeceğiz.
İçindekiler
- Mikronize üretimde toz neden artar?
- Toz kaynakları nasıl tespit edilir?
- Merkezi filtrasyon sistemi nasıl çalışır?
- Lokal emiş hangi noktalarda gerekir?
- Filtre kapasitesi nasıl seçilir?
- Kanal ve fan tasarımı neden önemlidir?
- Kapalı taşıma sistemi ne kazandırır?
- Transfer noktaları nasıl kontrol edilir?
- Hat disiplini toz yönetimini nasıl etkiler?
- Filtre bakımı neden aksatılmamalıdır?
- Otomasyon toz kontrolünü nasıl destekler?
- Sıkça Sorulan Sorular
- Metkan Makine mikronize tesis çözümleri
Mikronize Üretimde Toz Neden Artar?
Mikronize üretim, hammaddenin çok küçük tane boyutlarına inmesini hedefler. Tane küçüldükçe ürünün toplam yüzey alanı büyür. Böylece partiküller hava hareketlerinden daha kolay etkilenir. Kırıcı, değirmen veya elek içinden çıkan ince ürün, açık bağlantılarda hızla ortama yayılır. Özellikle kuru ve düşük yoğunluklu hammaddeler havada daha uzun süre kalır. Bunun yanında yüksek rotor devri, hızlı besleme ve sert düşüş noktaları da toz miktarını artırır. İşletme yalnızca son paketleme alanını kontrol ederse asıl kaynakları gözden kaçırabilir.
Toz oluşumu çoğu zaman tek bir ekipmandan çıkmaz. Besleyici çıkışı, kırıcı kapağı, elek bağlantısı, konveyör transferi, elevatör başlığı ve silo havalandırması birlikte yük oluşturur. Bu nedenle ekipler üretim hattını bütün halinde incelemelidir. Her kaçak noktası filtre sistemine ek yük bindirir. Ayrıca kontrolsüz hava girişi emiş dengesini bozar. Doğru bir toz yönetimi planı, önce kaynakları belirler ve ardından her kaynak için uygun kontrol yöntemini seçer.
Toz Kaynakları Nasıl Tespit Edilir?
Etkili kontrol için ilk adım, tozun nerede ve hangi şartlarda çıktığını belirlemektir. Üretim ekibi hattı boşta değil, gerçek kapasite altında gözlemlemelidir. Çünkü birçok kaçak yalnızca yüksek besleme sırasında ortaya çıkar. Operatörler özellikle kapak kenarlarını, flanş bağlantılarını, esnek manşonları ve boşaltma ağızlarını kontrol etmelidir. İnce ürün biriken yüzeyler de kaynağın yönünü gösterir. Ayrıca filtre fanı devreye girdiğinde bazı noktalarda içeri hava girişi oluşabilir. Bu hareket, bağlantıdaki açıklığı kolayca ortaya çıkarır.
Duman testi veya kontrollü hava akışı gözlemi, emiş yönünü anlamaya yardımcı olur. Bunun yanında diferansiyel basınç, fan akımı ve kanal hava hızı değerleri de önemli ipuçları sunar. Eğer bir hat sürekli toz kaçırıyorsa yalnızca emiş debisini artırmak doğru çözüm olmayabilir. Önce bağlantı geometrisini ve ürün düşüş yönünü incelemek gerekir. Metkan Makine, proje analizlerinde bu kaynakları ekipman bazında değerlendirir ve filtre noktalarını gereksiz yük oluşturmadan konumlandırır.
Merkezi Filtrasyon Sistemi Nasıl Çalışır?
Merkezi filtrasyon sistemi, farklı ekipmanlardan çıkan tozlu havayı ortak bir kanal hattında toplar. z. Filtre elemanları partikülleri tutarken temiz hava sistemden çıkar. Toplanan ürün ise filtre altındaki hazneye veya prosese geri döner. Bu yapı, çok sayıda emiş noktasını tek merkezden yönetme avantajı sunar. Ayrıca bakım ekibi filtre kontrolünü belirli bir alanda gerçekleştirir.
Ancak merkezi sistem doğru denge ister. Ana kanala yakın noktalar fazla hava çekerken uzak noktalar yetersiz emiş alabilir. Bu nedenle kanal çapları, damper ayarları ve fan basıncı dikkatle planlanmalıdır. Her emiş noktası aynı debiye ihtiyaç duymaz. Kırıcı çıkışı ile paketleme ağzı farklı hava karakterleri taşır. Proje ekibi her noktayı ayrı hesapladığında sistem daha dengeli çalışır. Aksi halde güçlü fan bile tüm hattı etkili biçimde kontrol edemez.
Lokal Emiş Hangi Noktalarda Gerekir?
Lokal emiş, tozu oluştuğu noktada yakalamayı hedefler. Bu yöntem özellikle sınırlı ve yoğun toz kaynaklarında güçlü sonuç verir. Kırıcı besleme ağzı, elek çıkışı, torba dolum noktası ve silo kapağı lokal emiş için uygun alanlardır. Emiş ağzı kaynaktan uzak kaldığında fan daha fazla hava çekmek zorunda kalır. Bu durum enerji tüketimini artırır. Ayrıca çevredeki temiz havayı da sisteme taşır.
Doğru başlık geometrisi, tozu geniş alandan değil doğrudan kaynaktan toplar. Başlık, ürün akışını engellememeli ve bakım erişimini kısıtlamamalıdır. Bunun yanında emiş noktası ürünün hareket yönünü dikkate almalıdır. Ters yönde çalışan bir emiş ağzı tozu yakalayamaz. Metkan Makine, lokal emiş başlıklarını ekipman geometrisine uygun biçimde tasarlar. Böylece sistem daha düşük debiyle etkili kontrol sağlar.
Filtre Kapasitesi Nasıl Seçilir?
Filtre seçimi yalnızca toplam hava debisine göre ilerlememelidir. Tozun yoğunluğu, tane boyutu, nem oranı ve yapışma eğilimi de filtre performansını etkiler. Çok ince ve kuru partiküller filtre yüzeyinde yoğun tabaka oluşturabilir. Nemli ürünler ise torba veya kartuş yüzeyine yapışabilir. Bu nedenle filtre medyası ürün karakterine uygun seçilmelidir. Aksi halde basınç kaybı hızla yükselir ve fan kapasitesi düşer.
Filtre alanı da kritik önem taşır. Yetersiz yüzey alanı, filtre elemanına aşırı yük bindirir. Sonuç olarak temizlik çevrimleri sıklaşır ve ekipman ömrü kısalır. Fazla büyük filtre ise yatırım ve alan maliyetini artırır. Doğru seçim için hava-toz oranı, giriş yükü ve çalışma süresi birlikte hesaplanmalıdır. Ayrıca filtre altındaki boşaltma sistemi kesintisiz çalışmalıdır. Biriken ürün hazneyi doldurursa filtre tekrar toz kaçırmaya başlar.
Kanal ve Fan Tasarımı Neden Önemlidir?
Kanal sistemi, filtre performansını doğrudan belirler. İçerideki hava hızı düşük kalırsa toz çöker ve hat zamanla daralır. Çok yüksek hız ise aşınmayı, ses seviyesini ve enerji tüketimini artırır. Bu nedenle her ürün için uygun taşıma hızı seçilmelidir. Keskin dirsekler ve ani çap değişimleri basınç kaybını yükseltir. Ayrıca bu bölgeler aşındırıcı tozlarda hızlı yıpranır.
Fan seçimi de toplam basınç kaybına göre ilerlemelidir. Yalnızca yüksek debi sunan fan, dirençli bir kanalda beklenen performansı vermez. Proje ekibi kanal uzunluğunu, dirsek sayısını, filtre direncini ve emiş başlıklarını birlikte hesaplamalıdır. Damperler ise hat dengesini düzenler. Metkan Makine, kanal ve fan sistemini üretim hattıyla birlikte planlayarak gereksiz enerji kaybını azaltır.
Kapalı Taşıma Sistemi Ne Kazandırır?
Açık konveyörler ve korumasız transfer noktaları mikronize ürünü hızla çevreye yayar. Kapalı bant konveyör, vidalı konveyör veya pnömatik taşıma sistemi bu riski azaltır. Ekipman kapakları, ürünün hava akımıyla temasını sınırlar. Böylece filtre sistemi daha düşük toz yüküyle çalışır. Ayrıca işletme ürün kaybını azaltır ve üretim alanını daha temiz tutar.
Kapalı sistem tek başına yeterli olmaz. Kapak birleşimleri, kontrol pencereleri ve bakım kapıları sızdırmazlık sağlamalıdır. Esnek bağlantılar titreşim sırasında açılmamalıdır. Operatörler bakım sonrasında tüm kapakları doğru biçimde kapatmalıdır. Küçük bir boşluk bile ince tozun çevreye çıkmasına yol açabilir. Bu nedenle mekanik tasarım ile işletme disiplini aynı anda önem taşır.
Transfer Noktaları Nasıl Kontrol Edilir?
Malzeme bir ekipmandan diğerine geçerken hız ve yön değiştirir. Bu hareket, transfer noktalarında yoğun toz oluşturur. Yüksek düşüş mesafesi ürünü parçalar ve havayı harekete geçirir. Ayrıca dar giriş ağzı malzemenin geri tepmesine neden olabilir. Bu nedenle transfer şutları ürün akışına uygun açı taşımalıdır. Gereksiz düşüş mesafesi azaltılmalıdır.
Esnek manşonlar titreşimli ekipmanlar arasında sızdırmaz bağlantı kurar. Ancak aşınmış manşonlar kısa sürede kaçak oluşturur. Bakım ekibi bu parçaları düzenli kontrol etmelidir. Bunun yanında şut içinde ürün birikimi oluşmamalıdır. Biriken malzeme kesiti daraltır ve basıncı yükseltir. Metkan Makine, transfer noktalarında akış geometrisini ve emiş ihtiyacını birlikte değerlendirerek kontrollü ürün geçişi oluşturur.
Hat Disiplini Toz Yönetimini Nasıl Etkiler?
Güçlü filtre sistemi, düzensiz işletme alışkanlıklarını tek başına telafi edemez. Operatörler açık kapakla üretim yaptığında sistem hava dengesini kaybeder. Temizlik sırasında basınçlı hava kullanımı da yüzeydeki tozu tekrar ortama yayar. Bu nedenle işletme açık bir hat disiplini oluşturmalıdır. Her vardiya, kapakları, manşonları, emiş noktalarını ve filtre değerlerini kontrol etmelidir.
Ürün değişimi sırasında da disiplin büyük önem taşır. Farklı yoğunluk ve nem değerleri filtre yükünü değiştirir. Operatör eski ayarlarla üretime devam ederse toz kaçağı oluşabilir. Reçete bazlı fan ve damper ayarları bu sorunu azaltır. Ayrıca ekipler dökülen ürünü hemen toplamalıdır. Biriken toz, hava hareketleriyle tekrar üretim alanına yayılır. Düzenli temizlik, kaçak kaynağını fark etmeyi de kolaylaştırır.
Filtre Bakımı Neden Aksatılmamalıdır?
Filtre elemanları zamanla toz yükü altında direnç kazanır. Diferansiyel basınç yükseldiğinde emiş gücü düşer. Operatör fanın çalıştığını görse bile sistem yeterli hava çekmeyebilir. Bu nedenle bakım ekibi yalnızca fan sesine güvenmemelidir. Basınç değerlerini düzenli kaydetmeli ve değişimleri takip etmelidir.
Pulse jet temizleme sistemi, filtre elemanlarındaki tozu kontrollü hava darbeleriyle uzaklaştırır. Ancak yetersiz hava basıncı veya hatalı çevrim süresi temizliği zayıflatır. Ayrıca aşınmış diyaframlar sistemi düzensiz çalıştırabilir. Filtre torbaları veya kartuşları belirli aralıklarla kontrol edilmelidir. Küçük bir yırtık, temiz hava tarafına ürün geçişi oluşturur. Düzenli bakım, hem emiş performansını hem de ürün geri kazanımını korur.
Otomasyon Toz Kontrolünü Nasıl Destekler?
Otomasyon sistemi, filtreyi üretim hattıyla senkron hale getirir. Kırıcı devreye girmeden önce fan çalışır ve negatif basınç oluşturur. Üretim durduğunda sistem belirli süre daha çalışarak kanaldaki tozu toplar. Böylece ani devreye alma sırasında kaçak riski azalır. Ayrıca diferansiyel basınç sensörleri filtre yükünü sürekli izler.
Fan frekans kontrolü, değişen proses yüküne göre enerji tüketimini dengeler. Düşük kapasitede fan gereksiz güç harcamaz. Yük arttığında otomasyon emiş gücünü yükseltir. Alarm sistemi ise yüksek basınç, fan arızası veya filtre doluluğu konusunda operatörü uyarır. Metkan Makine, toz toplama sistemini tesis otomasyonuna dahil ederek daha kontrollü ve izlenebilir üretim altyapısı kurar.
Metkan Makine Mikronize Ürün Tesislerinde Toz Yönetimi
Mikronize kırma ve eleme tesislerinde toz yönetimini proje başlangıcından itibaren planlar. Firma; çekiçli kırıcı, dairesel elek, kovalı elevatör, bant konveyör, silo, mikser ve paketleme ekipmanlarını ortak proses mantığıyla tasarlar. Bu yaklaşım, her transfer noktasındaki hava hareketini kontrol etmeye yardımcı olur. Proje ekibi filtre debisini, kanal yapısını ve emiş noktalarını hat kapasitesine göre belirler.
Ayrıca Metkan Makine, bakım erişimini ve işletme kolaylığını tasarım sürecine dahil eder. Kolay açılan kontrol kapakları, uygun filtre yerleşimi ve erişilebilir kanal bağlantıları servis süresini kısaltır. Otomasyon desteği ise fan, filtre ve üretim ekipmanları arasında düzen kurar. Böylece işletmeler daha temiz üretim alanı, daha düşük ürün kaybı ve daha kararlı hat performansı elde eder.
Sıkça Sorulan Sorular
Mikronize üretimde toz en çok hangi noktalarda çıkar?
Kırıcı çıkışları, elek bağlantıları, konveyör transferleri ve paketleme ağızları yoğun toz oluşturur. Ayrıca silo dolumu ve elevatör başlığı da kaçak riski taşır. İşletme bu noktaları üretim sırasında düzenli kontrol etmelidir.
Merkezi filtre mi lokal filtre mi tercih edilmeli?
Merkezi sistem çok sayıda noktayı ortak kanalda toplar. Lokal filtre ise sınırlı kaynaklarda hızlı kontrol sunar. Tesis yerleşimi, toz yükü ve bakım imkânı doğru seçimi belirler.
Filtre fanı çalıştığı halde neden toz kaçağı oluşur?
Tıkalı filtre elemanları, yanlış damper ayarı veya kanal kaçakları emiş gücünü düşürür. Ayrıca açık bakım kapakları hava dengesini bozar. Bakım ekibi diferansiyel basıncı ve kanal bağlantılarını kontrol etmelidir.
İnce tozlar filtre torbalarını neden hızlı tıkar?
Mikronize partiküller filtre yüzeyinde yoğun tabaka oluşturur. Nem ve yapışkanlık bu tabakayı daha güçlü hale getirir. Uygun filtre medyası ve doğru pulse temizliği tıkanmayı azaltır.
Basınçlı hava ile zemin temizliği doğru mudur?
Basınçlı hava, çöken tozu tekrar havaya taşır. Bu yöntem çalışan maruziyetini ve filtre yükünü artırır. Endüstriyel vakum sistemi daha kontrollü temizlik sunar.
Kanal içinde toz birikmesi neden oluşur?
Düşük hava hızı partiküllerin kanal tabanına çökmesine yol açar. Keskin dirsekler ve yanlış çap seçimi de birikimi artırır. Doğru kanal tasarımı bu riski azaltır.
Filtre bakımı ne sıklıkla yapılmalıdır?
Bakım sıklığı toz yüküne, çalışma süresine ve filtre tipine göre değişir. İşletme basınç değerlerini her vardiyada takip etmelidir. Periyodik kontroller sırasında filtre elemanlarını ve pulse sistemini incelemelidir.
Metkan Makine mikronize tesislerde filtre sistemi sunar mı?
Metkan Makine, mikronize kırma ve eleme hatlarını filtrasyon ihtiyacıyla birlikte planlar. Proje ekibi emiş noktalarını, kanal hattını ve filtre kapasitesini proses verilerine göre seçer. Böylece sistem üretim hattıyla uyumlu biçimde çalışır.
Mikronize Üretim Hattınızda Toz Kontrolünü Güçlendirin
Mikronize ürün üretiminde başarılı toz yönetimi, yalnızca güçlü bir filtre ünitesine bağlı kalmaz. Kapalı ekipman tasarımı, doğru emiş noktaları, dengeli kanal hattı ve düzenli bakım birlikte sonuç verir. İşletme hat disiplinini koruduğunda filtre sistemi daha düşük yükle çalışır ve üretim alanı uzun süre düzenli kalır.
Metkan Makine, mikronize ürün tesisleri için proses odaklı kırma, eleme, taşıma, karıştırma ve filtrasyon çözümleri geliştirir. Üretim hattınızdaki toz kaynaklarını azaltmak ve tesisinize uygun sistem tasarlamak için Metkan Makine uzmanlarıyla iletişime geçebilirsiniz.


