
Wie lässt sich Staub bei der Herstellung mikronisierter Produkte beherrschen? Leitfaden für Filtration und Liniendisziplin
Herstellung mikronisierter Produkte, Eine Menge Aufgrund ihrer feinen Korngröße ist eine strenge Staubbekämpfung erforderlich.Beim Mahlen, Brechen, Sieben, Fördern, der Lagerung in Silos und dem Verpacken können Feinstaubpartikel in die Luft gelangen. Wenn diese Partikel nicht kontrolliert werden, verschlechtert sich die Sicht im Produktionsbereich. Zudem sinkt der Arbeitskomfort, die Oberflächen der Anlagen verschmutzen und der Produktverlust steigt. Starke Staubablagerungen erschweren es den Wartungsteams außerdem, Störungen frühzeitig zu erkennen. Daher sollten Unternehmen die Staubbekämpfung nicht nur als Reinigungsaufgabe betrachten. Effektives Staubmanagement umfasst Prozessdesign, Filtration, geschlossene Förderanlagen, ein optimales Luftgleichgewicht und regelmäßige Wartung.
Metkan Makine, In Anlagen zur Mikronisierung und Siebung von Material wird die Staubbekämpfung als integraler Bestandteil der Produktionslinie betrachtet.Das Projektteam prüft jeden Übergabepunkt, jede Geräteverbindung und jedes Luftleckagerisiko einzeln. Anschließend plant es Filterkapazität, Kanalquerschnitt, Lüfterleistung und Sammelpunkte entsprechend den Prozessanforderungen. So filtert das System nicht nur Staub aus der Luft, sondern reduziert auch Produktverluste und sorgt für eine übersichtlichere Produktionsumgebung. Diese Anleitung… Herstellung mikronisierter ProdukteWir werden die Quellen der Staubentstehung, die Filtrationsmethoden und die Linienführung detailliert untersuchen.
Inhalt
- Warum nimmt die Staubentwicklung bei der Mikronisierung zu?
- Wie werden Staubquellen identifiziert?
- Wie funktioniert ein zentrales Filtersystem?
- An welchen Stellen ist eine lokale Absaugung erforderlich?
- Wie wählt man die Filterkapazität aus?
- Warum ist die Konstruktion von Kanälen und Ventilatoren wichtig?
- Welche Vorteile bietet ein geschlossenes Transportsystem?
- Wie werden Umsteigepunkte kontrolliert?
- Wie wirkt sich die Disziplin in der Produktionslinie auf das Staubmanagement aus?
- Warum sollte die Filterwartung nicht vernachlässigt werden?
- Wie unterstützt die Automatisierung die Staubbekämpfung?
- Häufig gestellte Fragen
- Lösungen für Mikronisierungsanlagen von Metkan Makine
Warum nimmt die Staubentwicklung bei der Mikronisierung zu?
Mikronisierte ProduktionZiel ist es, das Rohmaterial auf eine sehr kleine Korngröße zu reduzieren. Mit abnehmender Korngröße erhöht sich die Gesamtoberfläche des Produkts. Dadurch werden die Partikel leichter von Luftströmungen beeinflusst. Das Feinprodukt, das Brecher, Mühle oder Sieb verlässt, verteilt sich an offenen Verbindungsstellen schnell in die Umgebung. Insbesondere trockene und leicht dichte Rohstoffe verbleiben länger in der Luft. Zudem erhöhen hohe Rotordrehzahlen, schnelle Materialzufuhr und scharfe Fallpunkte die Staubbelastung. Kontrolliert das Werk nur den Endverpackungsbereich, werden die Hauptquellen der Staubbelastung möglicherweise übersehen.
Staub entsteht oft nicht nur an einer einzelnen Anlage. Zuführungsauslass, Brecherdeckel, Siebanschluss, Förderbandübergabe, Becherwerkskopf und Silobelüftung tragen alle zur Staubbelastung bei. Daher müssen die Teams die gesamte Produktionslinie überprüfen. Jede Leckage erhöht die Belastung des Filtersystems. Zudem stört unkontrollierter Lufteintritt das Sauggleichgewicht. Ein geeigneter Staubmanagementplan identifiziert zunächst die Staubquellen und wählt dann für jede Quelle die passende Kontrollmethode aus.
Wie werden Staubquellen identifiziert?
Der erste Schritt zu einer effektiven Kontrolle besteht darin, festzustellen, wo und unter welchen Bedingungen Staub austritt. Das Produktionsteam sollte die Anlage nicht im Leerlauf, sondern unter voller Kapazität beobachten, da viele Leckagen nur bei hohen Fördermengen auftreten. Die Bediener sollten insbesondere die Deckelkanten, Flanschverbindungen, flexiblen Schläuche und Auslassdüsen überprüfen. Oberflächen, an denen sich feines Produkt ansammelt, weisen ebenfalls auf die Leckagerichtung hin. Darüber hinaus kann es an bestimmten Stellen beim Einschalten des Filterlüfters zu Lufteintritt kommen. Diese Bewegung macht etwaige Öffnungen in den Verbindungen leicht sichtbar.
Rauchtests oder kontrollierte Luftstrombeobachtungen helfen, die Ansaugrichtung zu bestimmen. Zusätzlich liefern Differenzdruck, Lüftervolumenstrom und Luftgeschwindigkeit im Kanal wichtige Hinweise. Wenn eine Leitung ständig Staub verliert Eine einfache Erhöhung der Saugleistung ist möglicherweise nicht die richtige Lösung. Zunächst müssen die Anschlussgeometrie und die Produktfallrichtung geprüft werden. Metkan Makine analysiert diese Faktoren anlagenspezifisch in Projektanalysen und positioniert die Filterpunkte so, dass keine unnötige Belastung entsteht.
Wie funktioniert ein zentrales Filtersystem?
Zentrales FiltersystemEs sammelt staubige Luft aus verschiedenen Geräten in einem gemeinsamen Luftkanal. zDie Filterelemente fangen Partikel auf, während gereinigte Luft das System verlässt. Das aufgefangene Produkt gelangt zurück in den Trichter unterhalb des Filters oder wird dem Prozess wieder zugeführt. Diese Konstruktion bietet den Vorteil, dass zahlreiche Ansaugstellen zentral gesteuert werden können. Zudem kann das Wartungsteam Filterprüfungen in einem dafür vorgesehenen Bereich durchführen.
Ein zentrales System muss sorgfältig ausbalanciert werden: Punkte nahe am Hauptkanal können zu viel Luft ziehen, während weiter entfernte Stellen zu wenig Absaugung erhalten. Kanalquerschnitte, Klappeneinstellungen und Ventilatordruck sind deshalb genau auszulegen. Nicht jede Absaugstelle benötigt denselben Volumenstrom; Brecherauslauf und Absackstutzen weisen unterschiedliche Luftverhältnisse auf. Werden die Punkte einzeln berechnet, arbeitet das System stabiler. Andernfalls kann selbst ein leistungsstarker Ventilator die gesamte Linie nicht wirksam erfassen.
Wo ist eine lokale Absaugung erforderlich?
Die lokale Absaugung zielt darauf ab, Staub direkt an seinem Entstehungsort zu erfassen. Diese Methode ist besonders effektiv bei wenigen, aber dichten Staubquellen. Geeignete Bereiche für die lokale Absaugung sind beispielsweise die Einlauföffnung des Brechers, der Siebausauslass, die Sackbefüllungsstelle und der Silodeckel. Befindet sich die Absaugöffnung weiter von der Quelle entfernt, muss der Ventilator mehr Luft ansaugen. Dies erhöht den Energieverbrauch und führt zur Ansaugung von Frischluft aus der Umgebung.
Die korrekte Düsengeometrie saugt Staub direkt an der Quelle ab, nicht aus einem großen Bereich. Die Düse darf den Produktfluss nicht behindern und den Wartungszugang nicht einschränken. Zudem sollte der Ansaugpunkt die Produktbewegungsrichtung berücksichtigen. Eine in umgekehrter Richtung arbeitende Saugdüse kann keinen Staub aufnehmen.Metkan Makine entwickelt lokale Saugdüsen, die auf die Geometrie der Anlage abgestimmt sind. Dadurch ermöglicht das System eine effektive Steuerung auch bei niedrigeren Durchflussmengen.
Wie wählt man die Filterkapazität aus?
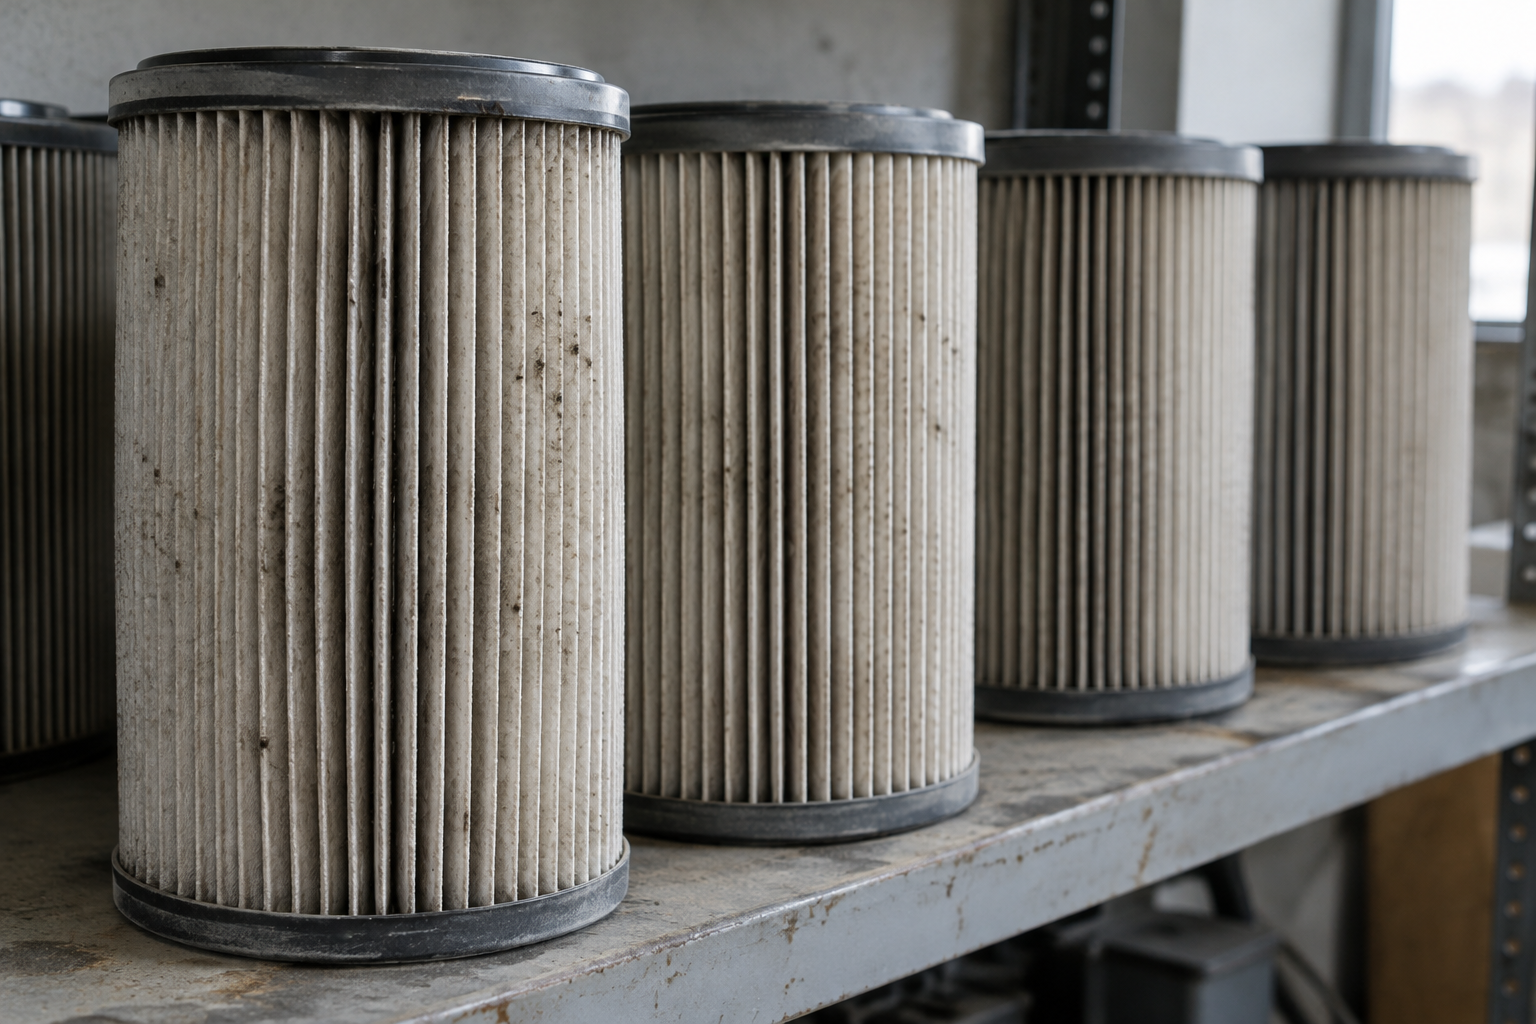
Die Filterauswahl sollte nicht allein auf dem Gesamtluftdurchsatz basieren. Staubdichte, Korngröße, Feuchtigkeitsgehalt und Adhäsionstendenz beeinflussen ebenfalls die Filterleistung.Sehr feine und trockene Partikel können eine dichte Schicht auf der Filteroberfläche bilden. Feuchte Produkte hingegen können an der Oberfläche des Filterbeutels oder der Filterpatrone haften bleiben. Daher muss das Filtermedium entsprechend den Produkteigenschaften ausgewählt werden. Andernfalls steigt der Druckverlust rapide an und die Lüfterleistung sinkt.
Die Filterfläche ist von entscheidender Bedeutung. Eine zu geringe Oberfläche führt zu einer übermäßigen Belastung des Filterelements. Dadurch werden Reinigungszyklen häufiger und die Lebensdauer der Anlage verkürzt sich. Ein zu großer Filter erhöht die Investitions- und Platzkosten. Für die richtige Auswahl müssen das Luft-Staub-Verhältnis, die Zulaufbelastung und die Betriebsdauer gemeinsam berechnet werden. Darüber hinaus muss das Austragssystem unter dem Filter kontinuierlich arbeiten. Wenn sich das Produkt im Trichter ansammelt, tritt erneut Staub aus dem Filter aus.
Warum ist die Konstruktion von Lüftungskanälen und Ventilatoren wichtig?
Das Kanalsystem hat direkten Einfluss auf die Filterleistung. Wenn die Luftgeschwindigkeit im Inneren niedrig bleibt, setzt sich Staub ab und das Rohr verengt sich mit der Zeit.Sehr hohe Geschwindigkeiten erhöhen Verschleiß, Geräuschentwicklung und Energieverbrauch. Daher muss für jedes Produkt die geeignete Fördergeschwindigkeit gewählt werden. Scharfe Kurven und plötzliche Durchmesseränderungen erhöhen den Druckverlust. Zudem verschleißen diese Bereiche in abrasivem Staub besonders schnell.
Die Auswahl des Ventilators sollte sich auch nach dem Gesamtdruckverlust richten. Ein Ventilator, der lediglich einen hohen Volumenstrom bietet, erfüllt in einem Widerstandskanal nicht die erwartete Leistung. Das Projektteam sollte die Kanallänge, die Anzahl der Krümmer, den Filterwiderstand und die Saughöhe gemeinsam berechnen. Dämpfer regeln den Leitungsausgleich. Metkan Makine reduziert unnötige Energieverluste, indem das Kanal- und Ventilatorsystem gemeinsam mit der Produktionslinie geplant wird.
Welche Vorteile bietet ein geschlossenes Transportsystem?
Offene Förderbänder und ungeschützte Übergabestellen verteilen mikronisiertes Produkt schnell in die Umgebung. Geschlossene Bandförderer, Schneckenförderer oder pneumatische Fördersysteme verringern dieses Risiko. Abdeckungen an den Anlagen begrenzen den Kontakt des Produkts mit dem Luftstrom und ermöglichen so einen Betrieb des Filtersystems mit geringerer Staubbelastung. Darüber hinaus reduziert dieser Prozess Produktverluste und hält den Produktionsbereich sauberer.
Ein geschlossenes System allein genügt nicht. Deckelfugen, Inspektionsfenster und Wartungstüren müssen luftdicht sein. Flexible Verbindungen dürfen sich unter Vibrationen nicht öffnen. Die Bediener müssen alle Deckel nach Wartungsarbeiten ordnungsgemäß verschließen. Selbst kleinste Spalten können zum Austreten von Feinstaub führen. Daher sind sowohl die mechanische Konstruktion als auch die Bedienungsdisziplin gleichermaßen wichtig.
Wie werden Umsteigepunkte kontrolliert?
Beim Materialtransport von einer Anlage zur anderen ändern sich Geschwindigkeit und Richtung. Diese Bewegung führt zu dichtem Staub an den Übergabepunkten. Große Fallhöhen zerkleinern das Produkt und wirbeln Luft auf. Enge Einlauföffnungen können zudem dazu führen, dass Material zurückprallt. Daher müssen Übergaberutschen einen für den Produktfluss geeigneten Winkel aufweisen. Unnötige Fallhöhen sollten reduziert werden.
Flexible Manschetten gewährleisten eine leckagefreie Verbindung zwischen den Vibrationsanlagen. Verschleiß an den Manschetten führt jedoch schnell zu Leckagen. Das Wartungsteam sollte diese Teile regelmäßig überprüfen. Zudem ist eine Produktansammlung in der Rutsche zu vermeiden. Angesammeltes Material verringert den Querschnitt und erhöht den Druck. Metkan Makine sorgt für einen kontrollierten Produktdurchlauf, indem Strömungsgeometrie und Sauganforderungen an den Übergabepunkten gemeinsam berücksichtigt werden.
Wie wirkt sich die Liniendisziplin auf das Staubmanagement aus?
Ein robustes Filtersystem allein kann unregelmäßige Betriebsgewohnheiten nicht ausgleichen. Wenn Bediener mit geöffneten Abdeckungen arbeiten, gerät das System aus dem Gleichgewicht. Der Einsatz von Druckluft während der Reinigung wirbelt zudem Oberflächenstaub wieder auf. Daher muss im Betrieb eine klare Arbeitsreihenfolge eingehalten werden. Jede Schicht muss die Abdeckungen, Hülsen, Absaugpunkte und Filterventile überprüfen.
Disziplin ist auch bei Produktwechseln entscheidend. Unterschiedliche Dichten und Luftfeuchtigkeiten beeinflussen die Filterbelastung. Setzt der Bediener die Produktion mit den alten Einstellungen fort, kann es zu Staubaustritt kommen. Rezeptbasierte Lüfter- und Dämpfereinstellungen reduzieren dieses Problem. Verschüttetes Produkt sollte umgehend aufgesammelt werden. Angesammelter Staub wird durch Luftströmungen wieder in den Produktionsbereich verteilt. Regelmäßige Reinigung erleichtert zudem die Lokalisierung von Leckagen.
Warum sollte die Filterwartung nicht vernachlässigt werden?
Filterelemente entwickeln mit der Zeit unter Staubbelastung einen Widerstand. Bei steigendem Differenzdruck sinkt die Saugleistung. Selbst wenn der Lüfter läuft, saugt das System möglicherweise nicht genügend Luft an. Daher sollte sich das Wartungsteam nicht allein auf das Lüftergeräusch verlassen, sondern regelmäßig die Druckwerte erfassen und deren Veränderungen überwachen.
Das Impulsstrahl-Reinigungssystem entfernt Staub von den Filterelementen mithilfe kontrollierter Luftimpulse. Unzureichender Luftdruck oder falsche Zykluszeiten beeinträchtigen jedoch den Reinigungsprozess. Auch verschlissene Membranen können zu unregelmäßigem Betrieb des Systems führen. Filtersäcke oder -patronen sollten regelmäßig überprüft werden. Selbst ein kleiner Riss kann dazu führen, dass Produkt in den Reinluftbereich gelangt. Regelmäßige Wartung sichert sowohl die Saugleistung als auch die Produktrückgewinnung.
Wie unterstützt die Automatisierung die Staubbekämpfung?
Das Automatisierungssystem synchronisiert den Filter mit der Produktionslinie. Vor dem Start des Brechers läuft der Ventilator an und erzeugt einen Unterdruck. Bei Produktionsstopp läuft das System für eine gewisse Zeit weiter und sammelt Staub im Kanal. Dies reduziert das Risiko von Leckagen bei plötzlicher Aktivierung. Zusätzlich überwachen Differenzdrucksensoren kontinuierlich die Filterbeladung.
Die Lüfterfrequenzregelung gleicht den Energieverbrauch an die wechselnde Prozesslast an. Bei geringer Auslastung verbraucht der Lüfter keine unnötige Energie. Steigt die Last, erhöht die Automatisierung die Saugleistung. Das Alarmsystem warnt den Bediener vor zu hohem Druck, Lüfterausfall oder vollem Filter. Durch die Integration der Staubabsaugung in die Anlagenautomatisierung schafft Metkan Makine eine besser steuerbare und überwachbare Produktionsinfrastruktur.
Staubmanagement in den Anlagen zur Mikronisierung von Produkten in Metkan Makine
Staubmanagement in Anlagen zur Mikronisierung und Siebung.Das Unternehmen plant das Projekt von Anfang an. Es konstruiert Hammerbrecher, Kreissiebe, Becherwerke, Bandförderer, Silos, Mischer und Verpackungsanlagen nach einem einheitlichen Prozessprinzip. Dieser Ansatz ermöglicht die präzise Steuerung der Luftströmung an jedem Übergabepunkt. Das Projektteam legt die Filterdurchflussrate, die Kanalstruktur und die Ansaugpunkte entsprechend der Anlagenkapazität fest.
Darüber hinaus integriert Metkan Makine Wartungsfreundlichkeit und Bedienkomfort bereits in den Designprozess. Leicht zu öffnende Inspektionsklappen, eine komfortable Filterplatzierung und gut zugängliche Kanalanschlüsse verkürzen die Servicezeiten. Die Automatisierung sorgt für eine optimale Abstimmung zwischen Ventilatoren, Filtern und Produktionsanlagen. Dies ermöglicht Unternehmen einen saubereren Produktionsbereich, geringere Produktverluste und eine stabilere Linienleistung.
Häufig gestellte Fragen
An welchen Stellen der Mikronisierung entsteht der meiste Staub?
Brecherauslässe, Siebanschlüsse, Förderbandübergaben und Füllstutzen erzeugen erhebliche Staubmengen. Zusätzlich besteht im Bereich der Silobefüllung und des Becherwerkskopfes ein Leckagerisiko. Die Anlage muss diese Stellen während der Produktion regelmäßig überprüfen.
Ist ein zentraler Filter oder ein lokaler Filter vorzuziehen?
Ein zentrales System bündelt zahlreiche Punkte in einem gemeinsamen Kanal. Lokale Filter hingegen ermöglichen eine schnelle Steuerung bei begrenzten Ressourcen. Anlagenlayout, Staubbelastung und Wartungsverfügbarkeit bestimmen die richtige Wahl.
Warum tritt Staub aus, obwohl der Filterlüfter läuft?
Verstopfte Filterelemente, eine falsche Dämpfereinstellung oder Leckagen in den Kanälen verringern die Saugleistung. Zudem stören offene Wartungsklappen den Luftausgleich. Das Wartungsteam sollte den Differenzdruck und die Kanalverbindungen überprüfen.
Warum verstopfen feine Staubpartikel Filtersäcke so schnell?
Mikronisierte Partikel bilden eine dichte Schicht auf der Filteroberfläche. Feuchtigkeit und Klebrigkeit verstärken diese Schicht. Geeignete Filtermedien und eine sachgemäße Impulsreinigung reduzieren Verstopfungen.
Ist die Verwendung von Druckluft zur Bodenreinigung korrekt?
Die Druckluft transportiert den abgelagerten Staub wieder in die Luft.Diese Methode erhöht die Strahlenbelastung der Arbeiter und die Filterbelastung. Industrielle Vakuumsysteme ermöglichen eine kontrolliertere Reinigung.
Warum sammelt sich Staub im Inneren des Lüftungskanals an?
Geringe Luftgeschwindigkeiten führen dazu, dass sich Partikel am Boden des Kanals absetzen. Scharfe Krümmungen und eine falsche Durchmesserwahl verstärken diese Ablagerungen ebenfalls. Eine korrekte Kanalkonstruktion verringert dieses Risiko.
Wie oft sollte der Filter gewartet werden?
Die Wartungshäufigkeit variiert je nach Staubbelastung, Betriebsdauer und Filtertyp. Die Betriebsdruckwerte sollten in jeder Schicht überwacht werden. Bei den regelmäßigen Kontrollen sind die Filterelemente und das Impulssystem zu überprüfen.
Bietet Metkan Makine Filtersysteme für Mikronisierungsanlagen an?
Metkan Makine plant Anlagen zur Mikronisierung und Siebung inklusive der erforderlichen Filtration. Das Projektteam wählt die Saugpunkte, die Kanalführung und die Filterkapazität anhand der Prozessdaten aus. Dadurch wird ein reibungsloser Systembetrieb in der Produktionslinie gewährleistet.
Verbessern Sie die Staubkontrolle in Ihrer Mikronisierungsanlage
Erfolgreiches Staubmanagement bei der Herstellung mikronisierter Produkte.Es geht nicht nur um eine leistungsstarke Filteranlage. Geschlossene Anlagenkonstruktion, präzise Saugpunkte, ein ausgewogenes Kanalsystem und regelmäßige Wartung tragen gemeinsam zum Erfolg bei. Bei Einhaltung der Betriebsregeln arbeitet das Filtersystem mit geringerer Last, und der Produktionsbereich bleibt länger sauber.
Metkan MakineWir entwickeln prozessorientierte Lösungen für Zerkleinerung, Siebung, Förderung, Mischung und Filtration in Anlagen zur Herstellung mikronisierter Produkte. Unser Ziel ist es, Staubquellen in Ihrer Produktionslinie zu reduzieren und ein System zu entwickeln, das optimal auf Ihre Anlage zugeschnitten ist. Metkan Makine mit Experten Sie können uns kontaktieren..


