
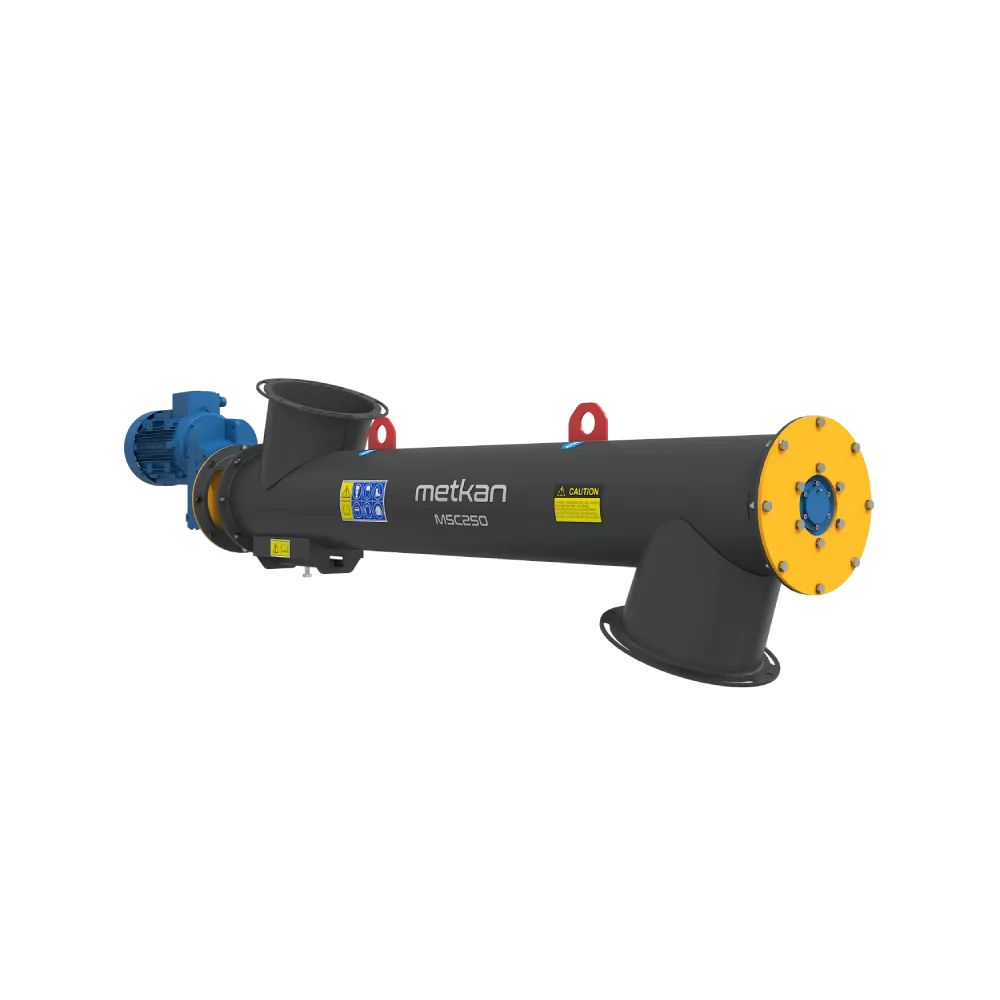
Helezon Konveyör Tıkanması Neden Olur?
Toz ve granül taşıma hatlarında üretim sürekliliği, malzemenin düzenli akışına bağlıdır. Helezon konveyör bu akışın önemli parçalarından birini oluşturur. Sistem malzemeyi belirlenen kapasitede taşıdığında proses dengeli ilerler. Ancak besleme miktarı, malzeme özelliği veya ekipman ayarları değiştiğinde akış sorunları ortaya çıkar. Helezon konveyör tıkanması, üretim kapasitesini doğrudan düşürür. Tıkanma motor yükünü artırır, redüktörü zorlar ve malzeme akışını keser. Ayrıca sık tekrar eden sorunlar plansız duruş süresini yükseltir. Operatör hattı sürekli durdurup temizlediğinde işletme ciddi zaman kaybı yaşar.
Sorunun kaynağı her zaman helezonun kendisi değildir. Bazen bunker düzensiz malzeme besler. Bazı proseslerde nem malzemeyi yapışkan hale getirir. Yanlış devir, yetersiz motor gücü veya uygun olmayan helezon geometrisi de akışı bozar. Dolayısıyla doğru çözüm için bütün proses hattını değerlendirmek gerekir. Metkan olarak toz ve granül taşıma sistemlerini proses bütünlüğü içinde ele alıyoruz. Malzeme karakterini, hedef kapasiteyi ve ekipman çalışma koşullarını birlikte değerlendiriyoruz. Böylece yalnızca tıkanmanın sonucuna değil, sorunun kaynağına odaklanıyoruz.
İçindekiler
- Helezon konveyör nasıl çalışır?
- Helezon konveyör tıkanması neden oluşur?
- Aşırı besleme tıkanmaya nasıl yol açar?
- Malzeme özellikleri akışı nasıl etkiler?
- Nem ve yapışkanlık neden önemlidir?
- Helezon çapı ve hatve seçimi neden kritiktir?
- Düşük veya yüksek devir hangi sorunları oluşturur?
- Motor ve redüktör seçimi tıkanmayı etkiler mi?
- Çıkış noktasındaki problemler neden geri yığılma oluşturur?
- Bunker tasarımı helezon performansını nasıl etkiler?
- Helezon konveyör tıkanması nasıl önlenir?
- Bakım sırasında hangi noktalar kontrol edilmelidir?
- Metkan helezon konveyör çözümleri
- Sık Sorulan Sorular
Helezon Konveyör Nasıl Çalışır?
Helezon konveyör, dönen spiral yapı sayesinde malzemeyi hat boyunca ilerletir. Motor hareketi redüktöre aktarır. Redüktör ise helezon milini belirlenen devirde döndürür. Spiral kanatlar malzemeyi girişten çıkış noktasına taşır. Bu sistem özellikle toz ve granül ürünlerin kontrollü transferinde önemli avantaj sağlar. Kapalı gövde çevreye yayılan tozu sınırlar. Ayrıca kompakt tasarım dar üretim alanlarında yerleşim kolaylığı sağlar. İşletmeler yatay veya belirli eğimlerde farklı proses ihtiyaçlarına göre helezon sistemlerinden yararlanır.
Ancak sistemin başarılı çalışması doğru ekipman seçimine bağlıdır. Helezon çapı, hatve, devir ve motor gücü malzeme karakteriyle uyum göstermelidir. Ayrıca besleme miktarı taşıma kapasitesini aşmamalıdır. Bu parametrelerden biri dengesini kaybettiğinde helezon içindeki malzeme yoğunluğu yükselir. Ardından motor yükü artar ve taşıma hızı düşer. Sorun devam ettiğinde hat tamamen tıkanır.
Helezon Konveyör Tıkanması Neden Oluşur?
Helezon konveyör tıkanmasının tek bir nedeni yoktur. Çoğu durumda birkaç proses problemi aynı anda etkisini gösterir. Bu nedenle işletme yalnızca tıkanan bölgeyi temizleyerek kalıcı çözüm elde edemez. Aşırı besleme en yaygın nedenlerden biridir. Helezonun taşıma kapasitesinden daha fazla ürün girişe ulaştığında gövde hızla dolar. Spiral kanatlar yoğun malzemeyi ileri taşıyamaz. Bunun sonucunda motor daha yüksek tork üretmeye çalışır.
Malzeme yapısı da önemli rol oynar. Nemli veya yapışkan tozlar gövde yüzeyine tutunur. Zamanla bu tabaka büyür ve kullanılabilir kesiti daraltır. Granül ürünlerde ise düzensiz tane dağılımı akış davranışını değiştirebilir. Bunun yanında yanlış helezon geometrisi, yetersiz motor gücü ve çıkış problemleri tıkanmaya yol açar. Bu nedenle doğru teşhis için girişten çıkışa kadar tüm sistemi kontrol etmek gerekir.
Aşırı Besleme Helezon Konveyörü Nasıl Tıkar?
Her helezon konveyör belirli bir taşıma kapasitesine göre çalışır. Bu kapasiteyi helezon çapı, devir, hatve ve malzeme yoğunluğu belirler. Besleyici bu sınırın üzerinde ürün gönderdiğinde sistem dengesini kaybeder. Örneğin bunker kısa sürede yüksek miktarda malzemeyi helezona aktarırsa giriş bölgesi hızla dolar. Helezon malzemeyi aynı hızda uzaklaştıramaz. Dolayısıyla ürün giriş bölgesinde sıkışmaya başlar.
Aşırı doluluk sürtünmeyi de artırır. Motor daha yüksek akım çeker. Redüktör üzerindeki mekanik yük yükselir. Ardından koruma sistemi motoru durdurabilir. Koruma sistemi bulunmuyorsa mekanik parçalar daha fazla zorlanır. Bu nedenle besleme kapasitesi ile helezon kapasitesi arasında denge kurmak gerekir. Kontrollü besleme, sistemin düzenli çalışmasını destekler. Ayrıca otomasyon sistemi motor yükünü takip ederek besleme hızını proses koşullarına göre düzenleyebilir.
Toz ve Granül Özellikleri Akışı Nasıl Etkiler?
Her toz veya granül aynı akış karakterine sahip değildir. Tane boyutu, yoğunluk, nem ve yüzey özellikleri malzemenin helezon içindeki hareketini belirler. Akışkan yapıdaki kuru granüller genellikle daha düzenli ilerler. Buna karşılık çok ince tozlar farklı davranış gösterebilir. Bazı ince ürünler sıkışır ve yoğun bir tabaka oluşturur. Bazıları ise havalanarak düzensiz besleme oluşturur.
Tane dağılımındaki büyük farklar da akışı etkiler. İnce parçacıklar iri granüller arasındaki boşlukları doldurur. Böylece malzemenin yığın yoğunluğu değişir. Helezon motoru bu yeni yük koşuluyla karşılaşır. Bu nedenle Metkan olarak ekipman boyutlandırmasında yalnızca ton/saat değerini dikkate almıyoruz. Malzemenin fiziksel karakterini de analiz ediyoruz. Çünkü doğru helezon konveyör tasarımı ürünün gerçek akış davranışına göre şekillenir.
Nem ve Yapışkanlık Neden Tıkanma Riskini Artırır?
Nem, özellikle ince tozlarda akış davranışını ciddi şekilde değiştirir. Kuru halde rahat hareket eden bir ürün nem aldığında gövdeye ve helezon kanatlarına tutunabilir. İlk aşamada ince bir ürün tabakası oluşur. Sistem çalışmaya devam ettikçe yeni malzeme bu tabakaya yapışır. Böylece helezon içindeki kullanılabilir alan giderek küçülür. Sonuç olarak aynı miktardaki ürün daha dar bir kesitten geçmeye çalışır.
Yapışkan malzeme helezon kanatlarının taşıma etkisini de azaltır. Spiral yapı ürünü ileri yönlendirmek yerine kendi çevresinde döndürebilir. Bu durum taşıma kapasitesini düşürür. Bu nedenle proses tasarımında malzemenin nem oranını dikkate almak gerekir. Ayrıca depolama koşulları da önem taşır. İşletme ürünün proses öncesinde nem almasını engellediğinde tıkanma riskini önemli ölçüde azaltır.
Helezon Çapı ve Hatve Seçimi Neden Kritiktir?
Helezon çapı taşıma kapasitesini doğrudan etkiler. Küçük çaplı bir sistem yüksek malzeme debisini karşılamaya çalıştığında doluluk oranı hızla yükselir. Bu durum tıkanma riskini artırır. Hatve ise spiral kanatların birbirine olan mesafesini ifade eder. Bu mesafe, helezonun her dönüşte ne kadar malzemeyi ileri taşıyacağını etkiler. Dolayısıyla hatve seçimi malzeme karakterine ve hedef kapasiteye uygun olmalıdır.
İşletme yalnızca daha yüksek devir kullanarak küçük bir helezondan yüksek kapasite almaya çalışmamalıdır. Çünkü yüksek hız her üründe aynı sonucu vermez. Bazı malzemelerde sürtünme ve aşınma artar. Ayrıca ürün yapısı zarar görebilir. Metkan olarak helezon çapını ve geometrisini hedef kapasiteyle birlikte değerlendiriyoruz. Böylece sistem yalnızca teorik kapasiteyi değil, gerçek çalışma koşullarını da karşılar.
Helezon Devrinin Yanlış Seçilmesi Hangi Sorunları Oluşturur?
Devir, helezon konveyör performansının temel parametrelerinden biridir. Çok düşük devir taşıma kapasitesini azaltır. Besleme miktarı aynı kaldığında gövde içindeki ürün miktarı yükselir. Bu durum zamanla tıkanmaya yol açar. Aşırı yüksek devir ise farklı sorunlar oluşturur. Helezon malzemeyi gereğinden fazla hareketlendirir. Özellikle ince tozlarda ürün davranışı değişir. Ayrıca yataklar ve diğer mekanik parçalar daha fazla yük altında çalışır.
Doğru devir, hedef kapasite ile malzeme karakteri arasında denge kurar. Bu nedenle işletme yalnızca maksimum motor hızına odaklanmamalıdır. Frekans kontrollü sistemler farklı çalışma koşullarında önemli avantaj sağlar. Operatör veya otomasyon sistemi proses ihtiyacına göre motor hızını düzenler. Böylece helezon farklı besleme miktarlarına daha kontrollü cevap verir.
Motor ve Redüktör Seçimi Tıkanmayı Etkiler mi?
Motor ve redüktör, helezonun ihtiyaç duyduğu hareketi ve torku sağlar. Yanlış güç seçimi sistem performansını doğrudan etkiler. Yetersiz motor gücü yüksek yük altında devir kaybına neden olur. Helezon yavaşladığında malzeme gövde içinde birikir. Ardından yük daha da yükselir. Böylece sistem kendi içinde büyüyen bir tıkanma döngüsüne girer.
Ancak gereğinden büyük motor seçmek de temel problemi çözmez. Aşırı güçlü bir motor mekanik sıkışmaya rağmen sistemi zorlamaya devam edebilir. Bu durum mil, yatak ve redüktör üzerinde yüksek yük oluşturur. Dolayısıyla motor gücü, redüktör oranı ve helezon geometrisi birlikte hesaplanmalıdır. Metkan bu parametreleri hedef kapasite ve ürün özelliklerine göre belirler. Böylece tahrik sistemi proses ihtiyacına uygun çalışma koşulu oluşturur.
Çıkış Noktasındaki Problemler Neden Geri Yığılma Oluşturur?
Helezon konveyör girişten aldığı ürünü çıkış noktasına taşır. Ancak çıkış tarafındaki ekipman yeterli kapasite sunmazsa ürün helezon içinde geri yığılır. Örneğin helezon bir bunkere ürün besler. Bunker dolduğunda ürün çıkış noktasından uzaklaşamaz. Buna rağmen helezon çalışmaya devam ederse gövde içindeki malzeme miktarı hızla artar.
Aynı durum sonraki konveyör düşük kapasitede çalıştığında da ortaya çıkar. Dolayısıyla problem helezon içinde görünse bile gerçek neden hattın sonraki bölümünde bulunabilir. Seviye sensörleri bu noktada önemli görev üstlenir. Sistem bunker seviyesini takip eder. Ürün seviyesi kritik noktaya ulaştığında otomasyon beslemeyi durdurur. Böylece geri yığılma riski azalır.
Bunker Tasarımı Helezon Performansını Nasıl Etkiler?
Bunker ile helezon arasındaki ilişki malzeme akışını doğrudan belirler. Yanlış bunker geometrisi ürünü düzensiz şekilde besler. Bazı anlarda helezon çok az ürün alırken bazı anlarda aşırı yükle karşılaşır. Köprüleşme özellikle toz ürünlerde önemli bir sorundur. Malzeme bunker içinde kendi yapısını oluşturur ve çıkışı kapatır. Bir süre sonra bu yapı aniden çöker. Ardından yüksek miktarda ürün helezona ulaşır. Bu ani yük helezon kapasitesini aşabilir. Motor akımı yükselir ve sistem tıkanır.
Bu nedenle bunker çıkışı ile helezon kapasitesi birlikte tasarlanmalıdır. Gerektiğinde uygun akış destek sistemleri kullanılır. Ancak her ürün için aynı çözüm doğru sonuç vermez. Malzeme karakteri tasarımın temelini oluşturur.
Aşınmış Helezon Kanatları Akış Problemi Oluşturur mu?
Helezon kanatları zamanla aşınır. Özellikle aşındırıcı granül ve mineral ürünler kanat kalınlığını azaltır. Kanat geometrisi değiştikçe taşıma performansı da düşer. Aşınma ilk aşamada fark edilmeyebilir. Motor çalışmaya devam eder ancak sistem aynı devirde daha az ürün taşır. Besleme miktarı değişmediğinde helezon içindeki doluluk oranı yükselir.
Ayrıca düzensiz aşınma ürün akışını bozabilir. Bu nedenle işletme yalnızca motor ve redüktörü kontrol etmemelidir. Kanat kalınlığını ve spiral geometrisini de periyodik olarak incelemelidir. Planlı kontrol, kapasite kaybını erken aşamada ortaya çıkarır. Böylece işletme tıkanma yaşanmadan bakım planını oluşturur.
Helezon Konveyör Tıkanması Nasıl Önlenir?
Tıkanmayı önlemenin en etkili yolu sistemi doğru kapasitede çalıştırmaktır. İşletme öncelikle besleme miktarını helezon kapasitesiyle eşleştirmelidir. Ardından motor yükünü düzenli olarak takip etmelidir. Malzeme özelliklerindeki değişimler de izlenmelidir. Özellikle nem artışı erken uyarı sinyali oluşturur. Ürünün yığın yoğunluğu değiştiğinde taşıma kapasitesi yeniden kontrol edilmelidir.
Ayrıca çıkış hattının kesintisiz çalışması gerekir. Sonraki ekipman durduğunda otomasyon helezon beslemesini de durdurmalıdır. Bu kontrol geri yığılmayı engeller. Düzenli bakım da önemli rol oynar. İşletme yatakları, kanatları, bağlantıları ve tahrik sistemini belirli aralıklarla kontrol etmelidir. Böylece küçük problemler üretim duruşuna dönüşmeden çözüm bulur.
Bakım Sırasında Hangi Noktalar Kontrol Edilmelidir?
Bakım ekibi ilk olarak helezon kanatlarının fiziksel durumunu kontrol etmelidir. Aşınma, deformasyon veya ürün birikimi taşıma kapasitesini doğrudan etkiler. Ardından mil ve yatak noktaları incelenmelidir. Anormal ses veya titreşim mekanik soruna işaret eder. Motor akımındaki sürekli yükseliş de artan yükü gösterir. Redüktör yağ seviyesi ve çalışma sıcaklığı da düzenli takip gerektirir. Ayrıca kaplin bağlantıları ve sabitleme elemanları kontrol listesinde yer almalıdır.
İşletme bakım kayıtlarını düzenli tuttuğunda arızalar arasında ilişki kurar. Örneğin aynı noktada sürekli ürün birikimi oluşuyorsa sorun yalnızca temizlik ihtiyacından kaynaklanmaz. Bu durumda ekipman geometrisi veya proses koşulları yeniden değerlendirilmelidir.
Helezon Konveyör Performansını Artırmak İçin Hangi Veriler İzlenmelidir?
Veriye dayalı takip, tıkanma riskini önemli ölçüde azaltır. Bunun için işletme motor akımını düzenli olarak izlemelidir. Akımdaki yükseliş helezon yükünün arttığını erken aşamada gösterir. Saatlik taşıma miktarı da önemli bir göstergedir. Motor yükü yükselirken kapasite düşüyorsa sistemde sürtünme veya malzeme birikimi bulunabilir.
Ayrıca plansız duruş süreleri kaydedilmelidir. İşletme tıkanmanın hangi ürünlerde ve hangi çalışma koşullarında tekrarlandığını bu veriler üzerinden görür. Bu bilgiler bakım planına da yön verir. Böylece ekip yalnızca arıza sonrasında müdahale etmez. Sorunun yaklaşmakta olduğunu önceden fark eder ve gerekli kontrolü planlar.
Metkan Helezon Konveyör Çözümleri
Metkan olarak helezon konveyör sistemlerini tek başına bir taşıma ekipmanı olarak değerlendirmiyoruz. Sistemin besleme ve çıkış noktalarıyla kurduğu ilişkiyi de inceliyoruz. Çünkü gerçek proses performansı ekipmanların birlikte çalışmasına bağlıdır. Öncelikle taşınacak ürünün fiziksel özelliklerini değerlendiriyoruz. Ardından hedef kapasiteyi ve taşıma mesafesini belirliyoruz. Yerleşim koşullarını da hesaba katıyoruz. Bu veriler doğrultusunda helezon geometrisini ve tahrik yapısını oluşturuyoruz.
Mevcut hatlarda ortaya çıkan akış problemlerinde ise sorunun kaynağına odaklanıyoruz. Besleme miktarını, motor yükünü ve çıkış koşullarını birlikte inceliyoruz. Böylece yalnızca tıkanan bölgeyi değil, tıkanmayı oluşturan proses koşulunu değerlendiriyoruz. Doğru boyutlandırma, kontrollü besleme ve düzenli bakım helezon konveyör performansını güçlendirir. Aynı zamanda plansız duruşları ve üretim kayıplarını azaltır.
Sık Sorulan Sorular
Helezon konveyör neden sürekli tıkanır?
Sürekli tıkanma çoğunlukla kapasite ve proses koşulları arasındaki uyumsuzluğu gösterir. Aşırı besleme, nemli ürün veya yanlış helezon geometrisi sorunu tetikler. Çıkış hattındaki geri yığılma da aynı sonucu oluşturur.
Nemli toz helezon konveyörde sorun oluşturur mu?
Evet. Nem, bazı toz ürünlerin yapışkanlığını artırır. Ürün gövdeye ve kanatlara tutunur. Birikim büyüdükçe taşıma kesiti daralır ve tıkanma riski yükselir.
Helezon devrini artırmak tıkanmayı çözer mi?
Her zaman çözmez. Yüksek devir bazı ürünlerde akışı iyileştirmek yerine daha fazla sürtünme oluşturur. İşletme devri malzeme yapısına ve hedef kapasiteye göre belirlemelidir.
Motor gücünü artırmak tıkanmayı önler mi?
Daha büyük motor temel proses problemini ortadan kaldırmaz. Yanlış besleme veya geri yığılma devam ederse sistem yine sorun yaşar. Ayrıca aşırı motor gücü mekanik parçalar üzerindeki yükü artırır.
Helezon konveyör kapasitesini hangi faktörler belirler?
Helezon çapı, hatve, devir ve malzeme yoğunluğu kapasiteyi belirleyen temel faktörlerdir. Taşıma açısı ve ürünün akış özellikleri de sonucu etkiler. Bu nedenle kapasite hesabı ürün özellikleriyle birlikte yapılmalıdır.
Bunker helezon tıkanmasına neden olur mu?
Yanlış bunker tasarımı düzensiz besleme oluşturur. Köprüleşen ürün aniden çöktüğünde helezona yüksek miktarda malzeme gelir. Bu ani yük tıkanma riskini artırır.
Helezon kanatlarının aşınması nasıl anlaşılır?
Kapasite düşüşü ilk belirtilerden biridir. Motor aynı şekilde çalışırken sistem daha az ürün taşıyorsa kanatlar kontrol edilmelidir. Görsel inceleme kanat kalınlığındaki ve geometrisindeki değişimleri de ortaya çıkarır.
Helezon konveyörde tıkanma nasıl azaltılır?
İşletme doğru ekipman kapasitesiyle başlamalıdır. Kontrollü besleme, uygun devir ve düzenli bakım tıkanma riskini azaltır. Ayrıca motor yükü ve bunker seviyesinin otomasyon üzerinden takibi proses kontrolünü güçlendirir.
Helezon Konveyör Hattınızı Metkan ile Doğru Planlayın
Helezon konveyörde tekrar eden tıkanmalar yalnızca üretimi yavaşlatmaz. Aynı zamanda motor, redüktör ve mekanik bileşenler üzerindeki yükü artırır. Bu nedenle işletme sorunu yalnızca temizlik müdahalesiyle çözmeye çalışmamalıdır.
Metkan olarak toz ve granül taşıma hatlarında malzeme karakterini, hedef kapasiteyi, besleme düzenini ve ekipman çalışma koşullarını birlikte değerlendiriyoruz. Yeni helezon konveyör yatırımlarında veya mevcut hattınızdaki akış problemlerinde doğru proses çözümünü belirlemek için Metkan ile iletişime geçin.


