
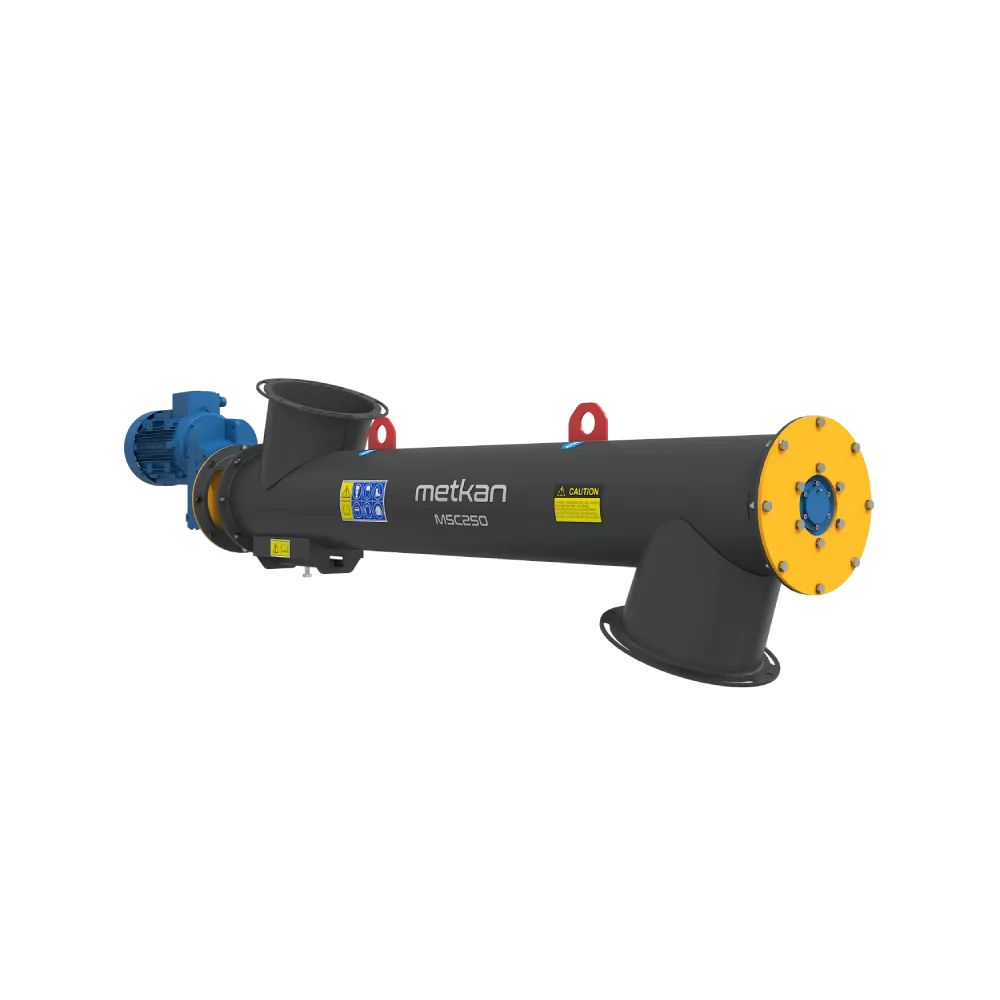
Почему возникает засорение винтового конвейера?
На линиях транспортировки порошка и гранул бесперебойность производствазависит от равномерного потока материала. Винтовой конвейер является одной из ключевых частей этого потока. Когда система транспортирует материал с заданной производительностью, процесс идет стабильно. Но если изменяется подача, свойства материала или настройки оборудования, возникают проблемы с потоком. Засорение винтового конвейера, напрямую снижает производственную мощность. Засорение увеличивает нагрузку на двигатель, нагружает редуктор и прерывает поток материала. Кроме того, часто повторяющиеся проблемы повышают незапланированное время простоя. Когда оператор постоянно останавливает линию и очищает её, предприятие теряет значительное количество времени.
Причина проблемы не всегда кроется в самом шнеке. Иногда бункер подает материал нерегулярно. В некоторых процессах влага делает материал липким. Неправильные обороты, недостаточная мощность двигателя или неподходящая геометрия шнека также нарушают поток. Поэтому для правильного решения нужно оценивать всю производственную линию. В Metkan мы рассматриваем системы транспортировки пыли и гранул с точки зрения целостности процесса. Мы оцениваем характеристики материала, целевую мощность и условия работы оборудования вместе. Таким образом, мы сосредотачиваемся не только на последствиях засорения, но и на источнике проблемы.
Содержание
- Как работает спиральный конвейер?
- Почему возникает засорение спирального конвейера?
- Как чрезмерная загрузка приводит к засору?
- Как свойства материала влияют на поток?
- Почему важны влажность и прилипание?
- Почему критичны выбор диаметра и шага спирали?
- Какие проблемы вызывают низкие или высокие обороты?
- Влияет ли выбор мотора и редуктора на засор?
- Почему проблемы в точке выхода вызывают обратное накопление?
- Как дизайн бункера влияет на производительность спирали?
- Как предотвратить засорение спирального конвейера?
- На какие моменты нужно обратить внимание при обслуживании?
- Решения Metkan для спиральных конвейеров
- Часто задаваемые вопросы
Как работает спиральный конвейер?
Спиральный конвейер продвигает материал по линии благодаря вращающейся спиральной структуре. Движение от двигателя передаётся на редуктор. Редуктор вращает вал спирали с заданной скоростью. Спиральные лопасти перемещают материалы от входной точки к выходной. Эта система особенно выгодна для контролируемой транспортировки порошков и гранул. Закрытый корпус ограничивает распространение пыли. Кроме того, компактный дизайн облегчает размещение в узких производственных помещениях. Предприятия используют спиральные системы в горизонтальном положении или под определённым углом в зависимости от потребностей процесса.
Однако успешная работа системы зависит от правильного выбора оборудования. Диаметр шнека, шаг, скорость вращения и мощность двигателя должны соответствовать характеру материала. Кроме того, подача не должна превышать пропускную способность. Если один из этих параметров выходит из равновесия, плотность материала внутри шнека увеличивается. Затем нагрузка на двигатель возрастает, а скорость транспортировки падает. Если проблема продолжает существовать, линия полностью забивается.
Почему происходит засорение шнекового конвейера?
У забивания спирального конвейера нет одной единственной причины. В большинстве случаев несколько проблем технологического процесса проявляются одновременно. Поэтому просто очисткой забитого участка постоянного решения не добиться. Чрезмерная подача — одна из самых распространённых причин. Когда в шнек поступает больше материала, чем он может транспортировать, корпус быстро заполняется. Спиральные лопасти не могут продвинуть плотный материал. В результате мотор пытается выдать больший крутящий момент.
Структура материала тоже играет важную роль. Влажная или липкая пыль прилипает к поверхности корпуса. Со временем этот слой увеличивается и сужает доступный проход. У гранулированных продуктов неправильное распределение частиц может изменять поведение потока. Кроме того, неправильная геометрия шнека, недостаточная мощность двигателя и проблемы на выходе приводят к засорению. Поэтому для правильной диагностики нужно проверить всю систему от входа до выхода.
Как засоряется шнековый конвейер при чрезмерной подаче?
Каждый шнековый конвейер рассчитан на определённую производительность. Её определяют диаметр шнека, частота вращения, шаг витка и плотность материала. Если питатель подаёт продукт сверх этого предела, система теряет устойчивость. Например, если бункер за короткое время направляет в шнек большой объём материала, входная зона быстро заполняется. Шнек не успевает отводить материал с той же скоростью, и продукт начинает уплотняться во входной зоне.
Чрезмерная загрузка также увеличивает трение. Двигатель потребляет больше тока. Механическая нагрузка на редуктор возрастает. Затем система защиты может остановить двигатель. Если системы защиты нет, механические части испытывают больше нагрузки. Поэтому необходимо установить баланс между пропускной способностью подачи и спирального транспортера. Контролируемая подача поддерживает стабильную работу системы. Кроме того, автоматизация может отслеживать нагрузку на двигатель и регулировать скорость подачи в зависимости от условий процесса.
Как свойства пыли и гранул влияют на поток?
Не каждая пыль или гранула обладает одинаковыми характеристиками течения. Размер частиц, плотность, влажность и свойства поверхности определяют движение материала внутри шнека. Сыпучие сухие гранулы обычно движутся более равномерно. В то время как очень мелкие порошки могут вести себя по-разному. Некоторые мелкие продукты сжимаются и образуют плотный слой. Другие же, наоборот, поднимаются в воздух и создают нерегулярную подачу.
Большие различия в распределении частиц также влияют на поток. Мелкие частицы заполняют пустоты между крупными гранулами. Так меняется плотность штабеля материала. Шнековый двигатель сталкивается с этой новой нагрузкой. Поэтому в Metkan мы при проектировании оборудования учитываем не только значение тонн/час. Мы также анализируем физические характеристики материала. Потому что правильный дизайн шнекового конвейера формируется в соответствии с реальным поведением продукта при течении.
Почему влага и липкость увеличивают риск засоров?
Влага особенно сильно влияет на поведение потока мелкого порошка. Продукт, который легко движется в сухом виде, может прилипать к корпусу и лопастям шнека, когда впитывает влагу. На первом этапе образуется тонкий слой продукта. По мере работы системы новый материал прилипает к этому слою. Таким образом, доступное пространство внутри шнека постепенно уменьшается. В результате то же количество продукта пытается пройти через более узкое сечение.
Липкий материал также снижает эффективность транспортировки спиральных лопастей. Спиральная структура может вращать продукт вокруг своей оси, вместо того чтобы продвигать его вперед. Это снижает пропускную способность. Поэтому при проектировании процесса необходимо учитывать влажность материала. Также важны условия хранения. Когда на предприятии предотвращают поглощение продукта влаги перед обработкой, риск засорения значительно снижается.
Почему выбор диаметра и шага спирали критичен?
Диаметр винтового шнека напрямую влияет на его производительность. Если систему с маленьким диаметром пытаться использовать для высокой подачи материала, уровень заполнения быстро увеличится. Это повышает риск засорения. Шаг же обозначает расстояние между спиральными лопастями. Это расстояние влияет на то, сколько материала шнек будет продвигать за один оборот. Поэтому выбор шага должен соответствовать характеристикам материала и целевой производительности.
Не стоит пытаться получать высокую производительность из маленького шнека только за счет увеличения скорости. Высокая скорость не дает одинакового результата для всех продуктов. У некоторых материалов увеличиваются трение и износ. Кроме того, структура продукта может пострадать. В Metkan мы оцениваем диаметр и геометрию шнека вместе с желаемой производительностью. Так система учитывает не только теоретическую производительность, но и реальные рабочие условия.
Какие проблемы возникают при неправильном выборе скорости спирали?
Скорость — один из ключевых параметров работы спирального конвейера. Слишком низкая скорость снижает грузоподъемность. Если объем подачи остается тем же, количество продукта внутри корпуса увеличивается. Со временем это может привести к засорению. Слишком высокая скорость, наоборот, создаёт другие проблемы. Спираль слишком активно перемещает материал. Особенно это заметно с тонкими порошками — поведение продукта меняется. Также подшипники и другие механические части работают под большей нагрузкой.
Правильные обороты создают баланс между целевой производительностью и характеристикой материала. Поэтому эксплуатация не должна сосредотачиваться только на максимальной скорости мотора. Системы с регулированием частоты обеспечивают значительные преимущества при различных условиях работы. Оператор или система автоматизации регулирует скорость мотора в соответствии с потребностями процесса. Таким образом, шнек более контролируемо реагирует на разные объемы подачи.
Выбор мотора и редуктора влияет на засорение?
Мотор и редуктор обеспечивают шнеку необходимое движение и крутящий момент. Неправильный выбор мощности напрямую влияет на производительность системы. Недостаточная мощность мотора приводит к потере оборотов под высокой нагрузкой. Когда шнек замедляется, материал накапливается внутри корпуса. Затем нагрузка ещё больше увеличивается. Таким образом, система входит в порочный цикл усугубляющегося засорения.
Однако выбор слишком мощного двигателя тоже не решает основную проблему. Сверхмощный двигатель может продолжать нагружать систему, несмотря на механическую блокировку. Это создает высокую нагрузку на вал, подшипники и редуктор. Поэтому мощность двигателя, передаточное отношение редуктора и геометрию шнека нужно рассчитывать вместе. Metkan определяет эти параметры исходя из целевой производительности и характеристик продукта. Так силовая установка работает в условиях, соответствующих требованиям процесса.
Почему проблемы на выходной точке вызывают обратное накопление?
Шнековый конвейер переносит продукт с входа к выходу. Однако если оборудование на выходе не обеспечивает достаточную пропускную способность, продукт начинает скапливаться внутри шнека. Например, шнек подает продукт в бункер. Когда бункер заполняется, продукт не может покинуть выходную точку. Несмотря на это, если шнек продолжает работать, количество материала внутри корпуса быстро увеличивается.
Такая же ситуация возникает, когда последующий конвейер работает с низкой производительностью. Таким образом, проблема может проявляться в шнеке, но реальная причина может находиться в следующей части линии. Датчики уровня в этом случае играют важную роль. Система отслеживает уровень в бункере. Когда уровень продукта достигает критической точки, автоматика прекращает подачу. Это снижает риск возвратного накопления.
Как дизайн бункера влияет на производительность шнека?
Связь между бункером и шнеком напрямую определяет поток материала. Неправильная геометрия бункера подаёт продукт нерегулярно. В одни моменты шнек получает очень мало продукта, а в другие сталкивается с перегрузкой. Засорение особенно проблематично для порошковых продуктов. Материал в бункере формирует свою структуру и закрывает выход. Через некоторое время эта структура внезапно разрушается. После этого в шнек попадает большое количество продукта. Эта резкая нагрузка может превысить ёмкость шнека. Ток двигателя растёт и система застревает.
Поэтому выход бункера и ёмкость шнека должны проектироваться вместе. При необходимости используются подходящие системы поддержки потока. Но для каждого продукта одно и то же решение не даст правильного результата. Характер материала является основой проектирования.
Изношенные лопасти шнека создают проблемы с потоком?
Со временем винтовые лопасти изнашиваются. Особенно абразивные гранулы и минеральные продукты уменьшают толщину лопастей. По мере изменения геометрии лопастей, снижается и эффективность транспортировки. На начальной стадии износ может быть незаметен. Мотор продолжает работать, но система транспортирует меньше продукта на той же скорости. Когда количество подачи не меняется, степень заполнения винта увеличивается.
Кроме того, неравномерный износ может нарушить поток продукта. Поэтому предприятие не должно проверять только мотор и редуктор. Необходимо периодически осматривать толщину лопастей и спиральную геометрию. Плановая проверка выявляет потерю производительности на раннем этапе. Таким образом, предприятие может составить план обслуживания до возникновения засорений.
Как предотвратить засорение винтового конвейера?
Самый эффективный способ предотвратить засоры — это работать с системой на правильной мощности. На предприятии сначала нужно сопоставить количество подачи с возможностями шнека. Затем нужно регулярно следить за нагрузкой на мотор. Также следует отслеживать изменения свойств материала. Особенно повышение влажности является ранним сигналом тревоги. Когда меняется плотность стекающего продукта, необходимо заново проверять транспортировочную способность.
Кроме того, выходная линия должна работать непрерывно. Когда остановится следующая установка, автоматика должна также остановить подачу шнека. Этот контроль предотвращает обратное скопление. Регулярное обслуживание тоже играет важную роль. На предприятии нужно периодически проверять подшипники, лопасти, соединения и приводную систему. Так маленькие проблемы можно решить до того, как они превратятся в остановку производства.
Какие моменты нужно проверять во время обслуживания?
Сервисная команда сначала должна проверить физическое состояние лопастей шнека. Износ, деформация или накопление продукта напрямую влияют на несущую способность. Затем нужно осмотреть вал и точки подшипников. Необычные звуки или вибрации указывают на механическую проблему. Постоянное увеличение тока двигателя также показывает растущую нагрузку. Уровень масла в редукторе и рабочая температура требуют регулярного контроля. Также в контрольный список должны быть включены соединения муфт и элементы крепления.
Когда эксплуатационная служба ведет записи по обслуживанию регулярно, она может выявлять взаимосвязи между поломками. Например, если в одном и том же месте постоянно накапливается продукт, проблема не только в необходимости очистки. В этом случае геометрию оборудования или условия процесса следует пересмотреть.
Какие данные нужно отслеживать, чтобы повысить производительность шнекового конвейера?
Мониторинг на основе данных значительно снижает риск засоров. Для этого на предприятии нужно регулярно следить за током двигателя. Повышение тока на ранней стадии показывает, что растет нагрузка на шнек. Также важным показателем является количество перевозимого материала в час. Если нагрузка на двигатель растет, а производительность падает, в системе может быть трение или накопление материала.
Кроме того, следует фиксировать незапланированные простои. На предприятии с помощью этих данных можно увидеть, при каких продуктах и условиях работы засор возникает снова. Эта информация также направляет план обслуживания. Так команда не вмешивается только после поломки. Проблема замечается заранее, и можно запланировать необходимую проверку.
Решения Metkan для шнековых конвейеров
Как Metkan, мы не рассматриваем спиральные конвейерные системы исключительно как транспортное оборудование. Мы также изучаем, как система взаимодействует с точками подачи и выгрузки. Потому что реальная эффективность процесса зависит от совместной работы оборудования. Сначала мы оцениваем физические характеристики транспортируемого продукта. Затем определяем целевую производительность и дистанцию транспортировки. Мы также учитываем условия размещения. Исходя из этих данных, создаем геометрию спирали и приводную конструкцию.
В случае проблем с потоком на существующих линиях мы сосредотачиваемся на источнике проблемы. Мы изучаем подачу, нагрузку мотора и условия выхода вместе. Таким образом, мы оцениваем не только забитый участок, но и процессные условия, вызывающие засор. Правильный размер, контролируемая подача и регулярное обслуживание укрепляют производительность шнекового конвейера. Это также снижает незапланированные остановки и потери производства.
Часто задаваемые вопросы
Почему шнековый конвейер постоянно забивается?
Постоянные засоры чаще всего свидетельствуют о несоответствии между мощностью и процессными условиями. Чрезмерная подача, влажный продукт или неправильная геометрия шнека вызывают проблему. Накопление на выходной линии также приводит к такому же результату.
Создает ли влажная пыль проблемы в шнековом конвейере?
Да. Влага увеличивает липкость некоторых порошковых продуктов. Продукт прилипает к корпусу и лопастям. По мере увеличения накопления проходное сечение сужается, а риск засорения растёт.
Поможет ли увеличение оборотов шнека решить засор?
Не всегда. Высокие обороты у некоторых продуктов создают большее трение, вместо того чтобы улучшить поток. Рабочие обороты должны определяться исходя из структуры материала и целевой производительности.
Поможет ли увеличение мощности двигателя предотвратить засор?
Больший двигатель не устраняет основную проблему процесса. Если неправильная подача или возврат скапливания продолжаются, система все равно столкнется с проблемой. Кроме того, чрезмерная мощность двигателя увеличивает нагрузку на механические детали.
Какие факторы определяют производительность шнекового конвейера?
Диаметр шнека, шаг, обороты и плотность материала – это основные факторы, определяющие производительность. Угол наклона и текучесть продукта также влияют на результат. Поэтому расчет производительности должен проводиться с учетом характеристик продукта.
Может ли бункер вызвать засорение шнека?
Неправильная конструкция бункера приводит к нерегулярной подаче. Когда продукт, образовавший мост, вдруг обрушивается, в шнек поступает большое количество материала. Эта внезапная нагрузка увеличивает риск засорения.
Как понять износ лопастей шнека?
Снижение производительности – один из первых признаков. Если мотор работает так же, а система переносит меньше продукта, лопасти следует проверить. Визуальный осмотр также выявляет изменения толщины и формы лопастей.
Как снизить засорение шнека на конвейере?
Предприятие должно начинать работу с правильной пропускной способностью оборудования. Контролируемая подача, подходящие обороты и регулярное техническое обслуживание снижают риск засоров. Также отслеживание нагрузки на мотор и уровня в бункере через автоматизацию усиливает управление процессом.
Планируйте свою винтовую конвейерную линию с Metkan правильно
Повторяющиеся засоры на винтовом конвейере замедляют не только производство. Они также увеличивают нагрузку на мотор, редуктор и механические компоненты. Поэтому предприятие не должно пытаться решать проблему только чисткой.
Компания Metkan считает, что На линиях транспортировки порошка и гранул мы оцениваем одновременно характер материала, целевую пропускную способность, схему подачи и условия работы оборудования. Для определения правильного технологического решения при инвестициях в новый шнековый конвейер или при проблемах потока на вашей существующей линии Свяжитесь с Metkan.


