
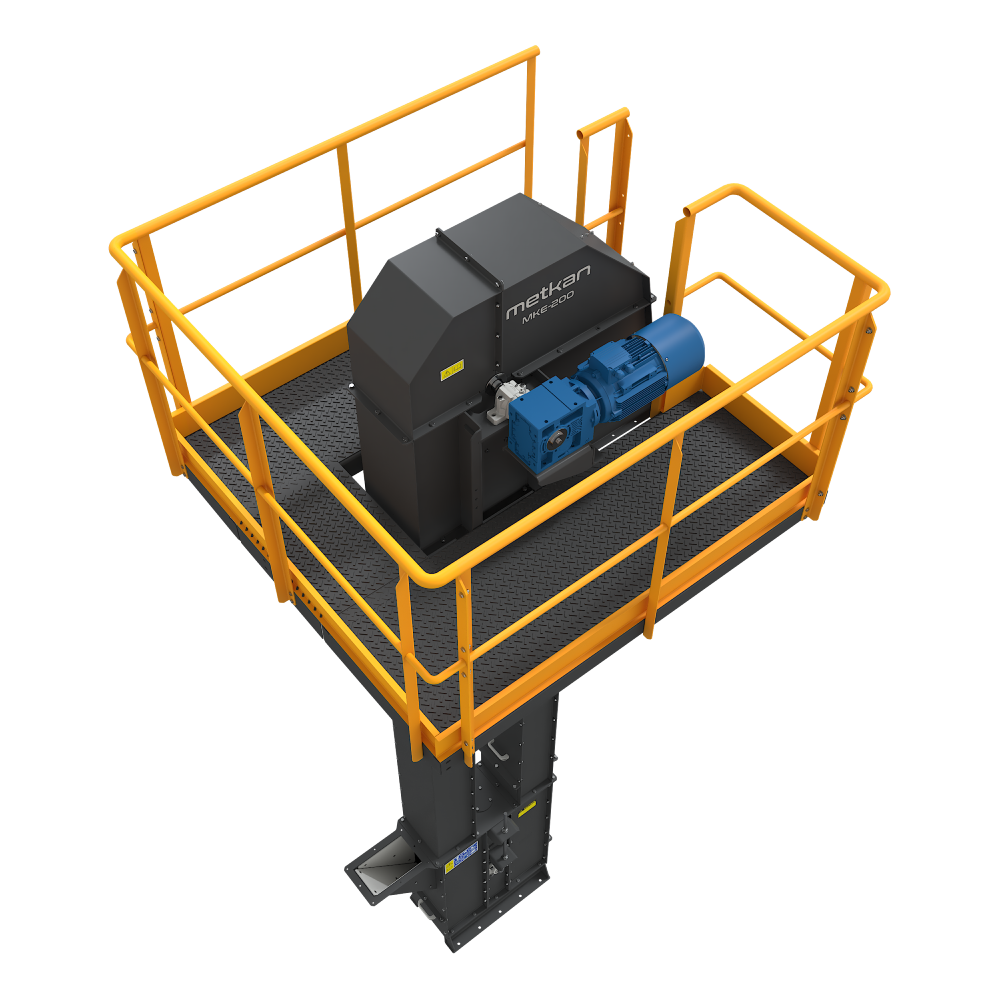
Kovalı elevatör, dikey malzeme taşıma ihtiyacı bulunan üretim hatlarında yüksek verim sağlayan kritik ekipmanlardan biridir. Yapı kimyasalları, maden, agrega, çimento, alçı, tarım, gıda ve kimya tesisleri bu sistemi yoğun şekilde kullanır. Bu nedenle kovalı elevatörde yaşanan geri dökülme sorunu, yalnızca küçük bir ürün kaybı anlamına gelmez. Aksine, tüm hattın kapasitesini, enerji tüketimini, temizlik ihtiyacını, bakım periyodunu ve üretim sürekliliğini doğrudan etkiler. İşletmeler bu problemi erken analiz ettiğinde hem mekanik arızaları azaltır hem de üretim hattında daha stabil bir akış elde eder.
Geri dökülme, kovanın taşıdığı malzemeyi boşaltma noktasına doğru şekilde aktaramaması sonucunda ortaya çıkar. Malzeme bazen kovanın içinden erken çıkar, bazen çıkış şutuna ulaşmadan gövde içine düşer, bazen de boşaltma sonrasında elevatör alt bölümüne geri iner. Bu durum özellikle toz, granül, nemli, yapışkan veya aşındırıcı ürünlerde daha belirgin hale gelir. Ayrıca yanlış hız seçimi, hatalı kova tipi, yetersiz besleme dengesi, uygun olmayan boşaltma açısı ve bakım eksikliği sorunu büyütür. Bu yüzden işletmeler “kovalı elevatör neden geri döker?” sorusunu yalnızca arıza odaklı değerlendirmemelidir. Doğru yaklaşım, sistemi besleme noktasından boşaltma alanına kadar bütüncül şekilde incelemeyi gerektirir. Metkan Makine bu noktada mühendislik, üretim ve tesis entegrasyonu bilgisini birlikte kullanır.
İçindekiler
- Kovalı elevatörde geri dökülme nedir?
- Geri dökülme üretim hattını nasıl etkiler?
- Yanlış kova seçimi geri dökülmeye nasıl neden olur?
- Kova hızı ve devir ayarı neden önemlidir?
- Malzeme özellikleri geri dökülmeyi nasıl artırır?
- Besleme noktasındaki hatalar nelerdir?
- Boşaltma bölgesi tasarımı neden kritik rol oynar?
- Kova aralığı ve dizilim hataları nasıl sorun çıkarır?
- Aşınma, bakım eksikliği ve mekanik gevşemeler neye yol açar?
- Kayış, zincir ve gerdirme problemleri geri dökülmeyi nasıl etkiler?
- Tozlu ve nemli ürünlerde hangi önlemler gerekir?
- Kovalı elevatörde geri dökülme nasıl önlenir?
- Metkan Makine kovalı elevatör çözümleri
- Sıkça sorulan sorular
Kovalı Elevatörde Geri Dökülme Nedir?
Kovalı elevatörde geri dökülme, kovaların taşıdığı ürünün boşaltma noktasına sağlıklı şekilde ulaşmadan sistemin içine veya alt gövdeye düşmesi anlamına gelir. Bu problem çoğu zaman kapasite düşüşü, ürün birikimi, gövde içi sürtünme, fazla tozuma ve sık temizlik ihtiyacıyla kendini gösterir. Operatörler başlangıçta yalnızca “hat yavaş çalışıyor” veya “ürün akışı düzensiz ilerliyor” gibi belirtiler fark eder. Ancak detaylı kontrol yapıldığında asıl problemin geri dökülme kaynaklı olduğu anlaşılır. Özellikle sürekli çalışan yapı kimyasalları ve agrega hatlarında küçük oranlı ürün kaybı bile vardiya sonunda ciddi hacimlere ulaşır. Bu yüzden geri dökülme, üretim kalitesini ve tesis verimliliğini etkileyen önemli bir mekanik problemdir.
Bununla birlikte geri dökülme her sistemde aynı nedenle oluşmaz. Bazı tesislerde kova geometrisi malzemenin akış karakterine uymaz. Bazı tesislerde hız ayarı, ürünün merkezkaç etkisiyle erken savrulmasına neden olur. Bazılarında ise besleme sistemi kovaları dengesiz doldurur ve her dönüşte ürünün bir bölümü aşağıya iner. Dolayısıyla işletme sorunu çözmek için yalnızca kova değiştirmemelidir. Önce ürün tipi, yoğunluk, tane boyutu, nem oranı, elevatör yüksekliği, tahrik yapısı, boşaltma açısı ve besleme düzeni birlikte incelenmelidir. Ayrıca gövde içinde biriken malzeme mekanik sürtünmeyi artırır. Bu durum hem ekipman ömrünü kısaltır hem de plansız duruş riskini yükseltir.
Geri Dökülme Üretim Hattını Nasıl Etkiler?
Kovalı elevatörde geri dökülme, üretim hattının kapasitesini doğrudan düşürür. Çünkü sistem aynı malzemeyi tekrar tekrar taşımaya çalışır ve net ürün aktarımı azalır. İlk bakışta küçük görünen kayıplar, yüksek tonajlı hatlarda ciddi performans sorunlarına dönüşür. Ayrıca alt gövdede biriken ürün, kova dönüş hareketini zorlaştırır ve motor yükünü artırır. Bu nedenle enerji tüketimi yükselir. Bunun yanında sürtünme, zincir veya kayış üzerinde ekstra zorlanma oluşturur. İşletme daha sık bakım yapar, daha fazla yedek parça kullanır ve üretim planında beklenmeyen duruşlarla karşılaşır. Sonuç olarak geri dökülme yalnızca teknik bir aksaklık değil, doğrudan maliyet oluşturan bir verimlilik problemidir.
Ayrıca geri dökülme iş güvenliği ve temizlik süreçlerini de etkiler. Tozlu ürünlerde gövde dışına çıkan kaçaklar çalışma ortamını olumsuz hale getirir. Nemli veya yapışkan ürünlerde birikmeler sertleşir ve temizlik süresini uzatır. Aşındırıcı malzemelerde ise geri dökülen ürün, elevatör tabanında ve dönüş bölgelerinde daha fazla aşınma oluşturur. Bu süreç bakım ekibinin iş yükünü artırır. Bununla birlikte düzensiz ürün akışı, sonraki ekipmanların performansını da bozar. Örneğin mikser, silo, elek veya torbalama hattı düzenli besleme alamaz. Bu nedenle üretici, kovalı elevatörü yalnızca dikey taşıma ekipmanı olarak görmemelidir. Sistem, tüm proses akışının dengesini belirleyen temel bir bağlantı noktasıdır.
Yanlış Kova Seçimi Geri Dökülmeye Nasıl Neden Olur?
Kova seçimi, geri dökülme problemini belirleyen en önemli faktörlerden biridir. Çünkü her malzeme aynı kova yapısıyla verimli taşınmaz. İnce toz ürünler, granül hammaddeler, iri taneli agrega, nemli karışımlar ve yapışkan ürünler farklı tutunma ve boşalma davranışı gösterir. Kova hacmi, kova derinliği, ön dudak yapısı, yan duvar formu ve boşaltma açısı bu davranışı doğrudan etkiler. Uygun olmayan kova, ürünü taşıma sırasında yeterli seviyede tutamaz veya boşaltma noktasında kontrollü şekilde aktaramaz. Bu durumda ürün ya erken dökülür ya da kova içinde kalıp dönüş sırasında aşağı iner. Her iki durumda da sistem geri dökülme problemi yaşar.
Ayrıca işletmeler bazen kapasiteyi artırmak için daha büyük kova tercih eder. Ancak büyük kova her zaman daha yüksek verim sağlamaz. Kova gereğinden fazla dolduğunda ürün üst seviyeden taşar ve dönüş bölgesinde dökülmeye başlar. Bunun tersine, küçük kova seçimi de yeterli taşıma hacmi sağlamaz ve sistem kapasite hedefini yakalayamaz. Bu nedenle doğru seçim yalnızca “büyük veya küçük kova” mantığıyla yapılmamalıdır. Metkan Makine gibi tesis mühendisliği yaklaşımıyla çalışan üreticiler, ürün özelliklerini ve hat kapasitesini birlikte değerlendirir. Böylece kova formu, ürün akışına ve elevatör çalışma hızına uygun hale gelir.
Kova Hızı ve Devir Ayarı Neden Önemlidir?
Kovalı elevatörde hız ayarı, malzemenin boşaltma davranışını doğrudan belirler. Sistem çok hızlı çalıştığında kovalar ürünü aşırı merkezkaç etkisine maruz bırakır. Bu durumda malzeme hedeflenen çıkış noktasına ulaşmadan gövde içine savrulur. Özellikle ince taneli, hafif veya toz formundaki ürünlerde bu etki daha güçlü hissedilir. İşletme kapasiteyi artırmak için hızı yükselttiğinde beklenen verimi alamaz; aksine daha fazla geri dökülme yaşar. Ayrıca yüksek hız, kova bağlantılarında ve tahrik sisteminde mekanik zorlanmayı artırır. Bu nedenle hız ayarı, yalnızca motor devriyle değil, malzeme akışı ve boşaltma geometrisiyle birlikte değerlendirilmelidir.
Diğer taraftan düşük hız da farklı bir verimsizlik oluşturur. Kova çıkış noktasına geldiğinde ürün yeterli kinetik enerjiye ulaşmaz ve boşaltma şutuna doğru akmak yerine kova içinde kalır. Ardından kova dönüş hareketine geçtiğinde malzeme aşağı dökülür. Bu yüzden optimum hız aralığı, sistem tasarımının merkezinde yer alır. Doğru hız, ürünün kova içinde güvenli şekilde taşınmasını ve boşaltma noktasında kontrollü aktarılmasını sağlar. Ayrıca frekans kontrollü tahrik sistemleri, farklı ürün tiplerinde daha esnek çalışma avantajı sunar. Böylece işletme tek ekipmanla farklı yoğunluk ve akış karakterine sahip malzemeleri daha kararlı şekilde taşıyabilir.
Malzeme Özellikleri Geri Dökülmeyi Nasıl Artırır?
Taşınan malzemenin fiziksel özellikleri, kovalı elevatör performansını doğrudan etkiler. Yoğunluk, tane boyutu, nem oranı, akışkanlık, yapışkanlık ve aşındırıcılık geri dökülme riskini belirleyen ana parametreler arasında yer alır. Örneğin hafif ve toz formundaki ürünler hava hareketinden daha fazla etkilenir. Bu nedenle yüksek hızda çalışan sistemlerde ürün kontrolsüz biçimde savrulur. İri taneli ürünlerde ise kova içindeki dolum dengesi bozulur ve malzeme kovanın kenarından taşabilir. Ayrıca aşındırıcı ürünler zamanla kova yüzeyini ve bağlantı elemanlarını yıpratır. Bu yıpranma kova geometrisini değiştirir ve geri dökülmeyi artırır.
Nemli veya yapışkan ürünlerde problem daha farklı ilerler. Malzeme kova yüzeyine tutunur ve boşaltma noktasında tamamen ayrılmaz. Ardından kova aşağı dönerken ürün sistem içine düşer. Bu durum özellikle yapı kimyasalları, alçı, kireç, bazı mineral karışımlar ve nemli granül ürünlerde dikkat gerektirir. Ayrıca ürünün topaklanma eğilimi, besleme noktasında düzensiz doluma neden olur. Bu nedenle işletme kovalı elevatör seçerken yalnızca saatlik kapasiteye odaklanmamalıdır. Malzemenin gerçek çalışma koşullarındaki davranışını analiz etmelidir. Metkan Makine bu yaklaşımı tesis bütünlüğüyle ele alır ve elevatör tasarımını ürün karakterine göre şekillendirir.
Besleme Noktasındaki Hatalar Nelerdir?
Besleme noktası, kovalı elevatörün geri dökülme riskini belirleyen kritik alanlardan biridir. Malzeme kovaya dengeli ve doğru açıyla girmediğinde sistem verimli çalışmaz. Düzensiz besleme, bazı kovaların aşırı dolmasına, bazı kovaların ise yetersiz dolmasına neden olur. Aşırı dolan kovalar dönüş hareketi sırasında ürün taşırır ve malzeme alt gövdeye düşer. Yetersiz dolan kovalar ise kapasiteyi düşürür. Ayrıca besleme noktasındaki ani yığılmalar kova hareketini zorlar ve mekanik titreşimleri artırır. Bu titreşimler zamanla bağlantı elemanlarında gevşeme oluşturur. Sonuç olarak geri dökülme yalnızca ürün akışıyla değil, mekanik dayanımla da ilişkili hale gelir.
Bunun yanında besleme ekipmanının kapasitesi elevatör kapasitesiyle uyumlu çalışmalıdır. Helezon konveyör, bant konveyör, bunker çıkışı veya dozaj sistemi elevatöre fazla ürün gönderdiğinde kovalar kontrollü dolum sağlayamaz. Yetersiz besleme ise boş kova oranını artırır ve sistemden beklenen taşıma verimini düşürür. Bu nedenle besleme noktasında ürün akışı süreklilik göstermelidir. Ayrıca malzeme giriş açısı, kovanın hareket yönüyle uyumlu tasarlanmalıdır. Yanlış açıyla gelen ürün, kova içine yerleşmek yerine gövde içinde dağılır. Dolayısıyla geri dökülmeyi azaltmak isteyen işletme, besleme noktasını ilk kontrol alanlarından biri olarak değerlendirmelidir.
Boşaltma Bölgesi Tasarımı Neden Kritik Rol Oynar?
Boşaltma bölgesi, kovalı elevatörde ürünün hedef noktaya aktarılmasını sağlayan en hassas tasarım alanıdır. Kova ürünle birlikte üst bölgeye ulaştığında malzeme çıkış şutuna doğru kontrollü şekilde akmalıdır. Ancak çıkış ağzı yanlış konumlandığında ürün şuta ulaşmadan gövde içine düşer. Çıkış kanalı gereğinden dar tasarlandığında ise ürün akışı sıkışır ve geri tepme oluşturur. Ayrıca boşaltma açısı malzemenin yoğunluğuna ve akış karakterine uymadığında ürün kova içinde kalır. Bu nedenle boşaltma bölgesi, standart ölçü mantığıyla değil, taşınan ürünün davranışına göre tasarlanmalıdır.
Ayrıca boşaltma şutunun iç yüzey yapısı da geri dökülmeyi etkiler. Pürüzlü, dar veya keskin dönüşlü şutlar ürün akışını yavaşlatır. Tozlu ürünlerde hava sıkışması, granül ürünlerde çarpma etkisi, nemli ürünlerde yapışma riski artar. Bu durum ürünün hedef ekipmana düzenli aktarılmasını engeller. Sonuç olarak elevatör kapasite üretiyor gibi görünse de hattın devamında besleme düzensizliği oluşur. Metkan Makine, anahtar teslim tesis çözümleri geliştirirken elevatörü tek başına değil, silo, mikser, elek, kırıcı, konveyör ve torbalama hattıyla birlikte değerlendirir. Bu yaklaşım boşaltma bölgesindeki geri dökülme riskini azaltır.
Kova Aralığı ve Dizilim Hataları Nasıl Sorun Çıkarır?
Kova aralığı, sistem kapasitesini ve malzeme akışını doğrudan etkiler. Kovalar birbirine gereğinden fazla yakın yerleştiğinde ürün boşaltma bölgesinde karışık hareket eder. Bir kovadan çıkan malzeme diğer kovanın hareket alanına girer ve gövde içine dökülür. Ayrıca sık kova dizilimi, bakım ve temizlik süreçlerini zorlaştırır. Gereğinden geniş aralık ise sistemin taşıma kapasitesini düşürür ve işletme hedeflenen tonajı yakalayamaz. Bu nedenle kova dizilimi, elevatör yüksekliği, ürün yoğunluğu, kova hacmi ve hat kapasitesiyle birlikte hesaplanmalıdır. Doğru aralık, hem düzenli dolum hem de kontrollü boşaltma için gereklidir.
Kova dizilimindeki hizalama hataları da geri dökülmeyi artırır. Kovalar ekseninden kaçık hareket ettiğinde ürün kova içinde dengeli durmaz. Bu durum özellikle yüksek elevatörlerde salınım etkisini büyütür. Ayrıca bağlantı civatalarında gevşeme, kova ağzında seviye farkı ve zincir/kayış hareketinde düzensizlik oluşur. Sonuç olarak ürün akışı her dönüşte farklı davranır. İşletme bu durumu çoğu zaman kapasite dalgalanması olarak fark eder. Ancak temel neden, kova dizilimindeki mekanik dengesizliktir. Bu yüzden montaj kalitesi ve hassas hizalama, geri dökülmeyi önleyen önemli aşamalar arasında yer alır.
Aşınma, Bakım Eksikliği ve Mekanik Gevşemeler Ne Yaratır?
Kovalı elevatörlerde aşınma, geri dökülme problemini zamanla büyüten ana etkenlerden biridir. Özellikle agrega, çimento, alçı, mineral ve benzeri aşındırıcı ürünler kova yüzeylerinde yıpranma oluşturur. Kova ağzı aşındığında ürün taşıma sırasında daha kolay dışarı çıkar. Kova tabanı inceldiğinde deformasyon artar ve dolum dengesi bozulur. Ayrıca bağlantı delikleri genişlediğinde kovalar hareket sırasında titreşim üretir. Bu titreşim, ürünün kova içinde sabit kalmasını engeller. Dolayısıyla düzenli bakım yapılmayan sistemlerde geri dökülme her geçen gün daha belirgin hale gelir. İşletme bu noktada yalnızca arızayı değil, arızaya giden süreci de yönetmelidir.
Mekanik gevşemeler de sistem performansını olumsuz etkiler. Civata bağlantıları, zincir kulakları, kayış bağlantıları, rulman yatakları ve tahrik elemanları düzenli kontrol gerektirir. Bu parçalardaki küçük boşluklar bile yüksek çalışma saatlerinde büyük titreşimlere dönüşür. Ayrıca gevşeyen kova, boşaltma noktasında ideal konumunu kaybeder. Bu durum ürünün çıkış şutuna değil, gövde içine yönelmesine neden olur. Bu nedenle bakım ekibi periyodik kontrol listesi oluşturmalı ve kritik parçaları üretim duruşlarını beklemeden incelemelidir. Planlı bakım, geri dökülmeyi azaltır ve elevatörün ekonomik ömrünü uzatır.
Kayış, Zincir ve Gerdirme Problemleri Geri Dökülmeyi Nasıl Etkiler?
Kayışlı veya zincirli kovalı elevatörlerde taşıyıcı sistemin düzgün çalışması büyük önem taşır. Kayış gevşediğinde kovalar stabil hareket etmez ve salınım oluşur. Zincir uzaması yaşandığında kova konumu değişir ve boşaltma geometrisi bozulur. Ayrıca yanlış gerginlik, tahrik tamburu veya dişli üzerinde kayma meydana getirir. Bu tür problemler ürünün boşaltma noktasına aynı açıyla ulaşmasını engeller. Her dönüşte farklı hareket eden kova, malzemeyi bazen erken bırakır, bazen de kova içinde taşır. Sonuçta gövde içi geri dökülme artar ve sistem kapasitesi düşer.
Gerdirme sistemi doğru ayarlanmadığında mekanik yük de artar. Aşırı gergin kayış rulman ve tambur üzerinde fazla baskı oluşturur. Gevşek kayış ise kayma, salınım ve düzensiz dönüş meydana getirir. Zincirli sistemlerde yanlış gerginlik dişli aşınmasını hızlandırır ve kova hareketini bozar. Bu nedenle işletme gerginlik ayarını yalnızca arıza sonrasında kontrol etmemelidir. Üretim yoğunluğuna göre düzenli kontrol takvimi oluşturmalıdır. Ayrıca ses, titreşim, kapasite dalgalanması ve ürün birikimi gibi belirtiler erken uyarı olarak değerlendirilmelidir. Bu yaklaşım geri dökülmeyi büyümeden önler.
Tozlu ve Nemli Ürünlerde Hangi Önlemler Gerekir?
Tozlu ürünler kovalı elevatörde özel dikkat gerektirir. Çünkü ince partiküller yüksek hız, hava akımı ve boşaltma türbülansı nedeniyle kolay dağılır. Bu durum ürünün çıkış şutuna kontrollü aktarılmasını zorlaştırır. Ayrıca gövde içinde toz birikimi, temizlik ihtiyacını artırır ve çalışma ortamında verim kaybı oluşturur. Tozlu malzemelerde doğru kova formu, uygun hız ayarı ve iyi tasarlanmış boşaltma şutu kritik rol oynar. Ayrıca sızdırmaz gövde yapısı ve kontrollü besleme sistemi, ürün kaybını azaltır. İşletme bu önlemleri birlikte uyguladığında hem geri dökülmeyi hem de toz kaçaklarını daha iyi yönetir.
Nemli ve yapışkan ürünlerde ise farklı önlemler gerekir. Malzeme kova yüzeyine tutunduğunda boşaltma noktasında tam ayrılma gerçekleşmez. Ardından kova aşağı yönlü harekete geçtiğinde ürün alt gövdeye düşer. Bu durum özellikle nem oranı değişken ürünlerde daha sık görülür. Bu nedenle kova yüzey yapısı, boşaltma açısı ve çalışma hızı ürün davranışına göre belirlenmelidir. Ayrıca besleme hattında topaklanmayı azaltan düzenlemeler yapılmalıdır. Gerekli durumlarda temizlik kolaylığı sağlayan gövde kapakları, bakım süresini kısaltır. Böylece işletme hem üretim sürekliliğini korur hem de geri dökülme kaynaklı kayıpları azaltır.
Kovalı Elevatörde Geri Dökülme Nasıl Önlenir?
Geri dökülmeyi önlemek için ilk adım doğru teşhistir. İşletme önce ürünün hangi noktada geri döküldüğünü belirlemelidir. Dökülme besleme sırasında mı, taşıma esnasında mı, boşaltma bölgesinde mi, yoksa dönüş hareketinde mi oluşuyor? Bu soruya verilen yanıt, çözüm yolunu doğrudan belirler. Besleme noktasında aşırı dolum yaşanıyorsa dozaj ve giriş açısı kontrol edilmelidir. Eğer boşaltma bölgesinde ürün gövde içine düşüyorsa çıkış şutu ve hız ayarı incelenmelidir. Eğer dönüş sırasında ürün kova içinde kalıyorsa malzeme yapışması veya kova geometrisi değerlendirilmelidir.
İkinci adım sistem parametrelerini optimize etmektir. Kova tipi, kova aralığı, elevatör hızı, motor gücü, gerginlik ayarı, boşaltma şutu ve besleme ekipmanı birlikte ele alınmalıdır. Tek bir parçayı değiştirmek bazen sorunu çözmez. Çünkü kovalı elevatör, mekanik ve proses parametrelerinin birlikte çalıştığı bir sistemdir. Bu nedenle mühendislik yaklaşımı gerekir. Ayrıca periyodik bakım planı oluşturmak, geri dökülmenin tekrar oluşmasını engeller. Kova aşınmaları, bağlantı gevşemeleri, zincir uzamaları ve kayış salınımları düzenli kontrol edildiğinde sistem daha kararlı çalışır.
Üçüncü adım, tesisin üretim hedeflerine uygun ekipman seçmektir. Yeni yatırım aşamasında yalnızca fiyat odaklı karar vermek uzun vadede daha yüksek maliyet çıkarır. İşletme ürün tipi, kapasite, çalışma süresi, elevatör yüksekliği, ortam şartları ve bakım kolaylığını birlikte değerlendirmelidir. Ayrıca anahtar teslim tesislerde elevatörün diğer ekipmanlarla uyumu büyük önem taşır. Böylece elevatör, hattın zayıf noktası değil, üretim sürekliliğini destekleyen güçlü bir ekipman haline gelir.
Metkan Makine Kovalı Elevatör Çözümleri
Metkan Makine, yapı kimyasalları, maden ve agrega sektörlerine yönelik yüksek kaliteli makineler ve anahtar teslim tesis çözümleri üretmek amacıyla kurulmuş bir firmadır. Bu üretim yaklaşımı, kovalı elevatörleri yalnızca tekil ekipman olarak değil, tesis akışının önemli parçası olarak değerlendirmeyi gerektirir. Çünkü elevatör; kırıcı, elek, mikser, silo, helezon konveyör, bant konveyör, torbalama hattı ve otomasyon sistemiyle uyumlu çalıştığında gerçek verim sağlar. Bu nedenle Metkan Makine, ürün özelliklerini, kapasite hedefini ve hat yerleşimini dikkate alarak kovalı elevatör çözümleri geliştirir. Böylece geri dökülme, kapasite dalgalanması ve gereksiz bakım maliyetleri azalır.
Metkan Makine kovalı elevatör sistemleri; çimento, alçı, yapı kimyasalları, tarım, gıda ve kimya tesislerinde granül, toz ve dökme malzemelerin kontrollü taşınmasına katkı sağlar. Firma, sağlam gövde yapısı, uygun kova tasarımı, doğru tahrik seçimi ve tesis entegrasyonu ile verimli dikey taşıma hedefler. Ayrıca müşterinin üretim koşullarına göre özel çözümler geliştirir. Bu yaklaşım, standart ekipman alımından daha güçlü sonuç verir. Çünkü her ürünün akış davranışı farklıdır ve her tesis farklı kapasite beklentisi taşır. İşletmeniz kovalı elevatörde geri dökülme, kapasite kaybı veya sık bakım problemi yaşıyorsa Metkan Makine ile iletişime geçerek hattınıza uygun çözüm talep edebilirsiniz.
Sıkça Sorulan Sorular
Kovalı elevatörde geri dökülme en çok neden oluşur?
Kovalı elevatörde geri dökülme en çok yanlış kova seçimi, hatalı hız ayarı ve düzensiz besleme nedeniyle oluşur. Ayrıca boşaltma şutu doğru konumlanmadığında ürün hedef noktaya ulaşmaz. Bu nedenle işletme sorunu yalnızca tek parçaya bağlamamalı, sistemi bütün olarak incelemelidir.
Kovalı elevatör neden kapasite kaybı yaşar?
Kapasite kaybı çoğu zaman geri dökülme, eksik dolum, aşırı hız, kova aşınması veya kayış salınımı nedeniyle ortaya çıkar. Sistem taşıdığı ürünün bir bölümünü alt gövdeye geri düşürdüğünde net aktarım azalır. Bu durum üretim hattının tamamında besleme dengesini bozar.
Kova hızı artırılırsa geri dökülme azalır mı?
Hayır, hız artışı her zaman çözüm sağlamaz. Aşırı hız, özellikle toz ve hafif ürünlerde malzemeyi erken savurur. Bu nedenle işletme hızı artırmadan önce ürün yoğunluğunu, kova formunu ve boşaltma açısını birlikte değerlendirmelidir.
Nemli ürünler kovalı elevatörde neden sorun çıkarır?
Nemli ürünler kova yüzeyine yapışır ve boşaltma noktasında tam ayrılmaz. Ardından kova dönüş hareketine geçtiğinde ürün alt gövdeye düşer. Bu nedenle nemli ürünlerde kova yüzeyi, hız ayarı ve boşaltma tasarımı özel dikkat ister.
Kovalı elevatörde bakım geri dökülmeyi azaltır mı?
Evet, düzenli bakım geri dökülmeyi önemli ölçüde azaltır. Kova aşınmaları, bağlantı gevşemeleri, kayış salınımları ve zincir uzamaları erken tespit edildiğinde sistem daha kararlı çalışır. Ayrıca planlı bakım, plansız duruş riskini de düşürür.
Yeni kovalı elevatör seçerken nelere dikkat etmek gerekir?
Yeni kovalı elevatör seçerken ürün tipi, kapasite, elevatör yüksekliği, kova hacmi, hız ayarı, besleme şekli ve boşaltma noktası birlikte değerlendirilmelidir. Ayrıca sistemin diğer ekipmanlarla uyumu önem taşır.
Metkan Makine kovalı elevatörleri hangi sektörlerde kullanılır?
Metkan Makine kovalı elevatör sistemleri; yapı kimyasalları, çimento, alçı, maden, agrega, tarım, gıda ve kimya tesislerinde granül, toz ve dökme malzemelerin taşınmasında kullanılır. Firma, her projede ürün özelliklerine ve tesis kapasitesine göre çözüm geliştirir.
Geri dökülme tamamen önlenir mi?
Doğru tasarım, doğru hız, dengeli besleme ve düzenli bakım sayesinde geri dökülme büyük ölçüde kontrol altına alınır. Ancak her ürün farklı davranış gösterir. Bu nedenle işletme profesyonel mühendislik desteğiyle sistemi analiz etmeli ve kalıcı çözüm uygulamalıdır.
Kovalı elevatör sistemlerinizde maksimum verim elde etmek ve ürün kayıplarını azaltmak için Metkan Makine ile iletişime geçin.


