
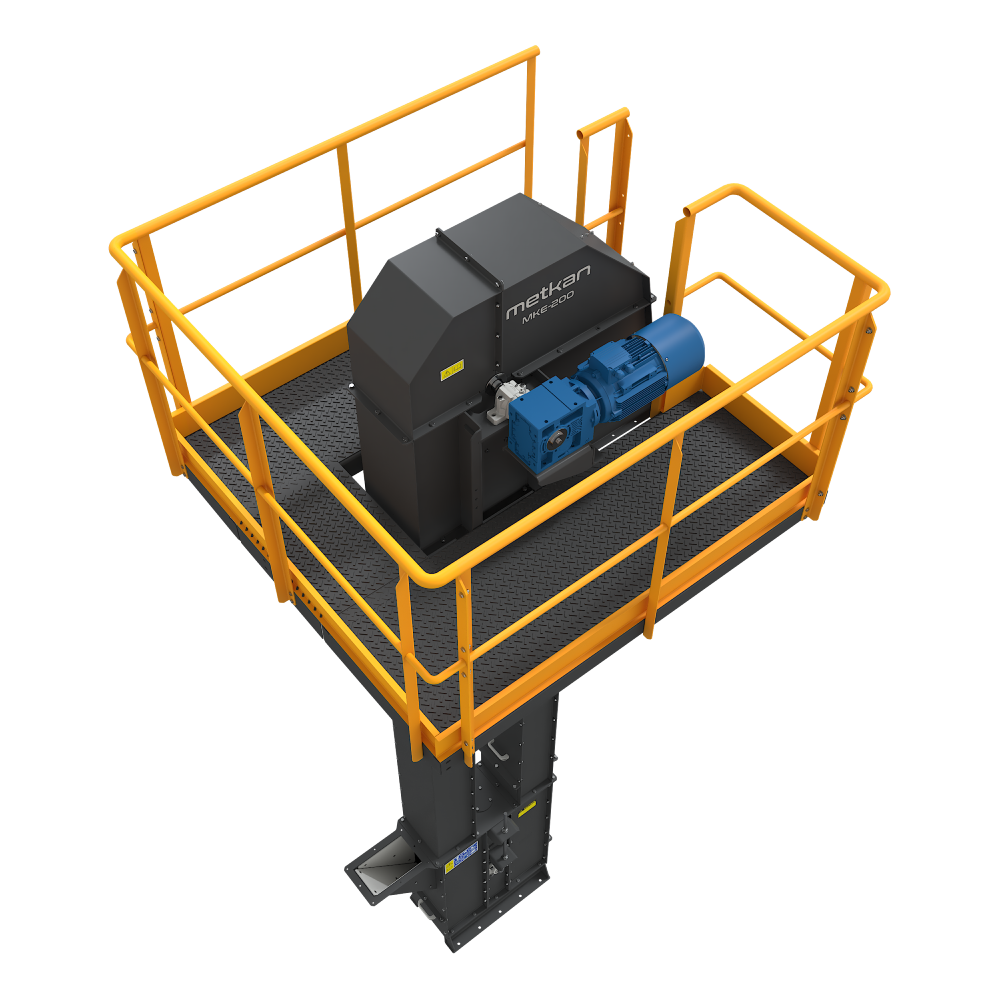
Becherwerke gehören zu den wichtigsten Ausrüstungsteilen, die in Produktionslinien, die eine vertikale Materialförderung erfordern, für hohe Effizienz sorgen.Die Bauchemie-, Bergbau-, Zuschlagstoff-, Zement-, Gips-, Landwirtschafts-, Lebensmittel- und Chemieindustrie nutzen dieses System in großem Umfang. Daher bedeutet das in Becherwerken auftretende Rückflussproblem nicht nur einen geringen Produktverlust. Im Gegenteil, Es wirkt sich direkt auf die Kapazität der gesamten Produktionslinie, den Energieverbrauch, den Reinigungsbedarf, die Wartungsintervalle und die Produktionskontinuität aus.Wenn Unternehmen dieses Problem frühzeitig analysieren, reduzieren sie sowohl mechanische Ausfälle als auch einen stabileren Produktionsablauf.
Rückfluss tritt auf, wenn der Becher das transportierte Material nicht ordnungsgemäß zum Auslaufpunkt befördert. Manchmal tritt das Material vorzeitig aus dem Becher aus, manchmal fällt es zurück ins Gehäuse, bevor es die Auslaufrinne erreicht, und manchmal gelangt es nach dem Auslauf wieder in den unteren Bereich des Förderers. Dies ist besonders bei Pulvern, Granulaten sowie feuchten, klebrigen oder abrasiven Produkten auffällig. Darüber hinaus… Eine falsche Geschwindigkeitswahl, ein falscher Bechertyp, eine unzureichende Zufuhrbalance, ein ungeeigneter Auswurfwinkel und mangelnde Wartung verschärfen das Problem. Unternehmen sollten die Frage „Warum läuft das Becherwerk über?“ daher nicht allein aus einer fehlerorientierten Perspektive betrachten. Der richtige Ansatz erfordert eine ganzheitliche Untersuchung des Systems, vom Beschickungspunkt bis zum Austragsbereich. Metkan Makine setzt hierfür seine Expertise in den Bereichen Engineering, Fertigung und Anlagenintegration ein.
Inhalt
- Was ist Rückfluss in einem Becherwerk?
- Wie wirkt sich Rückfluss auf die Produktionslinie aus?
- Wie kann die Wahl des falschen Bechers einen Rückfluss verursachen?
- Warum sind Anpassungen der Bechergeschwindigkeit und der Rotationsgeschwindigkeit wichtig?
- Wie beeinflussen Materialeigenschaften die Ablösung?
- Welche Fehler treten am Versorgungspunkt auf?
- Warum ist die Gestaltung des Abflussbereichs so entscheidend?
- Welche Probleme verursachen Fehler bei der Becherabstands- und Ausrichtungseinstellung?
- Wozu führen Verschleiß, mangelnde Wartung und mechanische Lockerung?
- Wie wirken sich Probleme mit Riemen, Kette und Spannung auf die Fachbildung aus?
- Welche Vorsichtsmaßnahmen sollten bei staubigen und feuchten Produkten getroffen werden?
- Wie lässt sich Rückfluss in Becherwerken verhindern?
- Metkan Makine Becherwerkslösungen
- Häufig gestellte Fragen
Was ist Rückfluss in einem Becherwerk?
Rückfluss im BecherwerkRückfluss bedeutet, dass das von den Bechern transportierte Produkt in das System oder den unteren Teil des Gehäuses zurückfließt, bevor es den Auslaufpunkt sicher erreicht. Dieses Problem äußert sich häufig in reduzierter Förderleistung, Produktansammlungen, innerer Reibung, übermäßiger Staubentwicklung und dem Bedarf an häufiger Reinigung. Anfangs bemerken die Bediener lediglich Symptome wie „Die Anlage läuft langsam“ oder „Der Produktfluss ist unregelmäßig“. Eine detaillierte Inspektion zeigt jedoch, dass die Hauptursache Rückfluss ist. Insbesondere bei kontinuierlich betriebenen Anlagen zur Herstellung von Bauchemie und Zuschlagstoffen können sich selbst geringe Produktverluste bis zum Schichtende zu erheblichen Mengen summieren. Daher stellt Rückfluss ein gravierendes mechanisches Problem dar, das die Produktionsqualität und die Anlageneffizienz beeinträchtigt.
Rückfluss tritt jedoch nicht in jedem System aus denselben Gründen auf. In manchen Anlagen ist die Geometrie der Becher nicht auf die Fließeigenschaften des Materials abgestimmt. In anderen Anlagen führt die eingestellte Drehzahl dazu, dass das Produkt aufgrund der Zentrifugalkraft vorzeitig ausgestoßen wird. Wieder andere befüllen die Becher ungleichmäßig, sodass bei jeder Umdrehung ein Teil des Produkts nach unten fällt. Daher sollte der Bediener das Problem nicht einfach durch einen Becherwechsel lösen. Zunächst sollten Produkttyp, Dichte, Korngröße, Feuchtigkeitsgehalt, Förderhöhe, Antriebsstruktur, Austragswinkel und Zuführungsmuster gemeinsam untersucht werden.Zudem erhöht sich durch Materialablagerungen im Gehäuse die mechanische Reibung. Dies verkürzt die Lebensdauer der Geräte und erhöht das Risiko ungeplanter Ausfallzeiten.
Wie wirkt sich das Verschütten von Material auf die Produktionslinie aus?
Rückfluss im BecherwerkDies reduziert die Kapazität der Produktionslinie unmittelbar, da das System versucht, dasselbe Material wiederholt zu transportieren, was den Nettoproduktfluss verringert. Was auf den ersten Blick wie geringe Verluste erscheint, kann sich bei Anlagen mit hohem Durchsatz zu ernsthaften Leistungsproblemen entwickeln. Darüber hinaus behindert das sich im Unterteil ansammelnde Produkt die Drehbewegung des Löffels und erhöht die Motorlast, wodurch der Energieverbrauch steigt. Zusätzlich führt die Reibung zu einer erhöhten Belastung von Kette oder Riemen. Das Unternehmen benötigt häufigere Wartungsarbeiten, verbraucht mehr Ersatzteile und muss mit ungeplanten Produktionsausfällen rechnen. Rückfluss ist somit nicht nur eine technische Störung, sondern ein Produktivitätsproblem, das direkt Kosten verursacht.
Darüber hinaus Verschüttete Flüssigkeiten beeinträchtigen auch die Arbeitssicherheit und die Reinigungsprozesse.Bei staubigen Produkten beeinträchtigen Leckagen außerhalb des Gehäuses die Arbeitsumgebung. Bei feuchten oder klebrigen Produkten verhärten sich Ablagerungen und verlängern die Reinigungszeit. Bei abrasiven Materialien führt verschüttetes Produkt zu erhöhtem Verschleiß an das Becherwerksfuß und den Rücklaufzonen. Dies erhöht den Arbeitsaufwand des Wartungsteams. Darüber hinaus beeinträchtigt ein unregelmäßiger Produktfluss die Leistung nachfolgender Anlagen. So können beispielsweise Mischer, Silos, Siebe oder Absackanlagen nicht regelmäßig beschickt werden. Daher sollte der Hersteller das Becherwerk nicht nur als vertikale Förderanlage betrachten. Das System ist ein zentraler Verbindungspunkt, der den Gleichgewichtszustand des gesamten Prozessablaufs bestimmt.
Wie die Wahl des falschen Bechers zu Verschüttungen führen kann?
Die Wahl des richtigen Förderkorbs ist einer der wichtigsten Faktoren für das Risiko von Materialverlusten. Denn nicht alle Materialien lassen sich mit derselben Korbkonstruktion effizient transportieren. Feine Pulver, körnige Rohstoffe, grobe Zuschlagstoffe, feuchte Gemische und klebrige Produkte weisen unterschiedliche Haftungs- und Austragseigenschaften auf. Korbvolumen, Korbtiefe, Form der Vorderkante, Form der Seitenwände und Austragswinkel beeinflussen dieses Verhalten direkt. Ein ungeeigneter Becher kann das Produkt während des Transports nicht ausreichend halten oder es am Entladepunkt nicht kontrolliert umfüllen.In dieser Situation läuft das Produkt entweder vorzeitig aus oder bleibt im Becher und fällt beim Rücklauf nach unten. In beiden Fällen kommt es zu einem Rückflussproblem.
Unternehmen entscheiden sich mitunter für größere Becher, um die Kapazität zu erhöhen. Größere Becher garantieren jedoch nicht immer eine höhere Effizienz. Bei Überfüllung läuft das Produkt über und gelangt in den Rücklaufbereich. Umgekehrt bietet ein zu kleiner Becher nicht genügend Fördervolumen, sodass das System sein Kapazitätsziel nicht erreicht. Die richtige Wahl sollte daher nicht allein auf der Logik „groß oder klein“ basieren. Metkan Makine Hersteller, die mit einem solchen Anlagenplanungsansatz arbeiten, bewerten Produkteigenschaften und Anlagenkapazität gemeinsam. Dadurch kann die Becherform an den Produktfluss und die Betriebsgeschwindigkeit des Becherwerks angepasst werden.
Warum ist die Einstellung der Bechergeschwindigkeit und der Rotationsgeschwindigkeit wichtig?
Bei Becherwerken bestimmt die Geschwindigkeitseinstellung direkt das Materialentladeverhalten.Wenn das System zu schnell arbeitet, setzen die Becher das Produkt einer übermäßigen Zentrifugalkraft aus. In dieser Situation... Das Material wird in das Gehäuse geschleudert, bevor es seinen vorgesehenen Austrittspunkt erreicht.Dieser Effekt ist besonders ausgeprägt bei feinkörnigen, leichten oder pulverförmigen Produkten. Erhöht der Bediener die Drehzahl, um die Fördermenge zu steigern, erreicht er nicht die erwartete Effizienz, sondern im Gegenteil, es kommt zu vermehrtem Rückfluss. Zudem erhöht eine hohe Drehzahl die mechanische Belastung der Becherbefestigungen und des Antriebssystems. Daher sollte die Drehzahlregelung nicht nur in Bezug auf die Motordrehzahl, sondern auch in Verbindung mit dem Materialfluss und der Austragsgeometrie erfolgen.
Auf der anderen Seite Niedrige Geschwindigkeit führt auch zu einer anderen Art von Ineffizienz.Wenn der Förderkorb den Austragspunkt erreicht, besitzt das Produkt nicht genügend kinetische Energie und verbleibt im Förderkorb, anstatt in Richtung Auslaufrinne zu fließen. Erst wenn der Förderkorb seine Rotationsbewegung einsetzt, wird das Material nach unten ausgeworfen. Daher ist der optimale Drehzahlbereich zentral für die Systemauslegung. Die richtige Drehzahl gewährleistet den sicheren Transport des Produkts im Förderkorb und die kontrollierte Übergabe am Austragspunkt. Frequenzgesteuerte Antriebssysteme bieten zudem den Vorteil eines flexibleren Betriebs mit unterschiedlichen Produktarten. So können mit einem einzigen Gerät Materialien mit unterschiedlichen Dichten und Fließeigenschaften stabiler transportiert werden.
Wie können Materialeigenschaften die Faserablösung verbessern?
Die physikalischen Eigenschaften des transportierten Materials beeinflussen die Leistung des Becherwerks unmittelbar.Dichte, Korngröße, Feuchtigkeitsgehalt, Fließfähigkeit, Viskosität und Abrasivität zählen zu den Hauptparametern, die das Rückflussrisiko bestimmen. Beispielsweise reagieren leichte und pulverförmige Produkte stärker auf Luftbewegungen. Daher wird das Produkt in Hochgeschwindigkeitssystemen unkontrolliert herausgeschleudert. Bei grobkörnigen Produkten gerät das Füllgleichgewicht im Becher aus dem Gleichgewicht, und das Material kann über den Becherrand austreten. Zudem führen abrasive Produkte mit der Zeit zu Abrieb an der Becheroberfläche und den Befestigungselementen. Dieser Verschleiß verändert die Bechergeometrie und erhöht den Rückfluss.
Bei feuchten oder klebrigen Produkten verläuft das Problem anders.. Das Material haftet an der Oberfläche des Bechers. Und es trennt sich am Auslaufpunkt nicht vollständig. Beim Abwärtsdrehen des Bechers fällt das Produkt in das System. Dies erfordert besondere Aufmerksamkeit bei Bauchemie, Gips, Kalk, einigen Mineralmischungen und feuchten Granulaten. Zudem führt die Verklumpungsneigung des Produkts zu ungleichmäßiger Befüllung am Einfüllstutzen. Daher sollte der Betreiber bei der Auswahl eines Becherwerks nicht allein auf die stündliche Förderleistung achten, sondern das Materialverhalten unter realen Betriebsbedingungen analysieren. Metkan Makine Metkan betrachtet diese Auswahl im Zusammenhang mit der gesamten Anlage und passt die Auslegung des Becherwerks an die Materialeigenschaften an.
Welche Fehler treten an der Zuführungsstelle auf?
Der Zuführpunkt ist einer der kritischen Bereiche, der das Risiko eines Rückflusses in einem Becherwerk bestimmt.Das System arbeitet nicht effizient, wenn das Material nicht gleichmäßig und im richtigen Winkel in die Becher gelangt. Eine unregelmäßige Beschickung führt dazu, dass manche Becher überfüllt und andere nicht ausreichend gefüllt werden. Überfüllte Becher verlieren während der Umlenkung Material, das in den unteren Gehäusebereich fällt; unterfüllte Becher verringern dagegen die Förderleistung. Außerdem Plötzliche Engpässe an der Zuführstelle erschweren die Becherbewegung und erhöhen die mechanischen Vibrationen.Diese Vibrationen führen mit der Zeit zu einer Lockerung der Befestigungselemente. Dadurch hängt der Rückfluss nicht nur vom Produktfluss, sondern auch von der mechanischen Festigkeit ab.
Zusätzlich Die Leistung der Beschickung muss auf die Förderleistung des Becherwerks abgestimmt sein.Wenn Schneckenförderer, Bandförderer, Bunkerausläufe oder Dosiersysteme überschüssiges Produkt zum Becherwerk befördern, können die Becher nicht kontrolliert befüllt werden. Unzureichende Beschickung erhöht die Leerlaufquote der Becher und verringert die erwartete Förderleistung des Systems. Daher muss der Produktfluss an der Beschickungsstelle kontinuierlich sein. Darüber hinaus sollte der Materialeintrittswinkel mit der Bewegungsrichtung des Bechers kompatibel sein. Produkt, das im falschen Winkel ankommt, verteilt sich im Gehäuse, anstatt sich im Becher abzusetzen. Unternehmen, die Rückflüsse reduzieren möchten, sollten daher die Beschickungsstelle als einen der ersten Bereiche betrachten, die optimiert werden müssen.
Warum spielt die Gestaltung des Ausleitungsbereichs eine so entscheidende Rolle?
Der Austragsbereich ist der kritischste Konstruktionsabschnitt eines Becherwerks, da er den Transport des Produkts zum Zielort gewährleistet. Sobald der Becher mit dem Produkt den oberen Bereich erreicht hat, muss das Material kontrolliert in Richtung Auslaufrinne fließen. Ist die Austragsöffnung jedoch falsch positioniert, fällt das Produkt in den Becher, bevor es die Rinne erreicht. Ist der Auslasskanal zu eng ausgelegt, wird der Produktstrom komprimiert und es kommt zu Rückfluss. Wenn der Auslaufwinkel nicht zur Dichte und den Fließeigenschaften des Materials passt, bleibt das Produkt im Becher zurück. Daher sollte die Auslauffläche entsprechend dem Verhalten des transportierten Produkts und nicht nach Standardmessprinzipien ausgelegt werden.
Die innere Oberflächenstruktur der Auslaufrinne beeinflusst ebenfalls den Rückfluss. Raue, enge oder stark gekrümmte Rinnen verlangsamen den Produktfluss. Bei pulverförmigen Produkten erhöht sich der Lufteinschluss, bei körnigen Produkten die Stoßbeschädigung und bei feuchten Produkten das Haftungsrisiko.Diese Situation verhindert einen regelmäßigen Produkttransport zu den Zielanlagen. Obwohl das Becherwerk scheinbar Kapazität erzeugt, treten daher im weiteren Verlauf der Anlage Zuführungsunregelmäßigkeiten auf. Metkan Makine betrachtet das Becherwerk bei der Entwicklung schlüsselfertiger Anlagenlösungen nicht isoliert, sondern gemeinsam mit Silo, Mischer, Sieb, Brecher, Förderband und Absackanlage. Dieser Ansatz reduziert das Risiko von Rückfluss im Auslaufbereich.
Wie verursachen Fehler bei der Becherabstandseinstellung und -ausrichtung Probleme?
Der Becherabstand beeinflusst direkt die Systemkapazität und den Materialfluss. Bei zu geringem Becherabstand bewegt sich das Produkt im Entladebereich unkontrolliert. Material aus einem Becher gelangt in den Bewegungsbereich eines anderen und fällt in den Rahmen. Zudem erschwert eine zu enge Becheranordnung Wartungs- und Reinigungsarbeiten. Ein zu großer Abstand reduziert die Förderleistung des Systems und verhindert, dass die Zieltonnage erreicht wird. Daher muss der Becherabstand unter Berücksichtigung der Förderhöhe, der Produktdichte, des Bechervolumens und der Anlagenkapazität berechnet werden. Der korrekte Abstand ist sowohl für eine gleichmäßige Beladung als auch für eine kontrollierte Entladung unerlässlich.
Ausrichtungsfehler bei der Anordnung der Becher erhöhen ebenfalls den Verschüttungsgrad. Wenn sich die Becher nicht achsseitig bewegen, bleibt das Produkt im Becher nicht stabil. Dies verstärkt die Schwingungswirkung, insbesondere in hohen Förderanlagen. Zusätzlich können sich Verbindungsbolzen lockern, Niveauunterschiede an der Becheröffnung entstehen und Unregelmäßigkeiten im Ketten-/Riemenlauf auftreten. Dadurch verhält sich der Produktfluss bei jeder Umdrehung anders. Der Bediener nimmt dies oft als Kapazitätsschwankung wahr. Die eigentliche Ursache ist jedoch eine mechanische Unwucht in der Becheranordnung. Daher sind Montagequalität und präzise Ausrichtung entscheidende Schritte zur Vermeidung von Rückfluss.
Was verursachen Verschleiß, mangelnde Wartung und mechanische Lockerung?
Verschleiß in Becherwerken, Es ist einer der Hauptfaktoren, der das Problem des Haarausfalls im Laufe der Zeit verschlimmert.Zuschlagstoffe, Zement, Gips, Mineralien und ähnliche abrasive Produkte verursachen Verschleiß an den Becheroberflächen. Wenn die Becheröffnung abgenutzt ist, tritt das Produkt beim Transport leichter aus. Bei dünner werdendem Becherboden nimmt die Verformung zu und die Füllbalance gerät aus dem Gleichgewicht. Außerdem führen sich erweiternde Anschlusslöcher zu Vibrationen der Becher während der Fahrt. Diese Vibrationen verhindern, dass das Produkt in der Becher stabil bleibt. Daher… In Systemen, die keiner regelmäßigen Wartung unterzogen werden, wird der Rückfluss mit der Zeit immer deutlicher.An diesem Punkt muss das Unternehmen nicht nur die Störung selbst, sondern auch den Prozess, der zu dieser Störung geführt hat, bewältigen.
Mechanische Lockerungen beeinträchtigen die Systemleistung. Schraubverbindungen, Kettenösen, Riemenverbindungen, Lagergehäuse und Antriebselemente müssen regelmäßig überprüft werden. Selbst kleinste Spaltmaße an diesen Teilen führen bei hohem Betriebsdruck zu erheblichen Vibrationen. Darüber hinaus verliert ein gelockerter Becher seine optimale Position am Auslaufpunkt. Dadurch fließt das Produkt in das Gehäuse statt in die Auslaufrinne. Daher sollte das Wartungsteam eine Checkliste für regelmäßige Inspektionen erstellen und kritische Teile ohne Produktionsausfall prüfen. Geplante Wartung reduziert Rückfluss und verlängert die wirtschaftliche Lebensdauer des Becherwerks.
Wie wirken sich Probleme mit Riemen, Kette und Spannung auf die Fachbildung aus?
Bei riemen- oder kettengetriebenen Becherwerken ist der reibungslose Betrieb des Fördersystems von größter Bedeutung. Lockert sich das Band, bewegen sich die Becher instabil und es kommt zu Schwingungen. Längt sich die Kette, verändert sich die Becherposition, und die Austragsgeometrie wird gestört. Zudem führt eine falsche Kettenspannung zu Schlupf an der Antriebstrommel oder den Zahnrädern. Solche Probleme verhindern, dass das Produkt den Austragspunkt im gleichen Winkel erreicht. Da sich der Becher bei jeder Umdrehung unterschiedlich bewegt, gibt er das Material mitunter zu früh ab oder hält es im Becher zurück. Dies führt zu erhöhtem Rückfluss und verringert die Systemkapazität.
Wenn das Spannsystem nicht korrekt eingestellt ist, erhöht sich die mechanische Belastung. Ein zu stark gespannter Riemen übt übermäßigen Druck auf Lager und Trommel aus. Ein zu lockerer Riemen hingegen verursacht Schlupf, Schwingungen und unregelmäßige Rotation. Bei Kettensystemen beschleunigt eine falsche Spannung den Verschleiß der Zahnräder und beeinträchtigt die Becherbewegung. Daher sollte der Bediener die Spannungseinstellung nicht erst nach einer Störung überprüfen. Entsprechend der Produktionsintensität sollte ein regelmäßiger Inspektionsplan erstellt werden. Darüber hinaus sollten Anzeichen wie Geräusche, Vibrationen, Kapazitätsschwankungen und Produktansammlungen als Frühwarnzeichen beachtet werden. So lässt sich ein Rückfluss verhindern, bevor er sich verschlimmert.
Welche Vorsichtsmaßnahmen sind beim Umgang mit staubigen und feuchten Produkten erforderlich?
Staubige Produkte erfordern in Becherwerken besondere Aufmerksamkeit.. Weil feine Partikel aufgrund der hohen Geschwindigkeit, des Luftstroms und der Ausstoßturbulenzen leicht verteilt werden.Dies erschwert die kontrollierte Übergabe des Produkts an den Auswurfschacht. Zudem erhöht die Staubansammlung im Gehäuse den Reinigungsaufwand und führt zu Effizienzverlusten am Arbeitsplatz. Bei staubigen Materialien spielen die richtige Becherform, die passende Drehzahl und ein gut konstruierter Auswurfschacht eine entscheidende Rolle. Außerdem…Die auslaufsichere Gehäusekonstruktion und das kontrollierte Zuführungssystem reduzieren Produktverluste.Wenn das Unternehmen diese Maßnahmen gemeinsam umsetzt, kann es sowohl Rückfluss als auch Staubleckagen besser in den Griff bekommen.
Feuchte und klebrige Produkte erfordern besondere Maßnahmen. Haftet das Material an der Becheroberfläche, wird es am Austrag nicht vollständig gelöst. Beim Abwärtslauf des Bechers fällt es dann in den unteren Gehäusebereich. Becheroberfläche, Austragswinkel und Fördergeschwindigkeit sind deshalb an das Materialverhalten anzupassen. Maßnahmen gegen Klumpenbildung in der Beschickung sowie gut zugängliche Gehäusedeckel verkürzen die Reinigung. So bleibt die Produktion kontinuierlich und Verluste durch Rückfluss werden reduziert.
Wie lässt sich Rückfluss in Becherwerken verhindern?
Um einen Rückfluss zu verhindern Der erste Schritt ist eine genaue Diagnose.Das Unternehmen muss zunächst feststellen, zu welchem Zeitpunkt das Produkt zurückgegeben wird. Tritt das Verschütten während der Zuführung, des Transports, des Entladens oder der Rückführung auf?Wie lautet die Antwort auf diese Frage? Sie bestimmt direkt die Lösung. Tritt eine Überfüllung an der Zuführstelle auf, sollten Dosierung und Einlaufwinkel überprüft werden. Fällt das Produkt an der Auslaufstelle ins Gehäuse, sind Auslaufrinne und Geschwindigkeitseinstellung zu prüfen. Bleibt Produkt während des Rücklaufs im Becher zurück, sind Materialanhaftungen oder die Bechergeometrie zu beurteilen.
Der zweite Schritt besteht darin, die Systemparameter zu optimieren. Bechertyp, Becherabstand, Fördergeschwindigkeit des Becherwerks, MotorleistungSpannungseinstellung, Auswurfschacht und Zuführeinrichtung müssen gemeinsam betrachtet werden. Der Austausch eines einzelnen Teils löst das Problem oft nicht. Denn ein Becherwerk ist ein System, in dem mechanische und verfahrenstechnische Parameter zusammenwirken. Daher ist ein ingenieurtechnischer Ansatz erforderlich. Zusätzlich verhindert ein regelmäßiger Wartungsplan das erneute Auftreten von Rückfluss. Das System arbeitet stabiler, wenn Becherverschleiß, Lockerung der Gestänge, Kettenlängung und Riemenschwingungen regelmäßig überprüft werden.
Der dritte Schritt ist die Einrichtung Ausrüstung, die für die Produktionsziele geeignet ist Entscheidend ist die Wahl des richtige Becherwerks. Preisorientierte Entscheidungen in der Anfangsphase führen langfristig zu höheren Kosten. Unternehmen sollten Produkttyp, Kapazität, Betriebsdauer, Förderhöhe, Umgebungsbedingungen und Wartungsfreundlichkeit gleichermaßen berücksichtigen. Bei schlüsselfertigen Anlagen ist zudem die Kompatibilität des Becherwerks mit anderen Anlagen unerlässlich. So wird sichergestellt, dass das Becherwerk zu einem wichtigen Bestandteil der Produktionskontinuität wird und nicht zu einem Schwachpunkt in der Fertigungslinie.
Metkan Makine Becherwerklösungen
Metkan Makine ist ein Unternehmen, das sich auf die Herstellung hochwertiger Maschinen und schlüsselfertiger Anlagenlösungen für die Bauchemie-, Bergbau- und Zuschlagstoffindustrie spezialisiert hat.Dieser Produktionsansatz erfordert, Becherwerke nicht nur als eigenständige Anlagen, sondern als integralen Bestandteil des Anlagenablaufs zu betrachten. Denn wahre Effizienz erreichen Becherwerke erst im Zusammenspiel mit Brechern, Sieben, Mischern, Silos, Schneckenförderern, Bandförderern, Absackanlagen und Automatisierungssystemen. Daher entwickelt Metkan Makine Becherwerklösungen unter Berücksichtigung von Produktspezifikationen, Kapazitätsvorgaben und Anlagenlayouts. Dies reduziert Materialverluste, Kapazitätsschwankungen und unnötige Wartungskosten.
Metkan Makine Becherwerksysteme; Zement, Gips, Bauchemie, Landwirtschaft, Essen Und in Chemieanlagen Es trägt zum kontrollierten Transport von körnigen, pulverförmigen und schüttgutartigen Materialien bei.Das Unternehmen strebt eine effiziente vertikale Förderung durch robuste Gehäusekonstruktion, geeignete Becherkonstruktion, korrekte Antriebsauswahl und Anlagenintegration an. Darüber hinaus entwickelt es kundenspezifische Lösungen, die auf die jeweiligen Produktionsbedingungen zugeschnitten sind. Dieser Ansatz erzielt bessere Ergebnisse als der Kauf von Standardanlagen, da jedes Produkt ein anderes Fließverhalten aufweist und jede Anlage unterschiedliche Kapazitätsanforderungen hat. Ihr Geschäft… Rückfluss im BecherwerkWenn Sie Kapazitätsverluste oder häufige Wartungsprobleme haben, können Sie sich an Metkan Makine wenden, um eine auf Ihre Produktionslinie zugeschnittene Lösung anzufordern.
Häufig gestellte Fragen
Was sind die häufigsten Ursachen für Rückfluss in Becherwerken?
Rückfluss im Becherwerk Die meisten Probleme entstehen durch falsche Becherauswahl, fehlerhafte Geschwindigkeitseinstellung und unregelmäßige Zuführung. Ist die Auswurfrinne nicht korrekt positioniert, erreicht das Produkt zudem nicht sein Ziel. Daher sollte der Bediener das Problem nicht einer einzelnen Komponente zuschreiben, sondern das System als Ganzes betrachten.
Warum kommt es bei Becherwerken zu Kapazitätsverlusten?
Kapazitätsverluste entstehen häufig durch Rückfluss, Unterfüllung, Überdrehzahl, Becherverschleiß oder Bandoszillation. Wenn ein Teil des Produkts zurück in den unteren Teil des Gehäuses fällt, verringert sich der Nettodurchsatz. Dies stört die Materialzufuhr in der gesamten Produktionslinie.
Wird der Rückfluss durch eine Erhöhung der Bechergeschwindigkeit verringert?
Nein, eine höhere Drehzahl löst das Problem nicht immer. Zu hohe Drehzahlen, insbesondere bei Pulvern und leichten Produkten, führen dazu, dass das Material vorzeitig herumgeschleudert wird. Daher sollten vor einer Erhöhung der Drehzahl die Produktdichte, die Becherform und der Auswurfwinkel gemeinsam geprüft werden.
Warum verursachen feuchte Produkte Probleme in Becherwerken?
Feuchte Produkte haften an der Becheroberfläche und lösen sich am Austrag nicht vollständig. Beim Rücklauf des Bechers fällt das Material in den unteren Gehäusebereich. Becheroberfläche, Geschwindigkeit und Austragskonstruktion erfordern bei feuchten Produkten daher besondere Aufmerksamkeit.
Verringert die Wartung den Materialverlust in Becherwerken?
Ja, regelmäßige Wartung reduziert Leckagen deutlich. Werden Verschleiß an der Becher, Lockerung der Verbindungsstücke, Riemenschwingungen und Kettenlängungen frühzeitig erkannt, arbeitet das System stabiler. Geplante Wartung verringert zudem das Risiko ungeplanter Ausfallzeiten.
Was sollte bei der Auswahl eines neuen Becherwerks beachtet werden?
Bei der Auswahl eines neuen Becherwerks sollten Produkttyp, Förderleistung, Förderhöhe, Bechervolumen, Drehzahl, Beschickungsmethode und Austragspunkt gleichermaßen berücksichtigt werden. Auch die Kompatibilität mit anderen Anlagenkomponenten ist wichtig.
In welchen Branchen werdas Becherwerke von Metkan Makine eingesetzt?
Die Becherwerksanlagen von Metkan Makine werden zum Transport von Schüttgütern wie Granulaten, Pulvern und Schüttgütern in der Bauchemie-, Zement-, Gips-, Bergbau-, Zuschlagstoff-, Landwirtschafts-, Lebensmittel- und Chemieindustrie eingesetzt. Das Unternehmen entwickelt für jedes Projekt individuelle Lösungen, die den Produktspezifikationen und der Anlagenkapazität entsprechen.
Ist es möglich, den Fellwechsel vollständig zu verhindern?
Mit der richtigen Konstruktion, der passenden Geschwindigkeit, einer gleichmäßigen Zuführung und regelmäßiger Wartung lässt sich Materialverlust weitgehend vermeiden. Da sich jedoch jedes Produkt anders verhält, sollte das Unternehmen das System mit professioneller Unterstützung analysieren und eine dauerhafte Lösung implementieren.
Maximale Effizienz in Ihren Becherwerksanlagen. um Produktverluste zu erzielen und zu reduzieren Metkan Makine mit Kontaktieren Sie uns.


