Bir bant konveyörün genişliğini bilmek, kaç ton/saat taşıyacağını söylemeye yetmez. Kalker veya agrega gibi dökme malzemelerde gerçek soru şudur: Bant üzerinde güvenle oluşan yük kesiti, seçilen hız ve malzemenin yığın yoğunluğu birlikte hangi kütlesel akışı verir? Bu rehber teorik hesabı, varsayımlı bir örneği ve sonucu sahada kontrol etmenin yolunu açıklar.
Hesap için dört büyüklüğü netleştirin
İlk büyüklük A, bant üzerindeki malzemenin enine kesit alanıdır ve m² ile yazılır. Bu alan yalnız bant genişliğine bağlı değildir; taşıyıcı rulo düzeni, oluk açısı, kenar payı ve malzemenin hareket hâlindeki yığılma açısı kesiti değiştirir. Düz bant ile üç rulolu oluklu bant için aynı genişlikte farklı A değerleri oluşabilir. Kesit, uygun tasarım tablosundan veya doğrulanmış geometriden alınmalıdır.
Diğer büyüklükler bant hızı v (m/s), gevşek yığın yoğunluğu ρ (t/m³) ve eğim etkisini temsil eden K katsayısıdır. Yatay bir örnekte K = 1 alınabilir; eğimli hatta malzemenin kararlı taşıma kesiti küçülebileceği için projeye uygun değer gerekir. Teorik kapasite bağıntısı C = 3600 × ρ × A × v × K şeklindedir. Buradaki 3600, saniyeyi saate dönüştürür.
Varsayımlı bir kapasite örneği
Yatay bir konveyörde güvenli yük kesitini A = 0,03 m², bant hızını v = 1,20 m/s ve malzemenin gevşek yığın yoğunluğunu ρ = 1,50 t/m³ kabul edelim. K = 1,00 için hesap C = 3600 × 1,50 × 0,03 × 1,20 × 1,00 = 194,4 t/h verir. Değerler yalnız yöntemi göstermek içindir; belirli bir Metkan konveyörünün kapasitesi değildir.
| Değişken | Varsayım | Hesaptaki rolü |
|---|---|---|
| Yük kesiti A | 0,03 m² | Tasarım geometrisi |
| Bant hızı v | 1,20 m/s | Hacimsel akış |
| Yığın yoğunluğu ρ | 1,50 t/m³ | Hacimden kütleye dönüşüm |
| Eğim katsayısı K | 1,00 (yatay) | Eğim düzeltmesi |
| Teorik sonuç C | 194,4 t/h | Kapasite taahhüdü değildir |
Formülde hızı iki katına çıkarmak sonucu matematiksel olarak iki katına çıkarır; fakat mekanik ve proses uygunluğunu kanıtlamaz. Yükleme oluğu malzemeyi merkezleyemiyorsa, iri taneler kenar payını azaltıyorsa veya boşaltma noktası yeni hızı kabul etmiyorsa teorik artış taşma, toz ve düzensiz besleme olarak geri dönebilir. Hız, bant genişliği ve yük kesiti birbirinden bağımsız satın alma değerleri değildir.
Teorik kapasiteyi ölçülen akışla karşılaştırın
Aynı örnekte karşılaştırılabilir on dakikalık bir dönemde banttan geçen toplam kütlenin 30,0 ton ölçüldüğünü varsayalım. Saatlik karşılık 30,0 × 6 = 180 t/h olur. Teorik 194,4 t/h ile arasındaki fark yaklaşık %7,4’tür. Bu fark tek başına arıza kanıtı değildir; ideal kesitin sürekli dolmadığını, yoğunluğun farklı olduğunu veya hız ve eğim varsayımlarının sahayı tam temsil etmediğini gösterebilir.
Karşılaştırmada aynı malzeme, benzer nem ve tane dağılımı, kararlı besleme ve yeterli ölçüm süresi kullanılmalıdır. Bant hızı tahrik tamburu devrinden hesaplanıyorsa gerçek tambur çapını ve kaymayı; tartım bant kantarından geliyorsa sıfır ve kalibrasyon durumunu kaydedin. Numunenin yığın yoğunluğunu laboratuvar kabında ölçmek ile sıkışmış malzemenin yoğunluğunu kullanmak aynı sonuç değildir.
Fark varsa kontrolü doğru sırada yapın
Önce besleyicinin banda verdiği malzemenin merkezde ve süreklilikte olup olmadığını gözlemleyin. Ardından yüklü kesitin tasarımda kullanılan A değerine yaklaşıp yaklaşmadığını, kenar boşluğunu ve taşmayı inceleyin. Sonra gerçek bant hızını, yığın yoğunluğunu ve eğimi doğrulayın. Bu sıra, yalnız motor akımına bakıp kapasite hakkında yanlış hüküm vermeyi önler; akım yük hakkında ipucu verir, doğrudan ton/saat ölçmez.
Kapasite hesabı ile motor gücü hesabını ayırın. İlk hesap ne kadar malzeme taşınabileceğini tahmin eder; ikincisi bant, rulolar, yükleme bölgesi, eğim, sürtünme ve kalkış koşullarından doğan çekiş kuvvetini değerlendirir. ISO 5048’in kapsamı işletme gücü ve çekme kuvvetleridir. Bu nedenle 194,4 t/h sonucundan doğrudan motor kW değeri veya redüktör oranı çıkarılamaz.
Teklif için yalnız ton/saat göndermeyin
Bant konveyör seçimi için hedef normal ve tepe kapasiteyi, malzeme adını, gevşek yığın yoğunluğunu, nemi, tane dağılımını ve en büyük parça boyutunu paylaşın. Hat uzunluğu, kot farkı, besleme ve boşaltma düzeni de gerekir. IS 11592 yaklaşımı, bant genişliğinin hem kapasiteye hem parça boyutuna göre kontrol edilmesini destekler; büyük çıkan ölçüt tasarımı belirler. Uygulanacak standardın güncel baskısı proje şartnamesinde ayrıca tanımlanmalıdır.
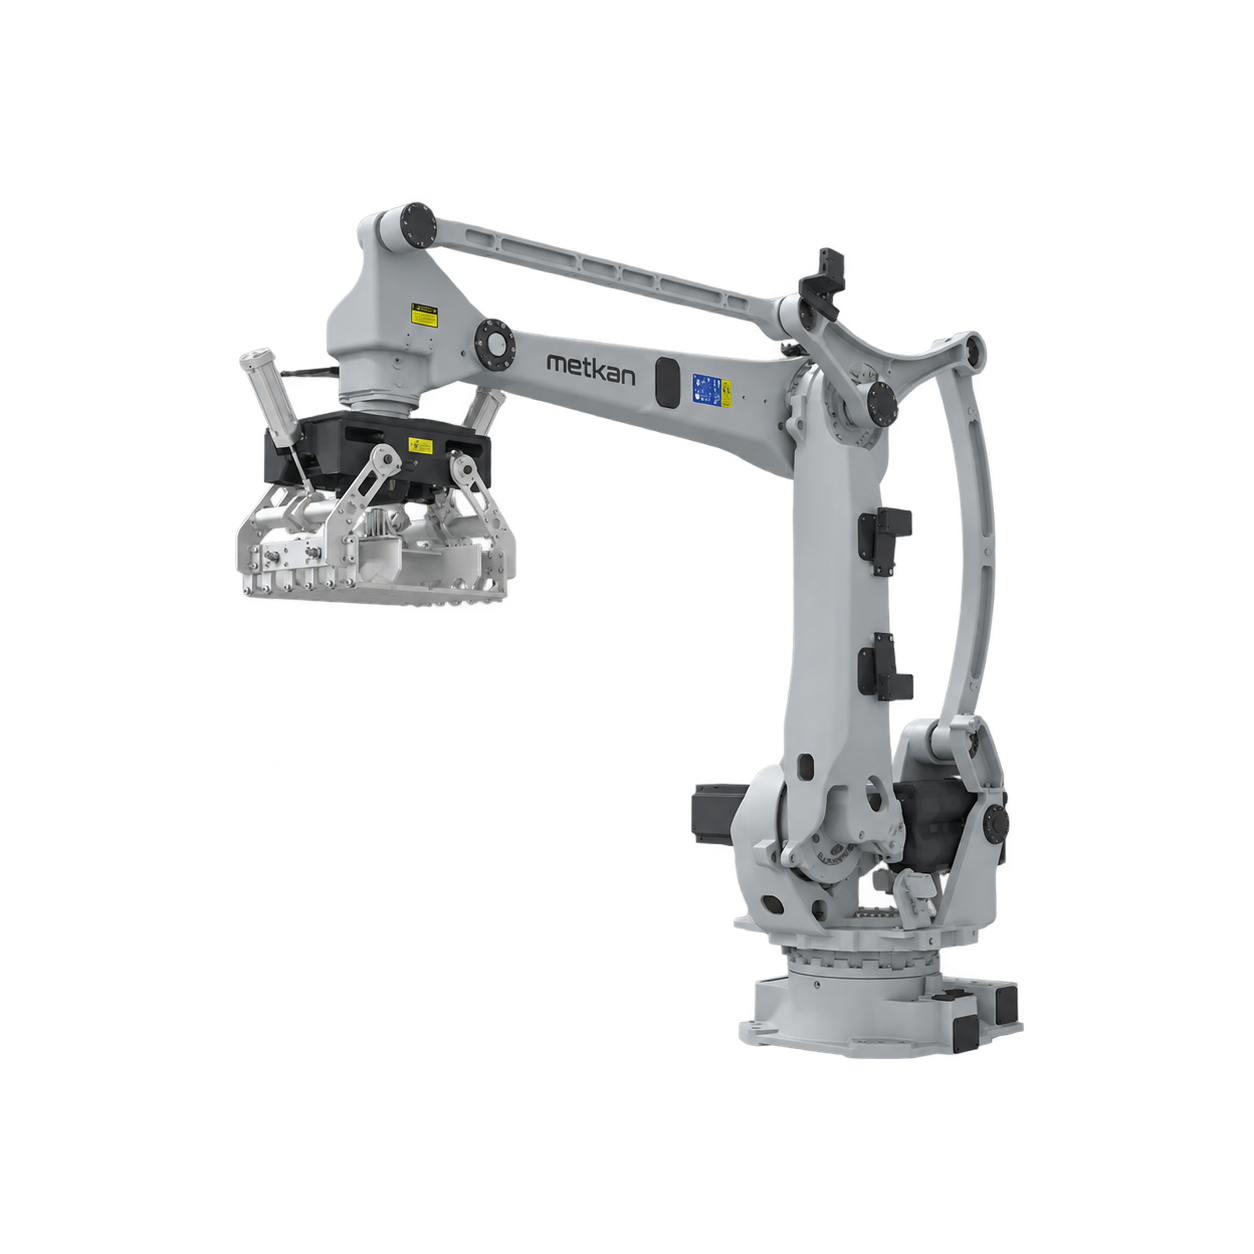
Metkan ile değerlendirme yaparken bu verilerle birlikte mevcut yerleşim çizimini ve mümkünse kararlı çalışmadan kısa bir ölçüm kaydını iletin. Aşağıdaki bant konveyör, otomasyon ve iletişim sayfaları teklif kapsamını netleştirmeye yardımcı olur. Kapaktaki makine gerçek Metkan ürün renderıdır; agrega detayı editoryal kompozisyondur. Görsel bir müşteri tesisi, ölçülmüş kapasite veya belirli bir proje sonucu göstermez.
Kaynaklar ve hesap sınırları
Kaynaklar 22 Ekim 2026 tarihinde kontrol edildi. Resmî kapsam ve tasarım ilkeleri özetlenmiştir; tam standart metni, uygunluk değerlendirmesi veya projeye özel mühendislik hesabı sunulmamaktadır. Sayısal örnekler varsayımsaldır.