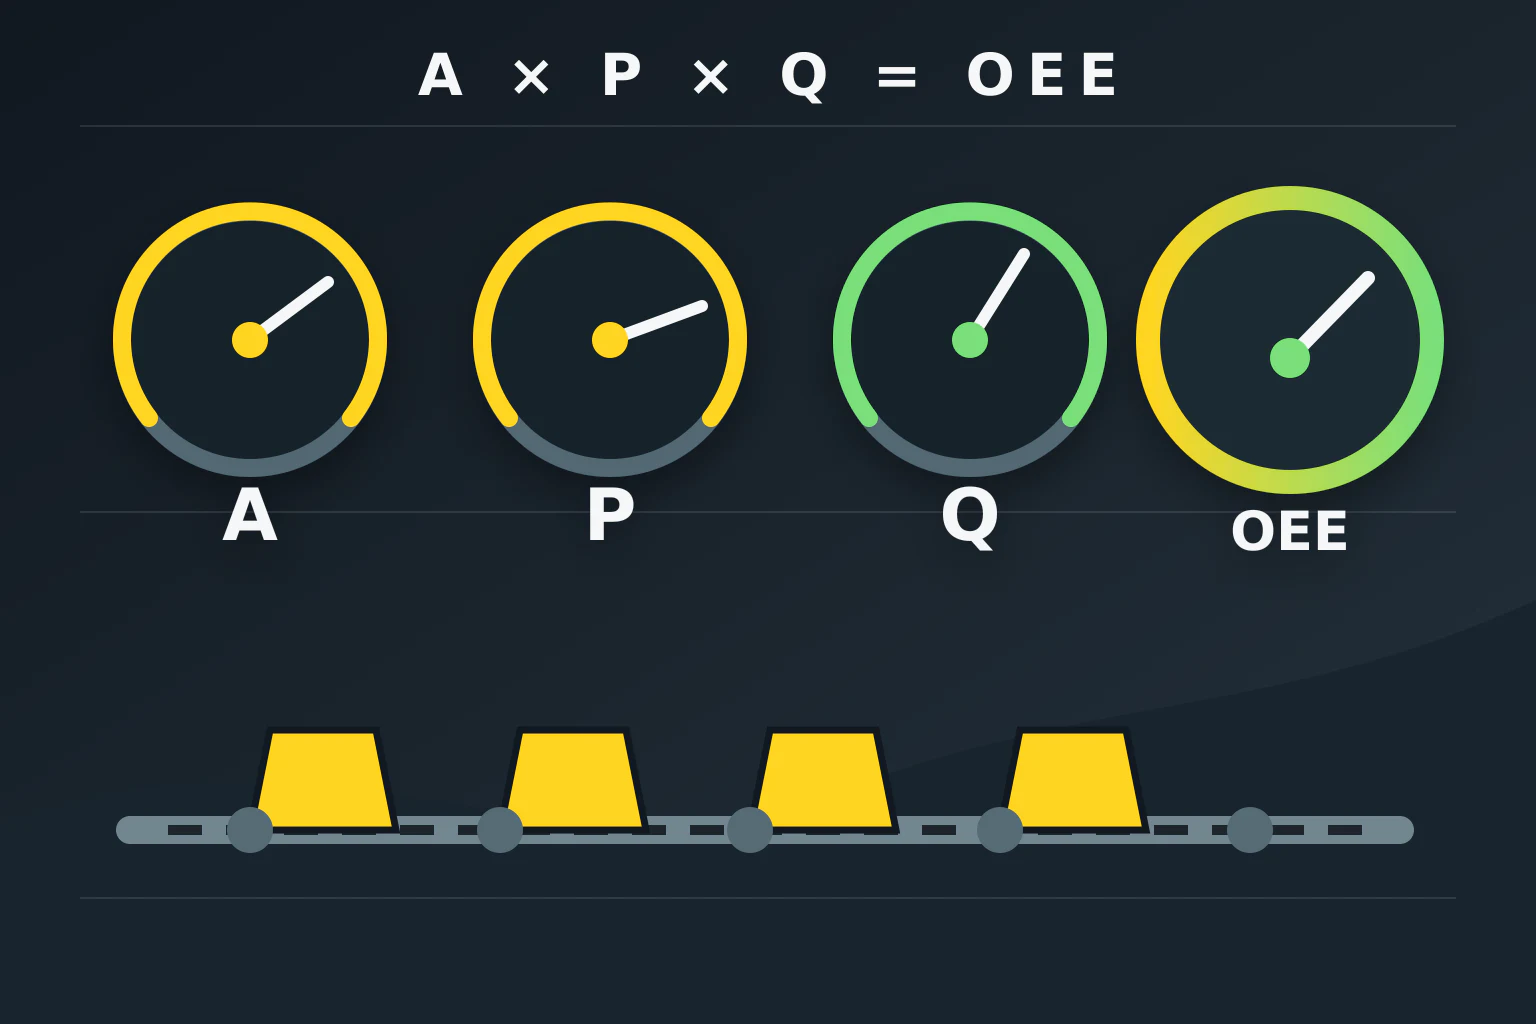
Torbalama hattı vardiya boyunca çalışıyor görünse de bekleme, küçük duruş, düşük hız ve hatalı torba aynı üretim kaybını oluşturmaz. OEE, planlanan üretim süresinin ne kadarının iyi ürünü hedef hızda üretmeye dönüştüğünü gösterir. Bu rehber, hattın sınırını doğru kurmayı, üç bileşeni hesaplamayı ve sonucu otomasyon verisiyle yorumlamayı açıklar.
Önce ölçüm sınırını ve zamanı tanımlayın
OEE tek makine, hücre veya tüm hat için hesaplanabilir; fakat pay ve payda aynı sınırı kullanmalıdır. Torbalama hattını dolum makinesi, çıkış konveyörü, kontrol tartımı ve paletleme birlikte oluşturuyorsa, bu elemanlardan biri akışı durdurduğunda hat çalışmıyor kabul edilir. Yalnız robotun çevrimini ölçüp sonucu bütün hattın OEE değeri gibi sunmak, kaybın yerini gizler.
Planlanan üretim süresi, hattın üretim için ayrıldığı süredir; üretim planına göre hariç tutulan mola veya plansız olmayan faaliyetler şirketin veri kuralında açıkça tanımlanmalıdır. Çalışma süresi ise planlanan süreden hattı gerçekten durduran kayıplar çıkarıldıktan sonra kalır. Vardiyalar arasında farklı tanım kullanılırsa OEE karşılaştırması anlamını yitirir. Bu nedenle duruş kodları hesap başlamadan belirlenmelidir.
OEE üç çarpanın birleşimidir
Kullanılabilirlik A = çalışma süresi / planlanan üretim süresi olarak hesaplanır. Dolum makinesi arızası, torba besleme beklemesi veya palet değişiminde hattın tamamen durması bu bileşeni düşürür. Ancak hangi olayın planlı, hangisinin üretim kaybı olduğu önceden sabitlenmelidir. Arıza süresini bir vardiyada hariç tutup diğerinde dâhil etmek sayıyı karşılaştırılamaz hâle getirir.
Performans veya etkililik P = ideal çevrim süresi × toplam üretilen adet / çalışma süresidir. Hat çalışırken hedefin altında kalma ve sayaca yansımayan küçük duruşlar bu çarpanda görünür. İdeal çevrim süresi katalogdaki en yüksek hız olmak zorunda değildir; aynı ürün, torba tipi ve onaylı çalışma koşulu için sürdürülebilir referans olmalıdır. Yanlış derecede kısa seçilirse performans %100’ü aşabilir ve veri kuralının yeniden incelenmesi gerekir.
Kalite oranı Q = iyi ürün adedi / toplam üretilen adettir. Eksik veya fazla dolum nedeniyle ayrılan torbalar, ağzı doğru kapanmayan ambalajlar ve yeniden işlem gerektiren ürünler işletmenin onaylı kalite tanımına göre sınıflandırılır. Yeniden işlenen torbayı ilk seferde iyi ürün gibi saymak kalite kaybını görünmez kılar. Ölçüt ürün spesifikasyonu ve kontrol yöntemiyle birlikte kaydedilmelidir.
Varsayımlı bir vardiya hesabı
Örnek bir vardiyada planlanan üretim süresi 450 dakika, duruşlardan sonra çalışma süresi 405 dakika olsun. İdeal çevrim 0,10 dakika/torba, toplam üretim 3645 torba ve iyi ürün 3572 torba kabul edilsin. A = 405 / 450 = %90,0; P = 0,10 × 3645 / 405 = %90,0; Q = 3572 / 3645 ≈ %98,0 olur. OEE = A × P × Q ≈ %79,4’tür. Bu varsayımsal örnek bir Metkan hattının ölçülmüş sonucu veya hedefi değildir.
| Bileşen | Hesap | Hesap sonucu |
|---|---|---|
| Kullanılabilirlik A | 405 / 450 vardiya dakikası | yüzde 90,0 |
| Performans P | 0,10 dk/torba × 3645 torba / 405 dk | yüzde 90,0 |
| Kalite Q | 3572 iyi torba / 3645 toplam torba | yaklaşık yüzde 98,0 |
| OEE | A × P × Q | yaklaşık yüzde 79,4 |
| Tam verimli süre | 3572 iyi torba × 0,10 dk/torba | 357,2 dakika |
Sonucu tek başına puan gibi yorumlamayın. Örnekte kullanılabilirlik ve performans eşit görünse de bunların kayıp dakikaları farklıdır. Planlı sürede %10 kullanılabilirlik kaybı 45 dakikaya karşılık gelir. Performans kaybı ise çalışma süresi içindeki yavaşlama ve mikro duruşların eşdeğeridir. Kalite kaybı 73 torbadır. İyileştirme önceliği, bu üç kaybın süre, adet ve neden kayıtlarıyla birlikte değerlendirilmesiyle belirlenir.
PLC ve HMI verisini olaylara bağlayın
Otomatik kayıt için en az planlanan üretim başlangıç-bitişi, hat hazır bilgisi, çalışma sinyali, duruş başlangıç-bitişi, ürün reçetesi, toplam adet ve iyi ürün adedi gerekir. Duruş nedeni operatör tarafından seçilecekse liste kısa ve çakışmasız olmalıdır. Sensör sinyalinin varlığı tek başına doğru sınıflandırma sağlamaz; örneğin konveyör motoru dönüyor, fakat dolum beklediği için torba geçmiyor olabilir.
Kısa duruş eşiği de sabit olmalıdır. Beş saniyelik duruş bir vardiyada performansa, diğerinde kullanılabilirliğe yazılırsa trend yanlış görünür. Palet değişimi, ürün değişimi, torba besleme, ağırlık reddi ve robot beklemesi gibi olaylar ayrı kodlanabilir; fakat kod sayısı operatörün doğru seçim yapamayacağı kadar büyütülmemelidir. Ham olay kaydı saklanırsa sınıflandırma kuralı daha sonra denetlenebilir.
OEE’yi teklif ve iyileştirme girdisine dönüştürün
OEE değeri farklı ürünler, torba boyları veya vardiya kuralları arasında bağlam olmadan karşılaştırılmamalıdır. Önce aynı reçete ve ambalaj için kararlı bir temel dönem seçin; sonra en büyük kayıp ailesini ve baskın olay kodlarını inceleyin. Düşük kullanılabilirlik bakım veya besleme sürekliliğine, düşük performans çevrim uyumuna ve küçük duruşlara, düşük kalite ise dolum ve ambalaj kontrolüne işaret edebilir. Bu, otomatik olarak belirli bir ekipmanın değiştirilmesi gerektiği anlamına gelmez.
Metkan ile torbalama ve paletleme hattınızı değerlendirirken ürün ve torba bilgisini, onaylı ideal çevrimi, vardiya planını, duruş kayıtlarını ve iyi/ret adetlerini paylaşın. Bu veriler PLC sinyalleri, HMI olay kodları ve mekanik hat sınırıyla birlikte incelenebilir. Aşağıdaki otomasyon, robot paletleme ve iletişim sayfaları kapsamı netleştirmeye yardımcı olur. Kapak temsili bir teknik şemadır; müşteri tesisi veya ölçülmüş performans göstermez. Yazı içindeki makineler Metkan ürün renderlarıdır.
Kaynaklar ve ölçüm sınırları
Kaynaklar 27 Ekim 2026 tarihinde kontrol edildi. ISO 22400-2:2014 yayımlanmış ancak revizyon sürecindedir; kullanılan baskı açıkça belirtilmiştir. Resmî kapsam ve OEE ilişkisi özetlenmiş, standart metni çoğaltılmamıştır. Örnek tamamen varsayımsaldır.