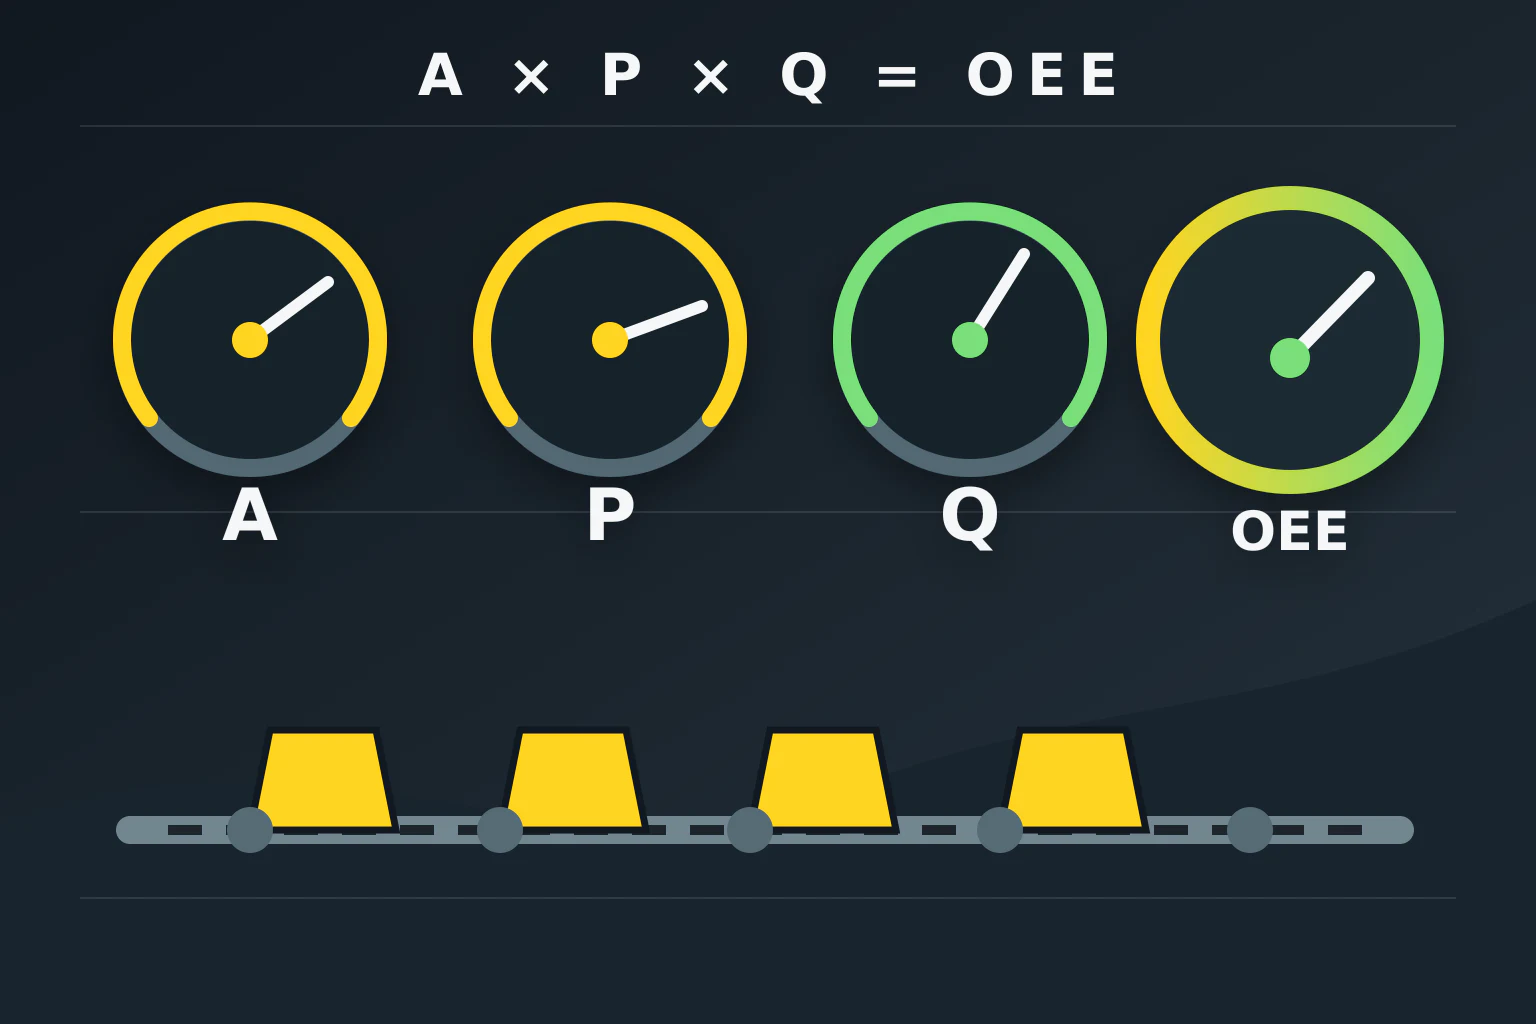
Une ligne de conditionnement peut sembler fonctionner toute la poste, mais attente, micro-arrêts, vitesse réduite et sacs rebutés sont des pertes différentes. L’OEE indique quelle part du temps planifié produit des unités bonnes à la cadence cible. Ce guide explique le périmètre, les trois facteurs et l’interprétation à partir des données d’automatisation.
Définir d’abord le périmètre et le temps
L’OEE peut concerner une machine, une cellule ou la ligne complète, mais numérateur et dénominateur doivent partager le même périmètre. Si la ligne comprend remplisseuse, convoyeur de sortie, contrôle pondéral et palettisation, elle ne fonctionne pas lorsqu’un élément indispensable arrête le flux. Assimiler le seul cycle du robot à l’OEE de ligne masque l’origine des pertes.
Le temps de production planifié est la période affectée à la production. Les pauses ou activités programmées exclues par le plan doivent être définies dans les règles de données du site. Le temps de marche reste après déduction des arrêts réels. Si les équipes emploient des définitions différentes, la comparaison OEE perd son sens ; les codes d’arrêt doivent donc être fixés avant le calcul.
L’OEE combine trois facteurs
La disponibilité A est le temps de marche divisé par le temps de production planifié. Panne de remplisseuse, attente des sacs ou arrêt complet au changement de palette diminuent ce facteur. La règle séparant événements planifiés et pertes de production doit être fixée à l’avance. Exclure une panne dans une équipe et l’inclure dans une autre rend les résultats incomparables.
La performance ou efficacité P est le temps de cycle idéal multiplié par le nombre total, divisé par le temps de marche. Vitesse inférieure à la cible et micro-arrêts non comptés comme arrêts apparaissent ici. Le cycle idéal n’est pas nécessairement le maximum catalogue : il doit être une référence durable pour le même produit, le même sac et les conditions validées. Une valeur trop courte peut produire plus de 100 %, ce qui impose de revoir la règle.
Le taux de qualité Q est le nombre d’unités bonnes divisé par le total produit. Sacs sous- ou surdosés, emballages mal fermés et unités à reprendre sont classés selon la définition qualité approuvée du site. Compter un sac repris comme bon du premier coup masque la perte qualité. Le critère doit être enregistré avec la spécification et la méthode de contrôle.
Exemple chiffré sur une équipe
Supposons 450 minutes planifiées et 405 minutes de marche après les arrêts. Le cycle idéal vaut 0,10 min/sac, la production totale 3645 sacs et la production bonne 3572 sacs. A = 405 / 450 = 90,0 % ; P = 0,10 × 3645 / 405 = 90,0 % ; Q = 3572 / 3645 ≈ 98,0 %. OEE = A × P × Q ≈ 79,4 %. Cet exemple hypothétique n’est ni un résultat mesuré ni un objectif d’une ligne Metkan.
| Facteur | Calcul | Résultat calculé |
|---|---|---|
| Disponibilité A | 405 / 450 minutes de poste | 90,0 pour cent |
| Performance P | 0,10 min/sac × 3645 sacs / 405 min | 90,0 pour cent |
| Qualité Q | 3572 sacs conformes / 3645 sacs au total | environ 98,0 pour cent |
| OEE | A × P × Q | environ 79,4 pour cent |
| Temps pleinement productif | 3572 sacs conformes × 0,10 min/sac | 357,2 minutes |
N’interprétez pas le résultat comme une note isolée. Disponibilité et performance sont égales dans l’exemple, mais leurs temps perdus diffèrent. Une perte de disponibilité de 10 % représente 45 minutes planifiées. La perte de performance traduit ralentissements et micro-arrêts pendant la marche ; la perte qualité vaut 73 sacs. La priorité se décide avec les durées, quantités et causes des trois pertes.
Relier les données PLC et HMI aux événements
L’enregistrement automatique exige au minimum début et fin planifiés, état prêt, signal de marche, début et fin d’arrêt, recette, compteur total et compteur bon. Si l’opérateur choisit la cause, la liste doit être courte et sans chevauchement. Un signal capteur ne garantit pas la bonne classification : le moteur du convoyeur peut tourner sans passage de sac parce que la remplisseuse attend.
Le seuil des micro-arrêts doit rester constant. Classer un arrêt de cinq secondes en performance dans une équipe et en disponibilité dans une autre fausse la tendance. Changement de palette ou de produit, alimentation en sacs, rejet pondéral et attente robot peuvent avoir des codes distincts, sans rendre la liste impraticable. Conserver les événements bruts permet d’auditer ensuite la règle de classement.
Transformer l’OEE en donnée d’offre et d’amélioration
Ne comparez pas l’OEE entre produits, formats de sacs ou règles d’équipe sans contexte. Établissez une référence stable pour la même recette et le même emballage, puis analysez la famille de pertes principale et les codes dominants. Faible disponibilité peut orienter vers maintenance ou alimentation, faible performance vers coordination et micro-arrêts, faible qualité vers remplissage et contrôle. Cela ne signifie pas automatiquement qu’une machine doit être remplacée.
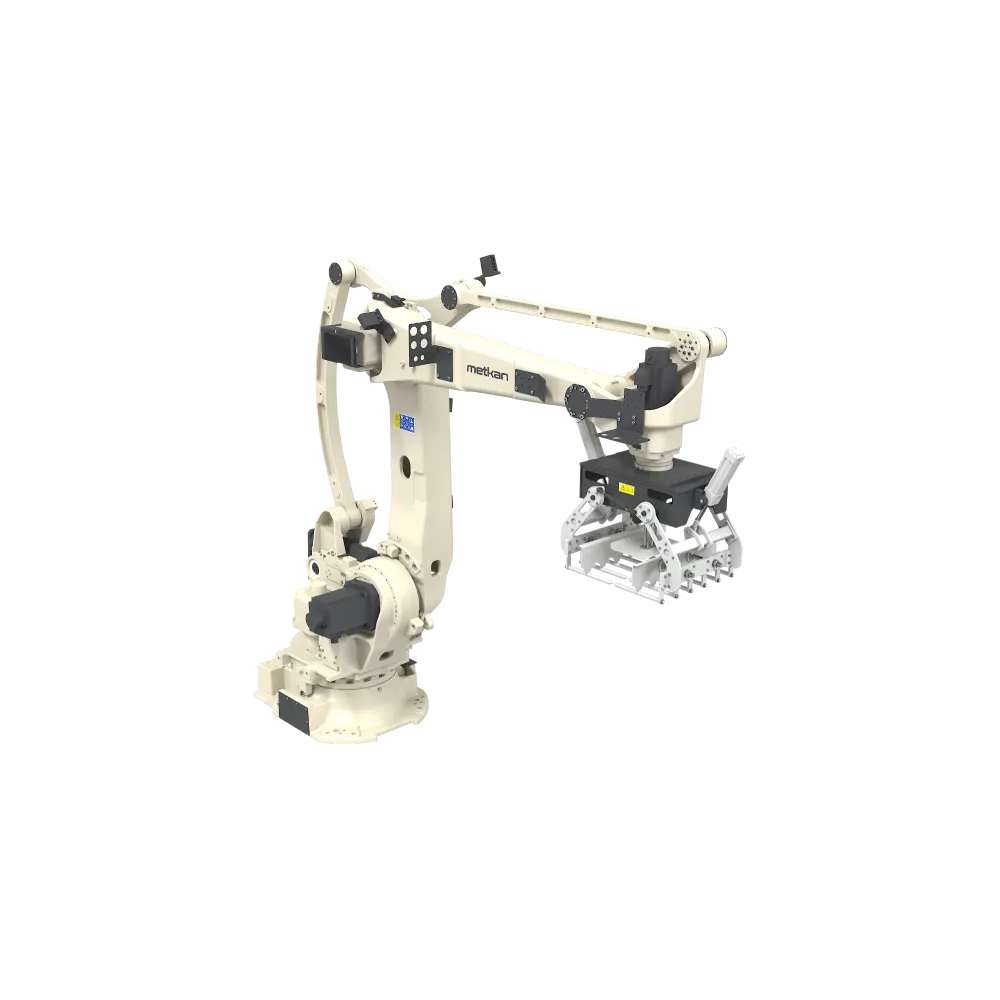
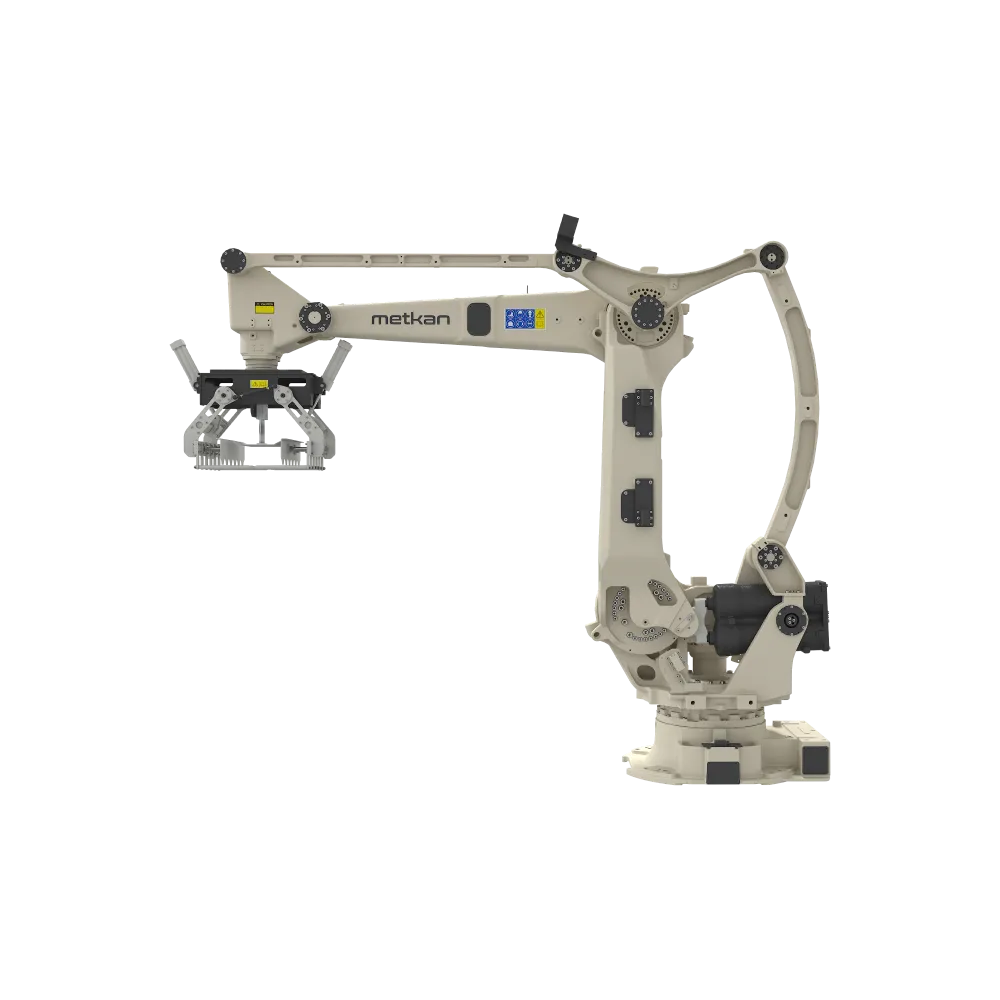
Pour étudier une ligne de conditionnement et palettisation avec Metkan, transmettez produit, sac, cycle idéal validé, plan d’équipe, arrêts et quantités bonnes/rejetées. Ces données sont analysées avec les signaux PLC, codes HMI et le périmètre mécanique. Les pages automatisation, palettisation robotisée et contact aident à définir l’offre. La couverture est un schéma technique illustratif, pas un site client ni une performance mesurée. Les machines de l’article sont des rendus produits Metkan.
Sources et limites de mesure
Sources vérifiées le 27 octobre 2026. L’ISO 22400-2:2014 est publiée mais en révision ; l’édition utilisée est clairement indiquée. Le domaine officiel et la relation OEE sont résumés sans reproduire la norme. L’exemple est entièrement hypothétique.