PLC et conception des séquences de fonctionnement
Logique de commande adaptée à la séquence de fonctionnement des équipements et aux conditions de processus
 MACHINES ET INSTALLATIONS
De l'équipement de terrain à l'écran de l'opérateur : des solutions de contrôle compréhensibles, traçables et conformes aux processus.
Découvrez notre approcheUne bonne automatisation ne se limite pas au fonctionnement de la machine, mais vise également à garantir la stabilité de la production et à rendre les erreurs visibles. Metkan Nous installons des systèmes qui réduisent les temps d'arrêt grâce à des écrans permettant à l'opérateur de prendre des décisions rapides sur le terrain et de concevoir des scénarios précis. L'objectif : moins d'interventions, un diagnostic plus rapide et une exploitation plus sûre.
Analyser les entrées, la fonction et l'impact de chaque étape sur la suivante.
Nous examinons l'équipement existant, la signalisation et l'infrastructure matérielle. Nous déterminons le périmètre de la nouvelle installation ou de la révision en fonction des besoins du terrain.
Nous définissons le flux de travail, les transitions de recettes et les situations d'indisponibilité. Nous abordons les situations que l'opérateur rencontrera tout au long du processus.
Évaluation conjointe du contrôle machine, des réglages des variateurs et de la gestion des recettes. Les réglages sont adaptés aux conditions de travail sur le terrain.
Développement d'indicateurs d'état, d'alarmes claires et d'affichages simples. Objectif : assurer la traçabilité des causes d'arrêts, de leur durée et des actions des opérateurs.
Lignes de concassage-criblage, de mélange à sec et de conditionnement-palettisation.
Lignes de concassage et de criblage, centrales à mélange sec, lignes d'emballage et de palettisation ; Nouvelle installation d'automatisation, révision de systèmes existants, réduction des temps d'arrêt et études d'amélioration des performances.
Logique de commande adaptée à la séquence de fonctionnement des équipements et aux conditions de processus
Indicateurs d'état clairs, navigation simple et actions intuitives
Gestion des transitions de produits, des paramètres de production et des informations sur les temps d'arrêt
Analyse du matériel et des capacités d'E/S, des paramètres de terrain et de la stabilisation
Matériel de contrôle, liste des E/S, variateurs et écrans existants.
Scénarios d'exploitation, recettes et informations requises par l'opérateur.
Temps d'arrêt, fréquence des alarmes, transitions de produits et exigences de surveillance.
L’automatisation coordonne pesage, dosage, recettes et autorisations entre équipements, en plus des séquences moteurs. Les interfaces du concassage, de la production par lots et de la palettisation suivent le procédé. La modernisation commence par les signaux terrain et les séquences d’exploitation.
ARTICLES ASSOCIÉS
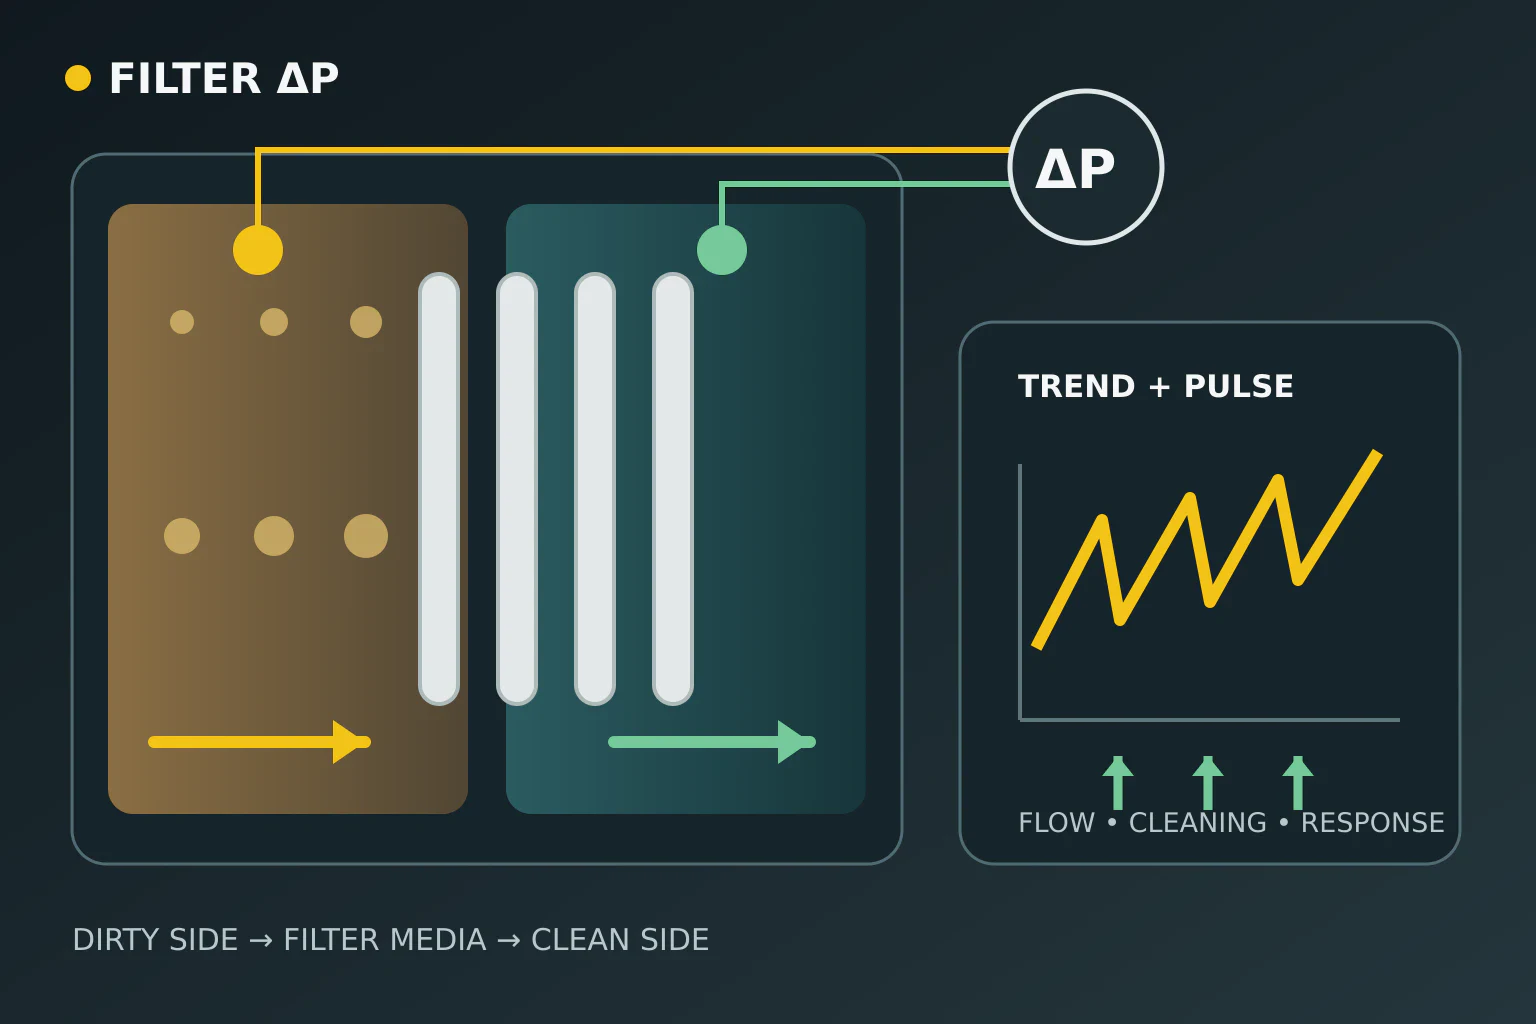
La pression différentielle d’un filtre à décolmatage pneumatique est l’écart entre les compartiments d’air chargé et d’air propre. Elle révèle la résistance de la surface filtrante sans prouver, à elle seule, l’état des manches. Une même valeur n’a pas le même sens à des débits différents. Le diagnostic doit donc croiser sa tendance avec le débit ou la charge du ventilateur, les impulsions, la température d’entrée et l’état du produit.
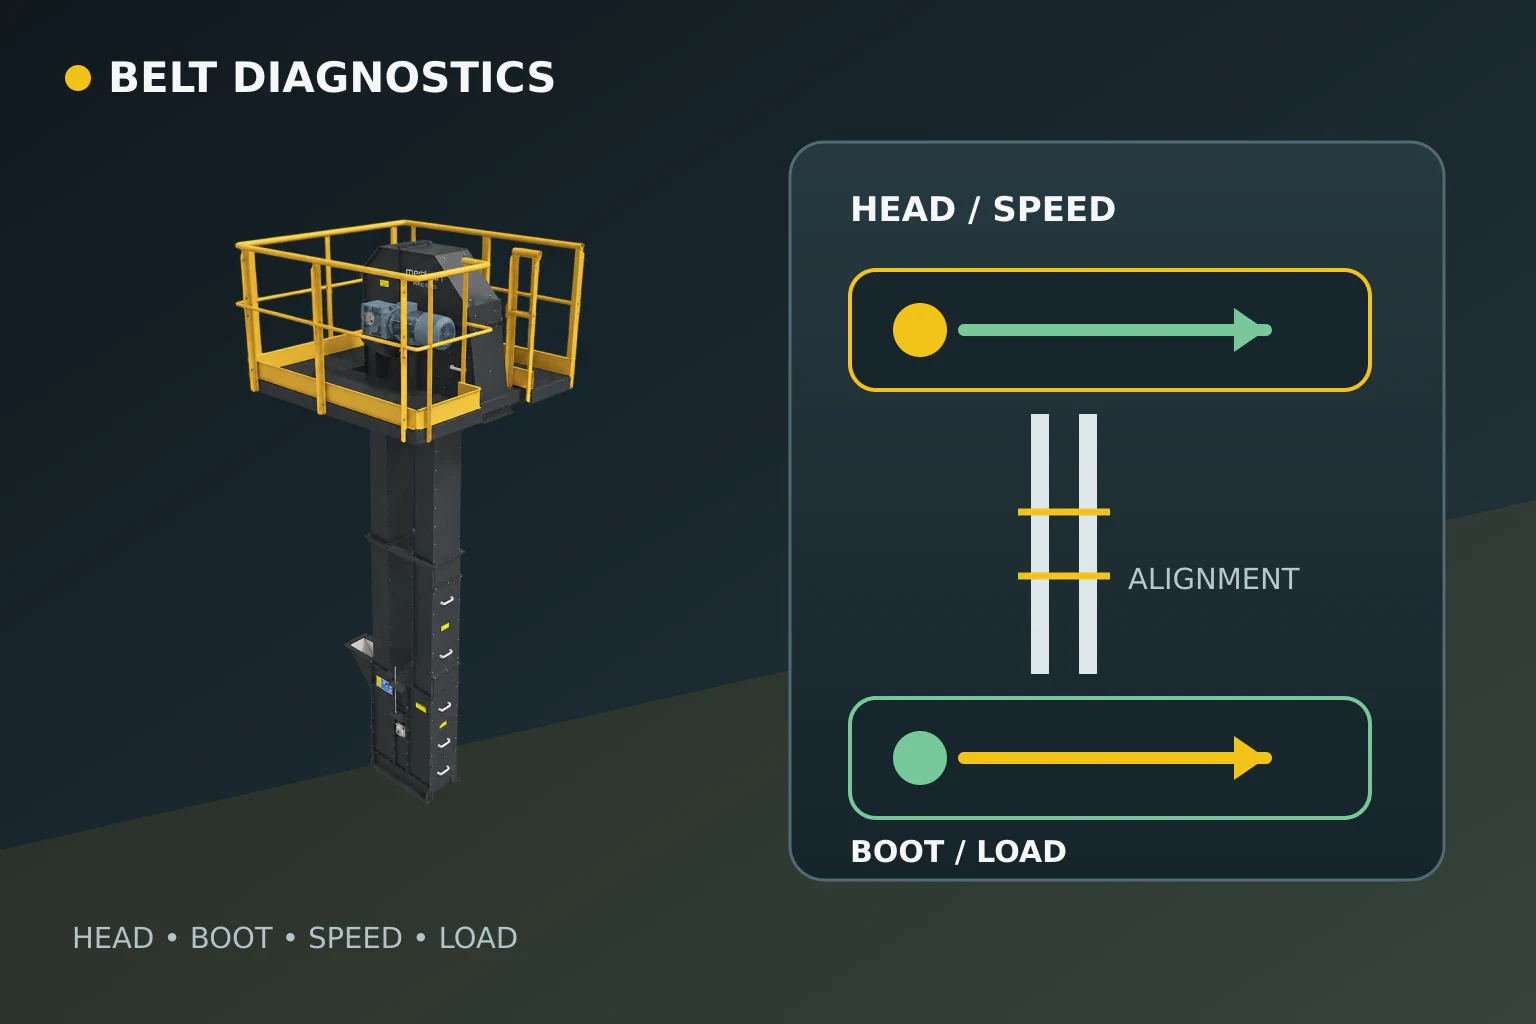
Lire l’article techniqueLe déport de bande et la perte de vitesse peuvent apparaître ensemble sur un élévateur à godets, mais ce ne sont pas les mêmes défauts. Le déport rapproche un bord de la bande d’un tambour ou du carter ; la perte de vitesse peut révéler un patinage entre entraînement et bande, une surcharge ou un problème de transmission. Le diagnostic croise donc les signaux de position en tête et en pied, la vitesse, la charge moteur et la condition de fonctionnement au moment de l’événement.
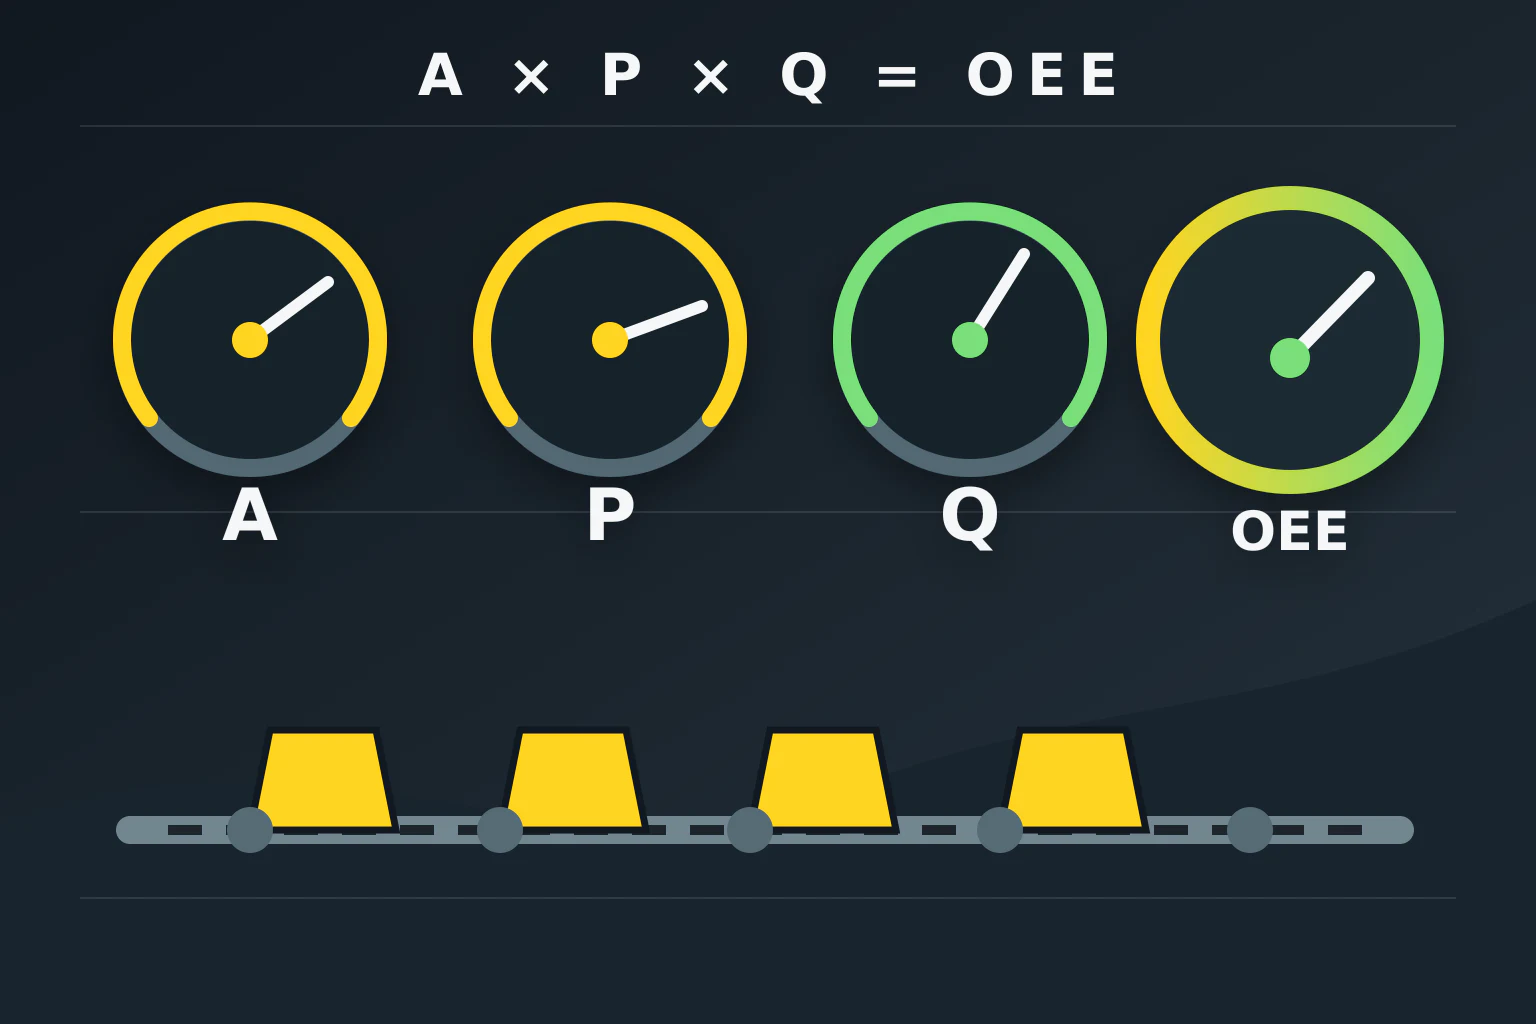
Lire l’article techniqueUne ligne de conditionnement peut sembler fonctionner toute la poste, mais attente, micro-arrêts, vitesse réduite et sacs rebutés sont des pertes différentes. L’OEE indique quelle part du temps planifié produit des unités bonnes à la cadence cible. Ce guide explique le périmètre, les trois facteurs et l’interprétation à partir des données d’automatisation.
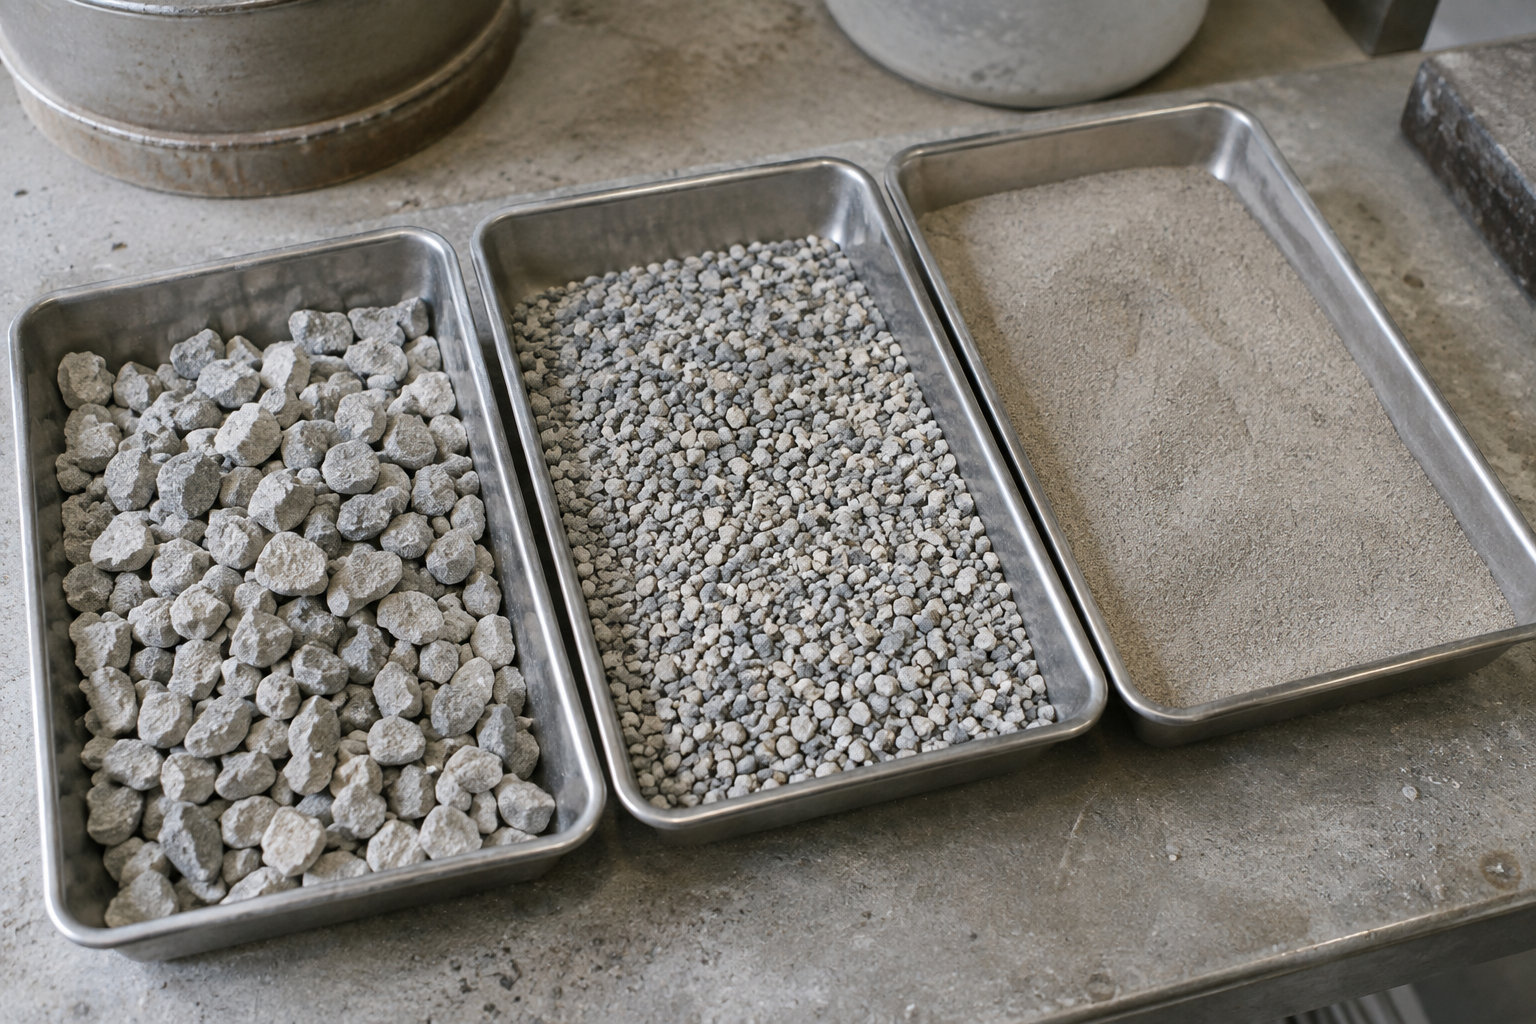
Lire l’article techniqueConnaître la largeur d’un convoyeur à bande ne suffit pas pour annoncer un débit en tonnes par heure. Pour du calcaire ou des granulats, la vraie question est la suivante : quel débit massique résulte de la section de charge admissible, de la vitesse choisie et de la masse volumique apparente ? Ce guide présente le calcul, un exemple hypothétique et sa vérification.
Lire l’article techniqueDéduire la capacité de palettisation de la seule vitesse catalogue du bras robotisé est trompeur. Le débit de la ligne d’ensachage, le nombre de sacs pris simultanément, le trajet de prise-dépose, le plan de couche et le changement de palette doivent être étudiés ensemble. Il faut d’abord calculer le temps accordé par la ligne au robot, puis le comparer au cycle réel de la cellule. Ce guide convertit un objectif en sacs par minute en temps de cycle et vérifie la capacité moyenne par un exemple simple.
Lire l’article techniqueDans une usine de mélanges secs, la quantité réelle d’un composant dans le mélangeur peut différer même si la recette affichée paraît correcte. La trémie peseuse peut sembler avoir atteint la consigne alors que des contraintes mécaniques, des vibrations, de la matière suspendue ou un écoulement résiduel du doseur modifient le résultat. Un contrôle fiable examine ensemble la consigne, le poids net, la vidange et la répétabilité des lots, pas seulement les kilogrammes affichés. Les causes mécaniques et procédés peuvent ainsi être testées séparément avant d’attribuer le problème à l’étalonnage.
Lire l’article techniqueLes logiciels et l'automatisation ne sont pas de simples systèmes d'assistance pour les installations de concassage et de criblage. Ils constituent un élément clé de la gestion du rythme de production, de la coordination entre les équipements et du contrôle opérateur. Même si le concasseur, le crible et le convoyeur sont individuellement performants, l'installation ne peut atteindre sa capacité cible si ces machines ne fonctionnent pas en séquence et de manière homogène. Une alimentation irrégulière compromet le fonctionnement du concasseur. Un concassage de granulométrie inégale réduit l'efficacité du crible. Un convoyeur dont le débit est insuffisant entraîne une accumulation de produits sur la ligne. Ainsi, les logiciels et l'automatisation permettent une communication fluide entre les différents équipements de l'installation, optimisant ainsi le contrôle du flux de production.
Lire l’article techniqueLes écarts de poids sur la ligne d'ensachage constituent l'un des problèmes les plus critiques affectant directement la qualité de la production. En effet, chaque sachet doit répondre aux mêmes exigences de qualité. Si la quantité de remplissage varie d'un sachet à l'autre, l'homogénéité de la qualité peut être compromise. De plus, le système de distribution s'en trouve fragilisé. Les sachets insuffisamment remplis nuisent à la confiance des clients, tandis que les sachets trop remplis augmentent les pertes de produit. Par ailleurs, même de petites différences peuvent engendrer des pertes importantes en fin de journée. C'est pourquoi le contrôle du poids sur la ligne d'ensachage ne doit pas être considéré comme la seule responsabilité de l'unité de pesage. Le système d'alimentation, le débit du convoyeur, le comportement des sachets et le rythme de palettisation contribuent tous à ce résultat. Pour Metkan Makine, l'efficacité d'une ligne ne repose pas sur la puissance d'un seul équipement, mais sur l'équilibre établi par le fonctionnement global du système.
Lire l’article techniqueDans les industries de la chimie du bâtiment, du ciment, minières et des mélanges secs, les systèmes de palettisation robotisés () jouent un rôle crucial dans la continuité de la production. Les installations modernes visent une palettisation ordonnée et la préparation des produits pour l'expédition, tout en fonctionnant à pleine capacité. Cependant, les erreurs d'agencement des palettes entraînent une dégradation de la qualité d'empilage, un ralentissement de la production et des coûts logistiques supplémentaires. Par conséquent, les problèmes d'agencement observés dans les systèmes de palettisation robotisés ne doivent pas être considérés comme de simples défauts visuels. Une structure d'empilage robuste est essentielle pour un transport sûr et une gestion d'entrepôt efficace. En analysant correctement l'origine du problème, les entreprises améliorent leur efficacité de production et renforcent la sécurité de leurs expéditions.
Lire l’article technique