PLC и разработка сценариев
Логика управления, соответствующая последовательности работы оборудования и технологических условий.
 МАШИНЫ И КОМПЛЕКСЫ
От полевого оборудования до экрана оператора; понятные, отслеживаемые и соответствующие процессу решения для управления.
Узнайте о нашем подходеХорошая автоматизация — это не только управление машиной, но и поддержание стабильности производства и выявление ошибок. Metkan устанавливает системы, которые сокращают время простоя, с помощью HMI-экранов, позволяющих оператору быстро принимать решения на месте и точно проектировать сценарии. Цель — меньшее вмешательство, более быстрая диагностика и более безопасная работа.
Изучите входные данные, функцию и влияние каждого этапа на следующий.
Изучение существующего оборудования, сигнальной и аппаратной структуры. Определение объема новой установки или модернизации в соответствии с потребностями на месте работ.
Мы определяем рабочий процесс, переходы между рецептами и ситуации простоя. Мы рассматриваем ситуации, с которыми оператор может столкнуться в процессе.
Мы оцениваем управление машиной, настройки привода и управление рецептами. Настройки учитываются в соответствии с условиями работы на объекте.
Мы работаем над индикаторами состояния, понятными сигналами тревоги и простыми дисплеями. Наша цель — обеспечить отслеживаемость причин простоев, их продолжительности и действий оператора.
Линии дробления и грохочения, производства сухих смесей, упаковки и паллетирования.
Линии дробления и грохочения, заводы сухих смесей, линии упаковки и паллетирования; установка новой автоматики, модернизация существующих систем, снижение числа аварий и простоев, повышение производительности.
Логика управления, соответствующая последовательности работы оборудования и технологических условий.
Четкие индикаторы состояния, простая навигация и понятные действия.
Анализ переходов между продуктами, производственных настроек и информации о простоях.
Изучение аппаратных и входных/выходных возможностей, полевых настроек и стабилизации.
Аппаратное обеспечение управления, список ввода/вывода, приводы и существующие дисплеи.
Сценарии работы, рецептуры и информация, необходимая оператору.
Время простоя, интенсивность сигналов тревоги, переходы между продуктами и требования к мониторингу.
Автоматизация производства координирует взвешивание, дозирование, рецептуры и блокировки, а также последовательности двигателей. Управление дробильно-сортировочными комплексами, партиями сухих смесей и паллетизацией строится вокруг процесса. Модернизация ПЛК и HMI начинается с анализа сигналов и алгоритмов.
СТАТЬИ ПО ТЕМЕ
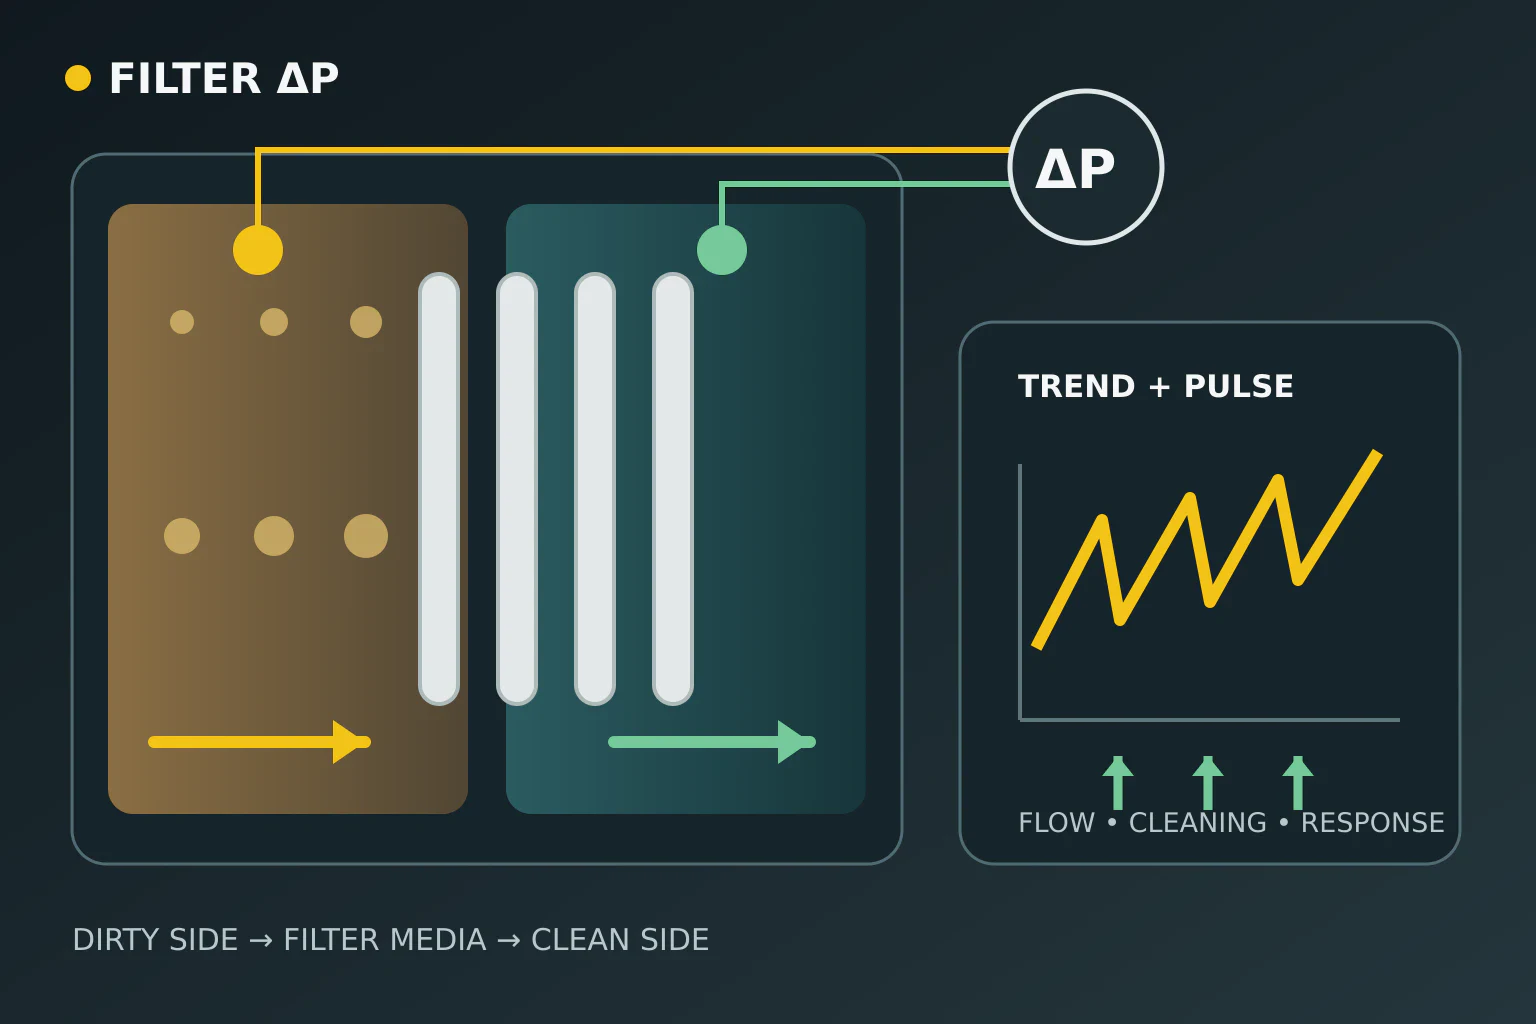
Перепад давления импульсного фильтра — это разность давлений между загрязнённой и чистой камерами. Он показывает сопротивление фильтрующей поверхности, но сам по себе не доказывает состояние рукавов. Одинаковый перепад имеет разный смысл при разных расходах воздуха. Поэтому тренд оценивают вместе с расходом или нагрузкой вентилятора, импульсами очистки, температурой на входе и состоянием продукта.
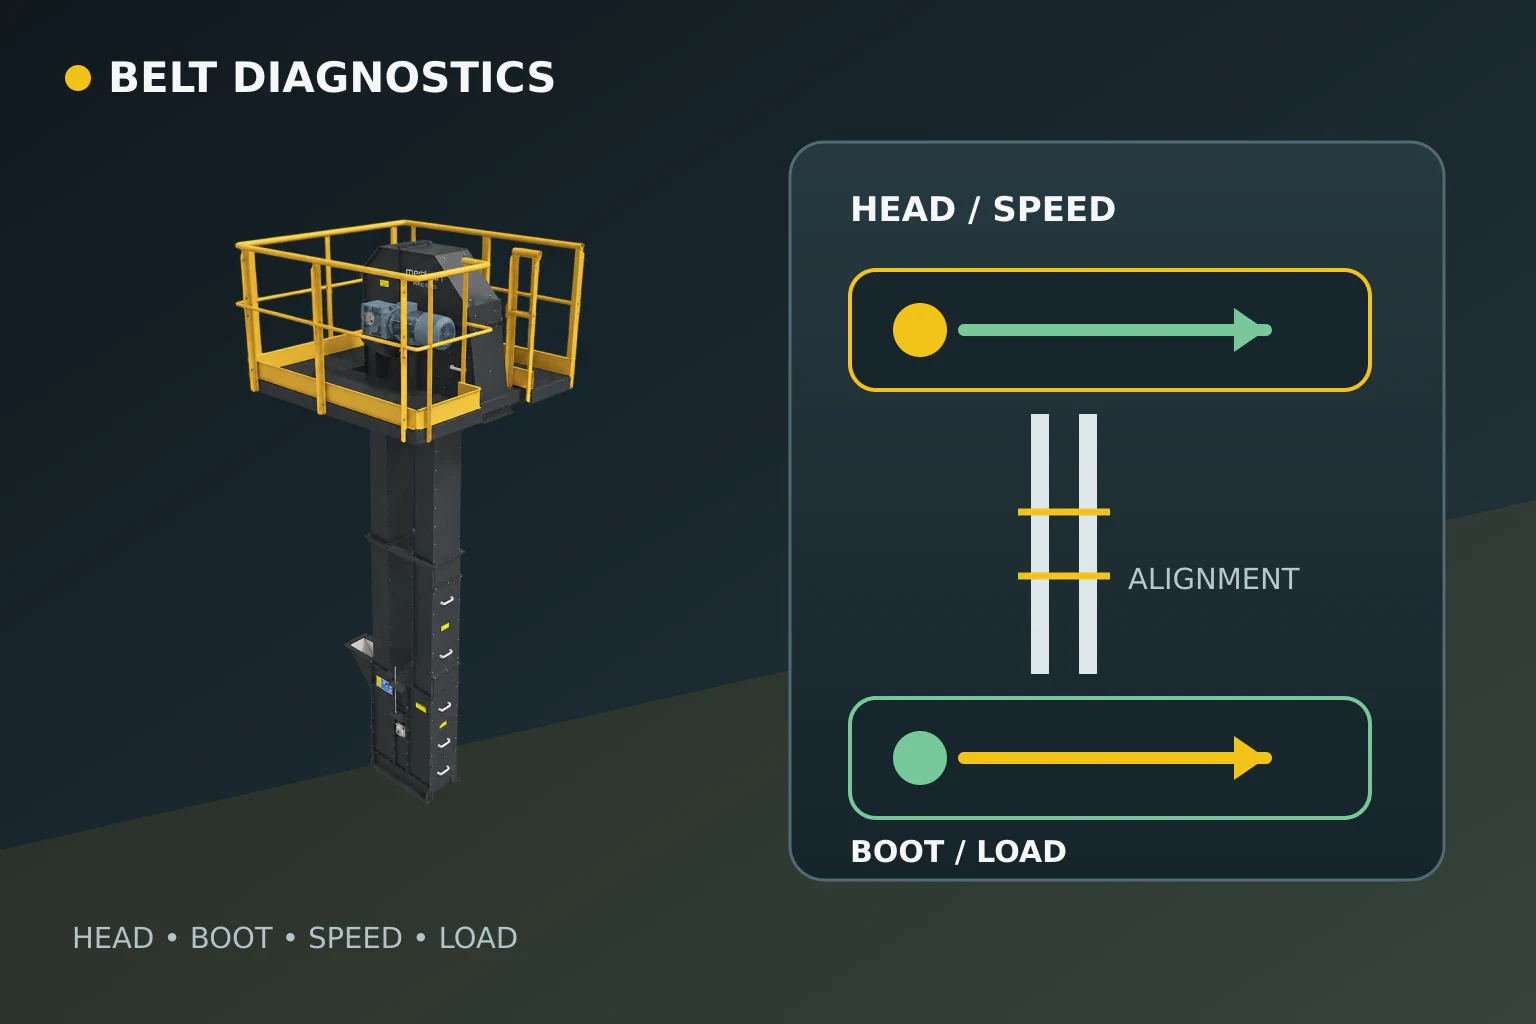
Читать техническую статьюСход ленты и потеря скорости могут возникать одновременно, но это разные неисправности. При сходе край ленты приближается к барабану или корпусу; снижение скорости может указывать на проскальзывание между приводом и лентой, перегрузку или неисправность передачи. Диагностику начинают с совместного анализа сигналов положения у головки и башмака, скорости ленты, нагрузки двигателя и режима, при котором произошло событие.
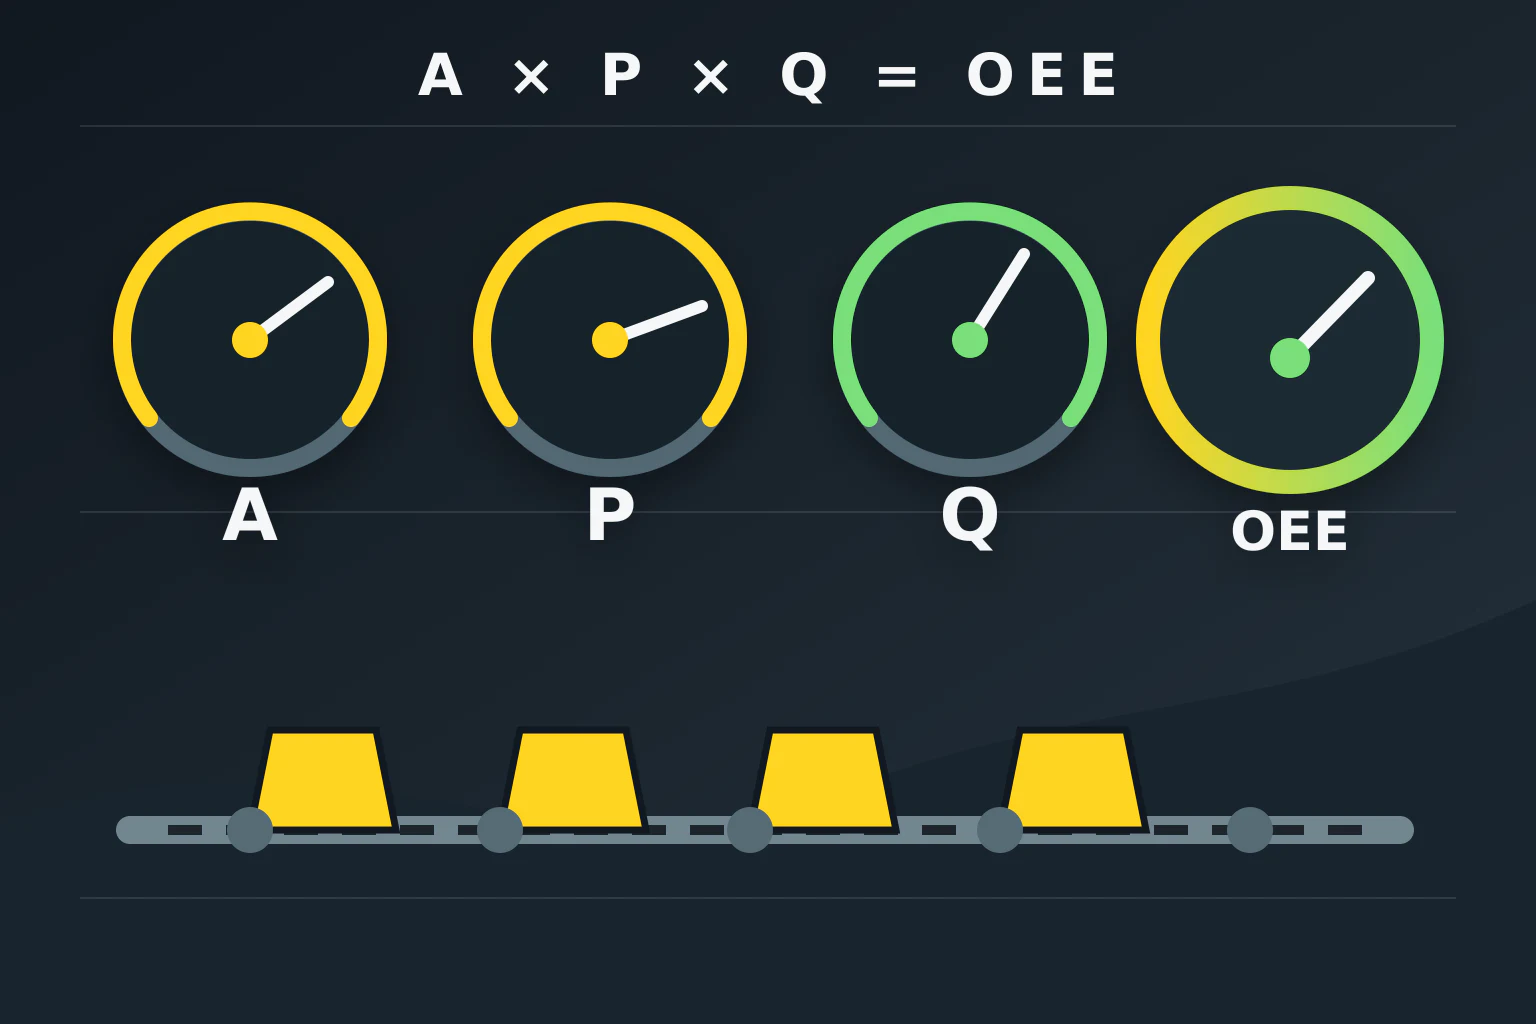
Читать техническую статьюУпаковочная линия может выглядеть работающей всю смену, однако ожидание, короткие остановки, пониженная скорость и бракованные мешки относятся к разным потерям. OEE показывает, какая доля планового времени превращается в годную продукцию при целевом темпе. Ниже рассмотрены границы линии, три коэффициента и анализ данных автоматизации.
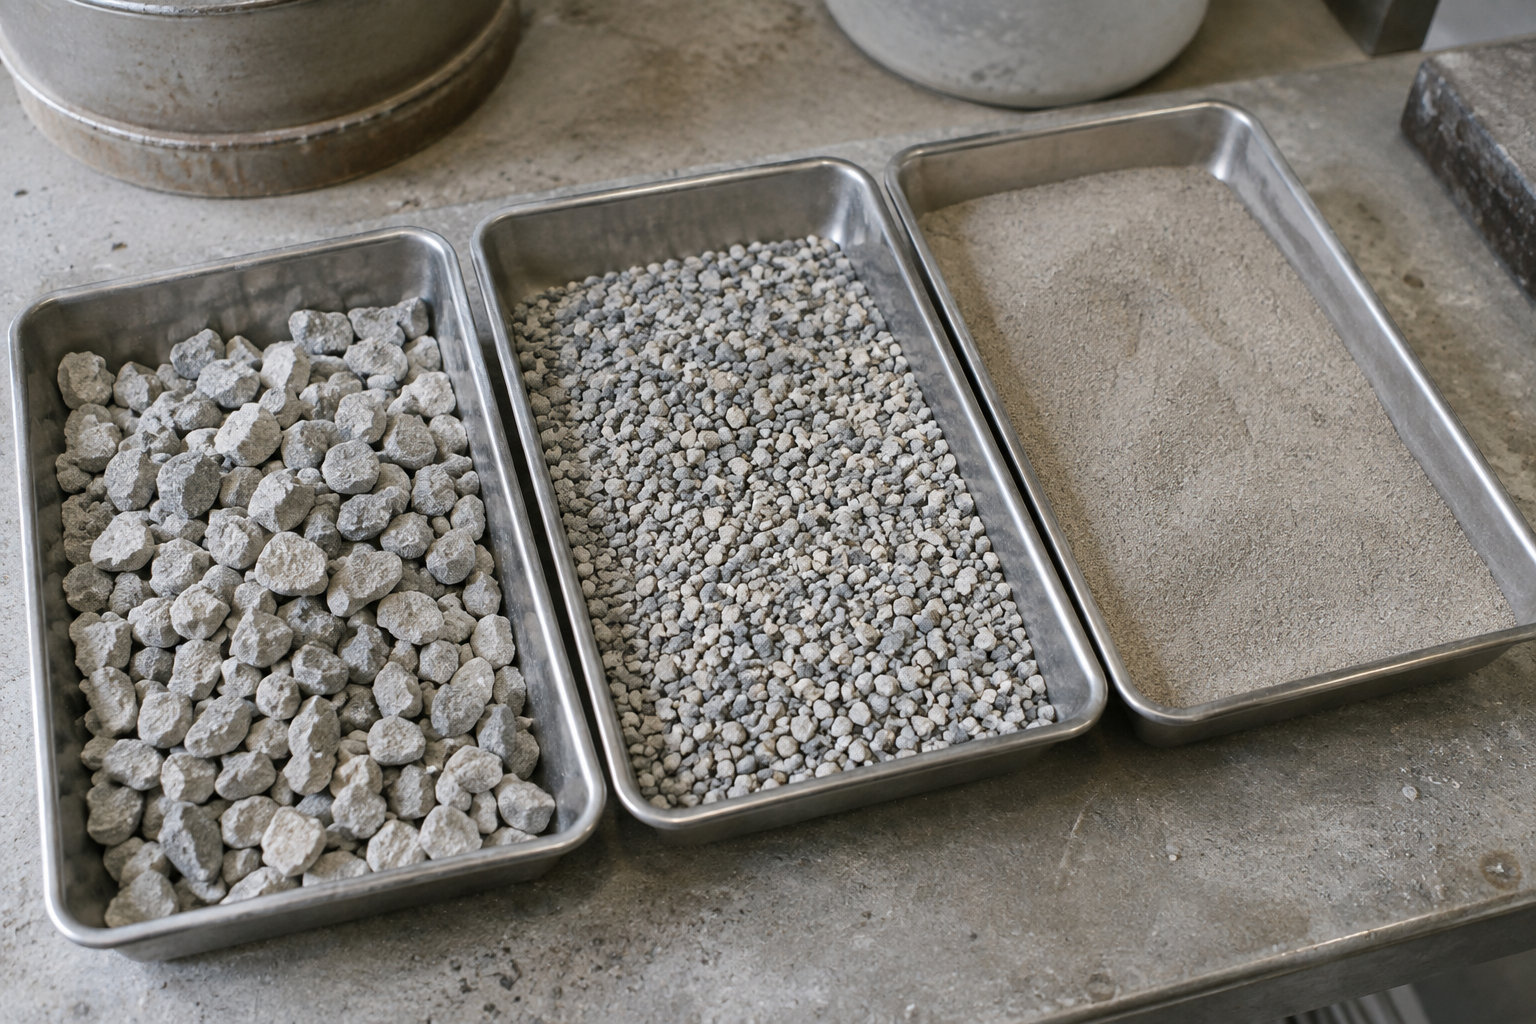
Читать техническую статьюОдной ширины ленточного конвейера недостаточно, чтобы определить производительность в тоннах в час. Для известняка или заполнителя вопрос формулируется так: какой массовый расход дают безопасное сечение груза на ленте, выбранная скорость и насыпная плотность материала? В статье приведены теоретический расчёт, условный пример и способ производственной проверки.
Читать техническую статьюОпределять производительность паллетизации только по каталожной скорости манипулятора неверно. Нужно совместно учитывать поток упаковок от фасовочной линии, число мешков за один захват, траекторию перемещения, схему слоя и смену поддона. Сначала определяют время, которое линия предоставляет роботу, и сравнивают его с фактическим циклом ячейки. В статье целевой поток в мешках в минуту переводится во время цикла, а средняя производительность проверяется простым примером.
Читать техническую статьюНа заводе сухих смесей фактическое количество компонента в смесителе может отличаться, даже если рецепт на экране выглядит правильно. Весовой бункер может показать достижение задания, но механическое напряжение, вибрация, зависший материал или продолжающийся поток из дозатора изменят результат. Надёжная проверка учитывает задание, массу нетто, разгрузку и повторяемость партий, а не только показание в килограммах. Это позволяет отдельно проверить механические и процессные причины, прежде чем связывать проблему с калибровкой.
Читать техническую статьюПрограммное обеспечение и автоматизация — это не просто вспомогательная система поддержки для установок дробления и сортировки. Данная структура является одним из основных направлений, которое управляет производственным ритмом предприятия, поддерживает гармонию между оборудованием и усиливает операторский контроль. Потому что даже если дробилка, грохот и трансмиссионное оборудование мощны по отдельности, предприятие не сможет достичь целевой производительности, если эти машины не будут работать в правильном порядке в одном и том же потоке. Если подача происходит нерегулярно, дробилка столкнется с трудностями. Если дробилка производит несбалансированный продукт, эффективность сита снижается. Если конвейер не перемещает поток с правильной скоростью, на линии начинается накопление. Таким образом, программное обеспечение и автоматизация создают общий язык всего предприятия, делая производственный процесс более контролируемым.
Читать техническую статьюОтклонение веса на линии фасовки является одной из наиболее критических проблем, напрямую влияющих на качество продукции. Поскольку каждый мешок должен соответствовать одному и тому же стандарту качества продукции. Если количество наполнения варьируется от мешка к мешку, баланс качества может быть нарушен. Кроме того, это также ослабляет позиции при отгрузке. Недозаполненные мешки подрывают доверие клиентов. Переполненные мешки увеличивают потери продукции. Более того, небольшие различия в сумме приводят к большим итоговым результатам в конце дня. Поэтому контроль веса на линии фасовки не следует рассматривать исключительно как задачу весового устройства. Схема подачи, поток конвейера, поведение мешков и ритм паллетирования — все это определяет один и тот же результат. С точки зрения Metkan Makine, эффективность линии определяется не мощностью отдельного оборудования, а балансом, достигаемым всей системой, работающей вместе.
Читать техническую статьюРоботизированные системы паллетирования на предприятиях по производству строительной химии, цемента, горнодобывающей промышленности и сухих смесей являются важной частью обеспечения непрерывности производства. Современные предприятия стремятся к упорядоченной паллетизации и готовности продукции к отгрузке при работе на высокой мощности. Однако ошибки в размещении паллет ухудшают качество укладки, замедляют темпы производства и приводят к дополнительным затратам в логистических процессах. Поэтому проблемы с размещением, наблюдаемые в роботизированных системах паллетирования, не следует рассматривать только как визуальный дефект. Прочная структура укладки имеет решающее значение для безопасной транспортировки и организованного управления складом. Правильно анализируя источник проблемы, предприятия могут как повысить эффективность производства, так и повысить безопасность отгрузки.
Читать техническую статью