
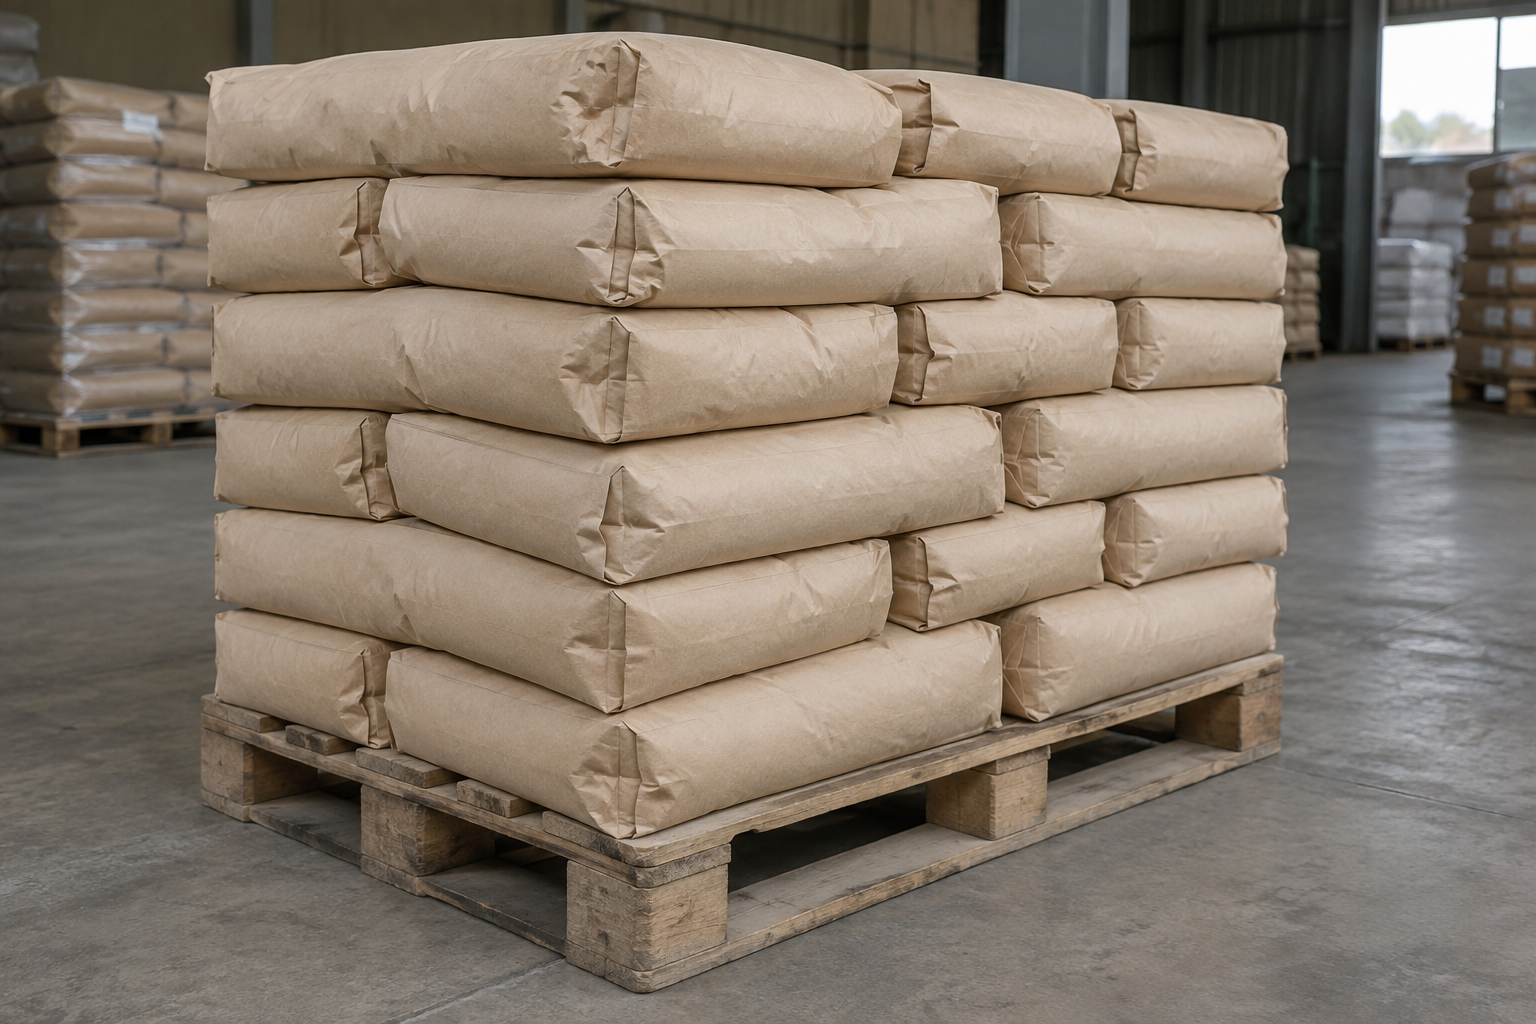
Отклонение по массе на фасовочной линииявляется одной из наиболее острых проблем, напрямую влияющих на качество продукции. Потому что на каждой мешке должен быть указан один и тот же стандарт продукта. Если объем наполнения варьируется от мешка к мешку, баланс качества может быть нарушен. Кроме того, порядок доставки также ослаблен. Не полностью заполненные пакеты подрывают доверие клиентов. Переполненные мешки увеличивают потери продукта. Более того, небольшие различия в конечном итоге складываются в большие итоги. По этой причине контроль веса на линии расфасовки не следует рассматривать как единственную задачу устройства взвешивания. Схема подачи, конвейерный поток, поведение мешков и ритм укладки на поддоны вместе определяют один и тот же результат. Metkan Makine С этой точки зрения эффективность линии определяется не мощностью отдельного оборудования, а балансом, установленным всей системой.
Отклонение веса В большинстве случаев оно не возникает из какой-то одной точки. Иногда продукт достигает точки наполнения нерегулярно. Иногда мешок неустойчиво движется по конвейеру. Иногда механическая вибрация искажает результат взвешивания. Кроме того, затор в конце линии влияет на весь ритм. Кроме того, плотность, влажность и характер текучести продукта также влияют на результат наполнения. Поэтому для правильной диагностики необходимо оценивать всю линию вместе. Metkan Makineименно здесь особое значение приобретает подход компании, ориентированный на технологический процесс. Эффективная линия фасовки должна работать по единым принципам на всех участках — от подачи до паллетирования.
Содержание
- Почему отклонение по массе имеет важное значение на фасовочной линии?
- Что именно означает смещение веса?
- Почему при неравномерной подаче возникает отклонение?
- Как скорость конвейера и поток продукта влияют на взвешивание?
- Почему форма и положение мешка влияют на результат?
- Как вибрация и механические неисправности увеличивают отклонение?
- Почему сжатие перед укладкой на поддоны создает разницу в весе?
- Почему необходимо учитывать плотность и характер текучести продукта?
- Почему важны настройки оператора и уровень автоматизации?
- Как следует спроектировать линию, чтобы уменьшить отклонения по массе?
- Часто задаваемые вопросы
Почему отклонение по массе имеет важное значение на фасовочной линии?
Отклонение веса может на первый взгляд показаться небольшим производственным дефектом. Однако эта разница увеличивается с увеличением объема производства. Небольшие различия в плотности в каждом мешке увеличивают общую стоимость. Это также влияет на восприятие качества клиентом. Потому что пользователь хочет каждый раз видеть один и тот же продукт, соответствующий одному и тому же стандарту. Если между мешками есть существенная разница, это ожидание ослабевает. Поэтому, отклонение по массе представляет собой не только ошибку наполнения, но и проблему управления качеством и доверия к бренду.
Влияние проблемы распространяется и на паллетирование. Мешки с различными наполнителями принимают разные формы. Мешок с более плотным наполнителем не может быть уложен так же плотно, как мешок с более рыхлым наполнителем. Следовательно, баланс на паллете может быть нарушен. Также может увеличиться риск скольжения во время транспортировки. Укладка на складе может стать более сложной. В результате снижается и эффективность логистики. Поэтому, отклонение массы на линии фасовкинеобходимо своевременно выявлять и правильно интерпретировать. Раннее вмешательство сохраняет качество и повышает безопасность конечного участка линии.
Что именно означает смещение веса?
отклонение веса, Он представляет собой разницу между заданной стоимостью мешка и фактическим объемом наполнения. Когда система нацелена на килограммы 25, мешок должен получиться очень близко к этому значению. Однако некоторые мешки могут быть легче. Некоторые могут быть более серьезными. Эта разница создает отклонение. Небольшие разовые изменения не всегда означают большие проблемы. Однако если одна и та же разница повторяется регулярно, возникает систематическая проблема. Поэтому необходимо сначала правильно прочитать структуру отклонения.
Здесь выделяются две основные ситуации. В первом случае различие происходит случайным образом. В такой ситуации повышается вероятность возникновения механической вибрации, положения мешка или потока продукта. Во втором случае отклонение повторяется в том же направлении. При постоянном недоливе следует проверить время регулировки, подачи или закрытия. Если происходит постоянное переполнение, логику допуска необходимо переоценить. Суммируя отклонение по массе представляет собой не только итоговый показатель, но и важный признак, указывающий на участок линии, где возник дисбаланс.
Почему при неравномерной подаче возникает отклонение?
Для корректной работы системы розлива продукт должен равномерно поступать к точке наполнения. Если продукт течет густо в один момент и слабо в следующий, система розлива не сможет поддерживать эту консистенцию. В таком случае некоторые мешки будут недозаполнены, а другие — переполнены. Это особенно заметно в случае порошкообразных и гранулированных продуктов, поскольку характеристики текучести продукта напрямую определяют точность наполнения. При нарушении ритма подачи результат может измениться, независимо от точности весового устройства.
Эта неравномерность часто начинается еще до начала линии. Выход бункера может не обеспечивать постоянный поток. Шнековый конвейер может не справляться с потоком на одном уровне. Ковшовый элеватор может подавать продукт неравномерно. Кроме того, влажный материал может слипаться. Мелкий продукт может застревать в бункере. В таком случае система наполнения работает с переменной нагрузкой. В результате вес мешка не остается постоянным. Поэтому, отклонение массы на линии фасовки если наблюдается такая ситуация, одним из первых проверяемых участков должна быть система подачи. Зачастую проблема возникает еще до поступления продукта к точке наполнения.
Как скорость конвейера и поток продукта влияют на взвешивание?
Конвейерная линия не только транспортирует мешки. Она также определяет ритм взвешивания. При слишком высокой скорости мешок не перемещается равномерно в точке взвешивания. При слишком низкой скорости происходит накопление материала на линии. В обоих случаях стабильность взвешивания нарушается. Потому что система стремится считывать показания мешка в одинаковых условиях. Если момент попадания мешка в зону взвешивания постоянно меняется, результат измерения также будет меняться. Поэтому регулировка конвейера напрямую влияет на качество наполнения.
Кроме того, важно и расстояние между мешками. Очень тесный поток усложняет логику маршрутизации и управления. Слишком большой открытый поток снижает производительность. Это также вызывает проблемы с синхронизацией на стороне укладки на поддоны. Поэтому скорость конвейера не должна определяться исключительно грузоподъемностью. Поведение мешки, время измерения и ритм конца линии следует оценивать вместе. Metkan MakineПодход, который подчеркивает целостность линии, также приобретает здесь ценность. Потому что правильная установка конвейера одновременно обеспечивает точность взвешивания и эффективность паллетирования.
Почему форма и положение мешка влияют на результат?
Система взвешивания хочет видеть мешок в определенном центре. Если мешок сместится в сторону, центр тяжести может измениться. Если оно будет развиваться наклонно, система может вести себя по-другому. Перевернутая мешок также может нарушить стабильность измерений. Этот эффект наблюдается чаще, особенно в мягких конструкциях мешков. Если после наполнения форма мешка не подходит должным образом, каждый мешок может занять разное положение. Эта небольшая разница напрямую отражается на результате измерения. По этой причине поведение мешка не следует воспринимать как просто визуальную деталь.
Кроме того, форма мешков также влияет на качество паллетирования. Мешки неправильной формы сильнее отклоняются на конвейере. Слабая линия коррекции усугубляет эту проблему. В результате перегружается как сторона взвешивания, так и порядок укладки. Поэтому транспортировка мешков, коррекция мешков и точки взвешивания должны планироваться совместно с использованием одной и той же технологической логики. Пакеты, которые перемещаются плавно, взвешиваются точнее. Кроме того, они более регулярно укладываются на поддоны. Таким образом, положение пакета играет решающую роль как в точности измерения, так и в качестве на выходе из линии.
Как вибрация и механические неисправности увеличивают отклонение?
Точное взвешивание требует прочной механической основы. Если вокруг точки взвешивания возникает вибрация, система будет давать нестабильные измерения. Эта вибрация иногда исходит от разливочного блока. Иногда проблема усугубляется шасси конвейера. Близлежащие двигатели и ненадежные соединения также усиливают этот эффект. Слабая конструкция, неправильная сборка или неравномерное распределение нагрузки негативно влияют на точность взвешивания. В таком случае, даже с самой лучшей цифровой системой, достижение стабильных результатов становится затруднительным.
Механические проблемы не ограничиваются вибрацией. Изогнутые поверхности конвейера нарушают движение мешков. Изношенные ролики изменяют поток. Неправильное выравнивание ленты тянет мешок вбок. Неисправные направляющие детали смещают центр мешка. Поэтому, если механическая инфраструктура неисправна, одной только системы взвешивания будет недостаточно. Metkan Makineпоэтому организация транспортирования и равномерность линии имеют важное значение и в производственной концепции компании. Надежная механическая конструкция служит основой точных измерений и обеспечивает долгосрочную стабильность линии.
Почему сжатие перед укладкой на поддоны создает разницу в весе?
Когда накопление происходит ближе к концу линии, ритм сбора в мешки нарушается. Иногда мешки ждут, иногда застревают, иногда перемещаются с нерегулярными интервалами. Это изменение косвенно влияет на сторону наполнения и взвешивания. Потому что линия не может поддерживать одинаковое время цикла. Если секция паллетирования не получает поток достаточно быстро, точка расфасовки также испытывает давление. В конце концов, система не может обрабатывать каждую мешок в одинаковых условиях. Это становится одной из косвенных причин разницы в весе.
Проблема становится более заметной, особенно когда секция паллетирования робота или секция конечной направляющей не синхронизируются должным образом. Мешки накапливаются перед укладкой на поддоны. Возникает обратное давление. Ритм конвейера меняется. Изменение ритма также влияет на стабильность веса. Потому что отклонение массы на линии фасовкипри анализе недостаточно рассматривать только этап перед наполнением. Поток на конечном участке линии необходимо оценивать с такой же тщательностью. Правильное паллетирование косвенно поддерживает точность взвешивания.
Почему необходимо учитывать плотность и характер текучести продукта?
Не все продукты текут одинаково. Некоторые продукты являются сыпучими. Некоторые из-за влаги становятся комковатыми, некоторые теряют текучесть. Некоторые из них имеют разные характеристики наполнения из-за изменения распределения зерен. Эти различия напрямую влияют на систему наполнения. Одна и та же настройка не дает одинакового результата при изменении характера продукта. Поэтому отклонение по массеНеправильно воспринимать это как проблему только машины. Поведение продукта также должно быть проанализировано.
Эта проблема становится особенно критической при работе с мелкодисперсными порошкообразными и гранулированными продуктами. Плотность продукта может незначительно меняться. Условия хранения могут влиять на текучесть. Время выдержки может вызывать слипание. В таких случаях система розлива реагирует по-разному. Поэтому при обнаружении отклонений необходимо проверить характеристики влажности, плотности и текучести продукта. Правильное решение требует сопоставления поведения машины и продукта в одной таблице. Это позволяет более точно настраивать линию.
Почему важны настройки оператора и уровень автоматизации?
Неправильная логика настройки быстро увеличивает отклонение. Если оператор неправильно устанавливает значение допуска, система может постоянно недополнять или переполняться. Если параметры не обновляются при смене продукта, старые настройки создадут проблемы для нового продукта. Этот риск возрастает на линиях с интенсивным ручным вмешательством, поскольку в каждую смену могут формироваться разные привычки. В результате снижается качество стандартного производства, и отклонения повторяются. Поэтому дисциплина настройки является одним из важных компонентов точности взвешивания.
При низком уровне автоматизации проблема выявляется позднее. Оператор принимает каждое решение в оперативном режиме. История аварийных сигналов доступна лишь в ограниченном объеме. Частота повторения отклонений не отслеживается должным образом. Системы с программным управлением, напротив, позволяют выявлять проблему на более ранней стадии. Кроме того, они обеспечивают более контролируемое управление настройками. Metkan Makineэтот вопрос становится еще важнее с учетом подхода компании, ориентированного на целостность процесса. Эффективная линия фасовки создается не только на базе надежного оборудования, но и за счет правильной логики управления.
Как следует спроектировать линию, чтобы уменьшить отклонения по массе?
Для достижения оптимального результата все звенья линии должны быть сбалансированы. Во-первых, система подачи должна обеспечивать постоянный поток. Затем, фасовочный блок должен работать в соответствии с характеристиками продукта. Конвейерная линия должна транспортировать мешки с правильной скоростью и интервалом. Точка взвешивания должна быть защищена от вибрации. Логика корректировки мешков должна быть хорошо продумана. Сторона паллетирования должна поддерживать поток без создания обратного давления. Самое слабое звено в цепи воспроизводит отклонения.
Кроме того, план технического обслуживания и контроля должен осуществляться регулярно. Ролики, выравнивание ленты, датчики, направляющие детали и точка взвешивания следует периодически проверять. Настройки оператора должны быть стандартизированы. Новые параметры необходимо фиксировать при изменении продукта. Отслеживание сигналов тревоги должно быть активно на линиях с поддержкой программного обеспечения. Такой подход повышает стабильность линии расфасовки. В результате отклонение по массе снижается, укладка на поддонах улучшается, а качество отгрузки повышается.
Часто задаваемые вопросы
Что такое отклонение массы на линии фасовки?
Отклонение по массе на фасовочной линии, означает разницу между заданной массой мешка и фактической массой наполнения. Она возникает, когда одни мешки недозаполняются, а другие переполняются. При регулярном повторении проблемы снижается стандарт качества и нарушается организация отгрузки.
Возникает ли отклонение по массе только из-за фасовочной машины?
Нет. Поток подачи, скорость конвейера, положение мешка, вибрация, структура продукта и сжатие перед укладкой на поддоны также могут вызывать отклонения. Поэтому необходимо оценивать всю линейку вместе. Точный диагноз возможен только при исследовании всего процесса.
Влияет ли конвейерная система на результат взвешивания?
Да, влияет напрямую. При нестабильной скорости конвейера мешок движется через точку взвешивания неравномерно. Кроме того, нарушение расстояния между мешками приводит к нестабильным измерениям. Правильная скорость и равномерный поток повышают точность взвешивания.
Почему положение мешка имеет важное значение?
Смещённый, наклонённый или повёрнутый мешок меняет положение центра тяжести. Нарушение формы мешка также ухудшает укладку на поддоне. Поэтому поведение мешка важно не только для точности взвешивания, но и для организации конечного участка линии.
Увеличивает ли вибрация отклонение массы?
Да. Вибрация вызывает нестабильность показаний высокоточных весовых систем. Недостаточно жесткая рама, ослабленные соединения и неравномерная работа двигателя могут усугублять эту проблему. Надежная механическая конструкция — основное условие точного взвешивания.
Влияет ли укладка на поддоны на отклонение по массе?
Да. Затор в конце очереди нарушает ритм потока. Это давление изменяет схему конвейера и косвенно влияет на стабильность взвешивания. По этой причине отдел паллетирования не является последним звеном линии упаковки; это также часть общего баланса.
Влияет ли структура продукта на результат наполнения?
Да. Плотность, влажность, склонность к комкованию и характер текучести напрямую влияют на наполнение. Одна и та же машина может давать разные результаты при работе с различными продуктами. Поэтому без анализа поведения продукта сложно разработать правильное решение.
Что следует проверить в первую очередь для уменьшения отклонения массы?
Сначала необходимо проверить поток подачи, настройку наполнения, скорость конвейера и точку взвешивания. Затем оцениваются положение мешка, механическая вибрация и поток в конце линии. Правильная диагностика служит основой правильного решения.
Metkan Makine свяжитесь с отклонение веса на линии фасовки в мешки Анализируя критические точки, вызывающие это, вы можете создать более стабильный, более эффективный и безопасный производственный процесс. конвейер, взвешивание и паллетирование чтобы совместно оценить процесс Свяжитесь с нами.


