
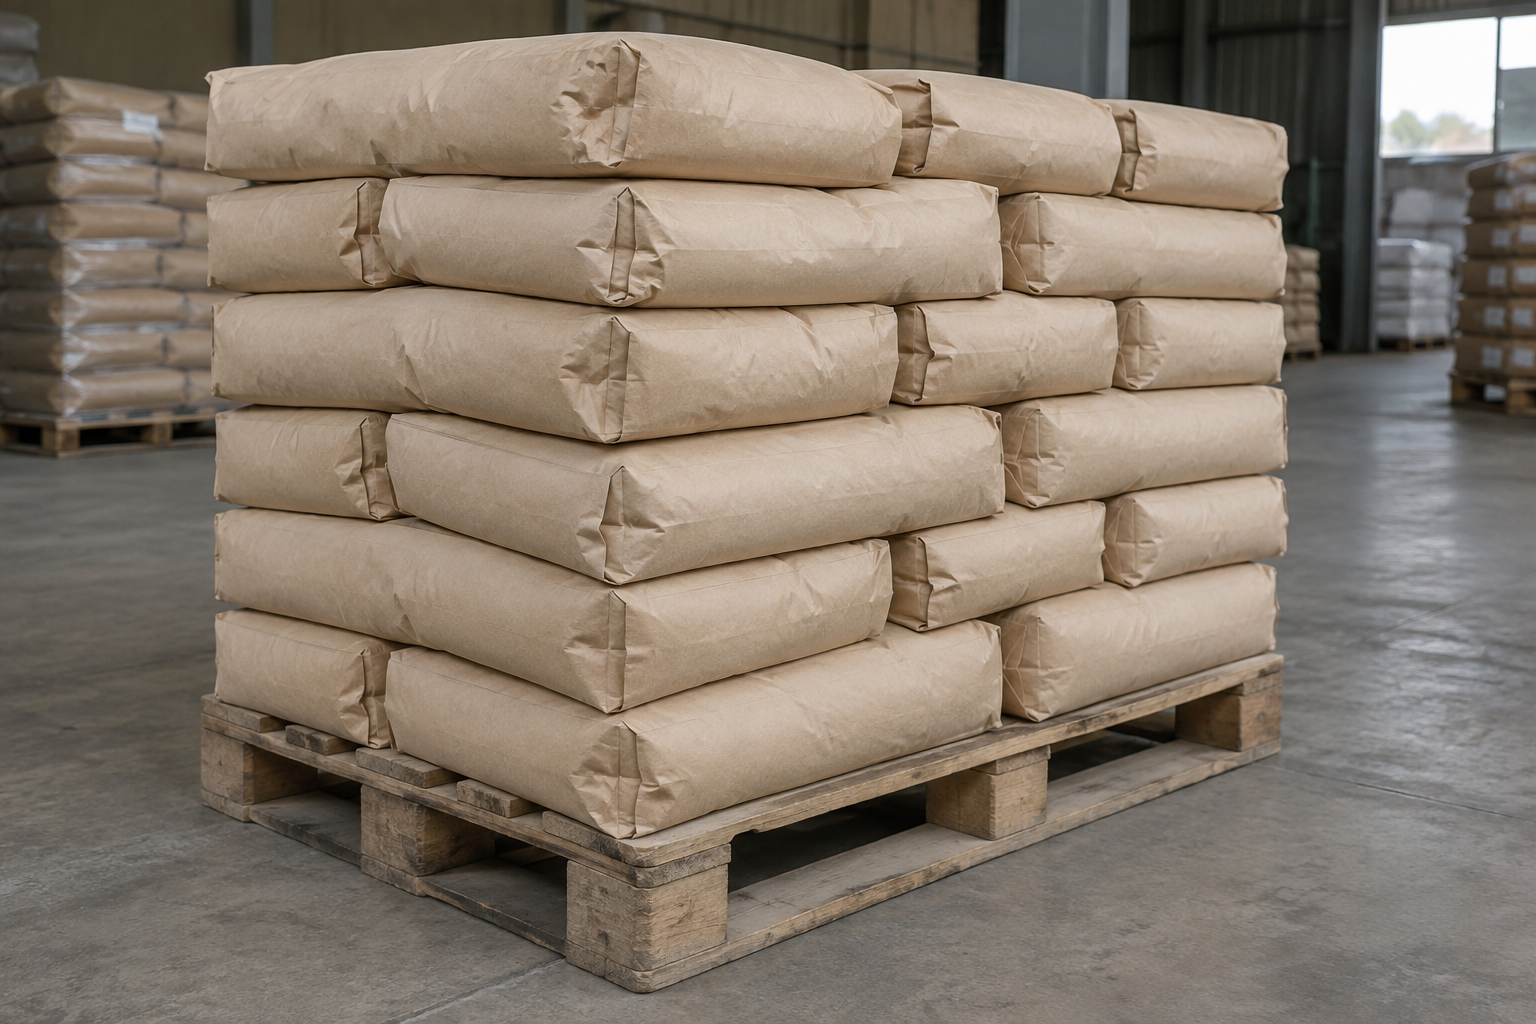
Gewichtsabweichung in der Absackanlage.Die Gewichtskontrolle gehört zu den wichtigsten Einflussgrößen der Produktionsqualität, denn jeder Sack muss denselben Produktstandard erfüllen. Schwankt die Füllmenge von Sack zu Sack, leidet die Qualitätskonstanz und auch der Versandablauf wird beeinträchtigt. Unterfüllung schwächt das Kundenvertrauen, Überfüllung erhöht den Produktverlust. Kleine Abweichungen summieren sich am Tagesende zu erheblichen Mengen. Die Gewichtskontrolle in der Absacklinie darf deshalb nicht nur als Aufgabe der Waage verstanden werden: Beschickung, Förderfluss, Sackverhalten und Palettiertakt wirken gemeinsam auf das Ergebnis. Metkan Makine Aus dieser Perspektive wird die Effizienz der Produktionslinie nicht durch die Leistung eines einzelnen Geräts bestimmt, sondern durch das Gleichgewicht, das durch das Zusammenwirken des gesamten Systems entsteht.
Gewichtsabweichung Die Ursache liegt häufig nicht an einem einzelnen Punkt: Das Produkt kann ungleichmäßig an der Füllstelle eintreffen, der Sack instabil über den Förderer laufen oder mechanische Schwingungen können das Wiegeergebnis verfälschen. Auch ein Stau am Linienende beeinflusst den gesamten Takt. Dichte, Feuchte und Fließverhalten des Produkts verändern ebenfalls das Füllergebnis. Für eine richtige Diagnose muss daher die gesamte Linie gemeinsam betrachtet werden. Metkan MakineGenau hier kommt der prozessorientierte Ansatz von [Name des Unternehmens] ins Spiel. Denn eine gut funktionierende Absackanlage arbeitet nach demselben Prinzip, von der Zuführung bis zur Palettierung.
Inhalt
- Warum ist die Gewichtsabweichung in der Absacklinie wichtig?
- Was genau bedeutet Gewichtsabweichung?
- Warum kommt es zu Abweichungen, wenn der Zufuhrfluss unregelmäßig verläuft?
- Wie beeinflussen Förderbandgeschwindigkeit und Produktfluss das Wiegen?
- Warum beeinflussen Form und Position des Sacks das Ergebnis?
- Wie verstärken Vibrationen und mechanische Probleme die Abweichung?
- Warum entstehen Gewichtsunterschiede durch die Kompression vor dem Palettieren?
- Warum sollten Produktdichte und Fließeigenschaften berücksichtigt werden?
- Warum sind Bedienereinstellungen und Automatisierungsgrad wichtig?
- Wie sollte die Schiene konstruiert sein, um die Gewichtsverformung zu reduzieren?
- Häufig gestellte Fragen
Warum ist die Gewichtsabweichung in der Absacklinie wichtig?
Gewichtsunterschiede mögen auf den ersten Blick wie ein geringfügiger Produktionsfehler erscheinen. Mit steigendem Produktionsvolumen nehmen diese Unterschiede jedoch zu. Geringfügige Gewichtsunterschiede zwischen den einzelnen Säcken treiben die Gesamtkosten in die Höhe. Sie beeinträchtigen auch die Qualitätswahrnehmung der Kunden, da diese erwarten, stets das gleiche Produkt in gleichbleibender Qualität zu erhalten. Bei signifikanten Unterschieden zwischen den Säcken wird diese Erwartung geschwächt. Daher… Gewichtsabweichung Es handelt sich nicht nur um einen Abfüllfehler. Es ist auch ein Problem des Qualitätsmanagements und des Markenvertrauens.
Die Auswirkungen des Problems erstrecken sich auch auf die Palettierung. Säcke mit unterschiedlichen Füllmaterialien nehmen unterschiedliche Formen an. Zwei steifere Säcke lassen sich nicht gleich stapeln. Dadurch kann die Balance auf der Palette gestört werden. Zudem erhöht sich die Gefahr des Verrutschens während des Transports. Das Stapeln im Lager wird schwieriger. Infolgedessen sinkt die logistische Effizienz. Daher… Gewichtsabweichung in der AbsacklinieEs ist wichtig, diese Probleme frühzeitig zu erkennen und zu interpretieren. Ein frühzeitiges Eingreifen erhält die Qualität und stärkt die Sicherheit am Ende der Produktionslinie.
Was genau bedeutet Gewichtsabweichung?
Gewichtsabweichung Die Gewichtsabweichung bezeichnet die Differenz zwischen dem Sollgewicht des Sacks und der tatsächlichen Füllmenge. Bei einem Sollwert von 25 Kilogramm muss der Sack diesen Wert möglichst genau erreichen; manche Säcke können jedoch leichter, andere schwerer sein. Kleine einmalige Abweichungen sind nicht immer kritisch. Wiederholt sich dieselbe Abweichung regelmäßig, liegt ein systematisches Problem in der Linie vor. Deshalb muss zunächst die Art der Abweichung richtig bewertet werden.
Zwei Hauptszenarien sind hierbei hervorzuheben. Im ersten Fall tritt die Abweichung zufällig auf. In diesem Fall sind mechanische Vibrationen, die Position des Sacks oder der Produktfluss wahrscheinlichere Ursachen. Im zweiten Fall wiederholt sich die Abweichung in dieselbe Richtung. Bei kontinuierlicher Unterfüllung sollten die Justierung, die Zuführung oder die Schließzeit überprüft werden. Bei kontinuierlicher Überfüllung sollte die Toleranzlogik neu bewertet werden. Kurz gesagt… Gewichtsabweichung Es handelt sich nicht nur um einen Ergebnisdatenpunkt. Es ist auch ein entscheidender Indikator, der anzeigt, in welchem Abschnitt der Linie ein Ungleichgewicht besteht.
Warum kommt es zu Abweichungen, wenn der Zufuhrfluss unregelmäßig verläuft?
Damit das Abfüllsystem einwandfrei funktioniert, muss das Produkt gleichmäßig zum Abfüllpunkt fließen. Fließt das Produkt mal stark und mal schwach, kann das System diese Gleichmäßigkeit nicht gewährleisten. In diesem Fall werden einige Säcke unterfüllt, andere hingegen überfüllt. Dies macht sich besonders bei Pulver- und Granulatprodukten bemerkbar, da deren Fließeigenschaften die Abfüllgenauigkeit direkt bestimmen. Wird der Zufuhrrhythmus gestört, kann sich das Ergebnis verändern, unabhängig von der Präzision der Wiegeeinheit.
Diese Unregelmäßigkeit beginnt häufig schon vor der Linie. Der Bunkerauslauf liefert möglicherweise keinen konstanten Materialstrom, der Schneckenförderer hält den Volumenstrom nicht gleichmäßig oder das Becherwerk beschickt schwankend. Feuchtes Material kann verklumpen, feines Material im Bunker verdichten. Das Abfüllsystem arbeitet dann mit wechselnder Last und das Sackgewicht bleibt nicht konstant. Deshalb Gewichtsabweichung in der Absacklinie Wenn dies beobachtet wird, sollte als erstes das Zuführsystem überprüft werden. Denn das Problem tritt häufig schon vor dem Abfüllpunkt auf.
Wie beeinflussen Förderbandgeschwindigkeit und Produktfluss das Wiegen?
Das Förderband transportiert nicht nur Säcke, sondern bestimmt auch den Rhythmus des Wiegevorgangs. Ist die Geschwindigkeit zu hoch, bewegen sich die Säcke am Wiegepunkt nicht gleichmäßig. Ist sie zu niedrig, kommt es zu einem Stau. In beiden Fällen leidet die Wiegestabilität, da das System die Säcke unter möglichst gleichen Bedingungen erfassen möchte. Verändert sich der Eintrittspunkt der Säcke in die Wiegezone ständig, ändert sich auch das Messergebnis. Daher beeinflusst die Anpassung des Förderbandes die Abfüllqualität unmittelbar.
Darüber hinaus ist der Abstand zwischen den Säcken von Bedeutung. Ein zu geringer Materialfluss erschwert die Steuerung und Regelung. Ein zu großer Materialfluss reduziert die Kapazität und führt zu Synchronisationsproblemen beim Palettieren. Daher sollte die Fördergeschwindigkeit nicht allein von der Transportkapazität abhängen. Das Verhalten der Säcke, die Messzeit und der Rhythmus am Linienende müssen gemeinsam bewertet werden. Metkan MakineHier erweist sich der Ansatz von [Name des Unternehmens], der die Linienintegrität betont, als wertvoll. Denn die richtige Förderbandkonstruktion unterstützt sowohl die Wiegegenauigkeit als auch die Palettierungseffizienz.
Warum beeinflussen Form und Position des Sacks das Ergebnis?
Das Wägesystem benötigt den Sack in einer definierten Mittelposition. Verschiebt er sich seitlich oder läuft schräg, kann sich der Schwerpunkt verlagern und die Messung instabil werden. Dieser Effekt tritt besonders bei weichen Säcken auf. Hat der Sack nach dem Befüllen noch keine stabile Form, kann jeder Sack eine andere Lage einnehmen; schon kleine Abweichungen wirken sich direkt auf das Messergebnis aus. Das Sackverhalten ist daher kein rein optisches Detail.
Die Form der Säcke beeinflusst auch die Palettierungsqualität. Verformte Säcke weichen auf dem Förderband stärker ab. Eine ungenaue Korrekturlinie verschärft dieses Problem. Dadurch wird sowohl die Wiegeseite überlastet als auch die Stapelreihenfolge gestört. Daher sollten Sacktransport, Sackkorrektur und Wiegepunkte nach derselben Prozesslogik geplant werden. Gleichmäßig transportierte Säcke werden genauer gewogen und gleichmäßiger palettiert. Die Sackposition spielt somit eine entscheidende Rolle für die Messgenauigkeit und die Endproduktqualität.
Wie verstärken Vibrationen und mechanische Probleme die Abweichung?
Präzises Wiegen erfordert eine solide mechanische Grundlage. Vibrationen im Bereich der Wägestelle führen zu instabilen Messwerten. Diese Vibrationen können von der Abfüllanlage ausgehen. Manchmal verstärkt auch der Förderbandrahmen das Problem. Nahegelegene Motoren und lose Verbindungen tragen ebenfalls zu diesem Effekt bei. Insbesondere eine mangelhafte Konstruktion, fehlerhafte Montage oder ungleichmäßige Lastverteilung beeinträchtigen die Wiegegenauigkeit. In solchen Fällen ist es schwierig, stabile Ergebnisse zu erzielen, selbst bei einem noch so guten digitalen System.
Mechanische Probleme beschränken sich nicht auf Vibrationen. Eine gekrümmte Förderbandoberfläche beeinträchtigt die Bewegung des Sacks. Abgenutzte Rollen verändern den Materialfluss. Eine fehlerhafte Bandausrichtung zieht den Sack seitlich. Defekte Führungsteile verschieben die Sackmitte. Daher bietet das Wägesystem allein keine Lösung, wenn die mechanische Infrastruktur nicht einwandfrei funktioniert. Metkan MakineDeshalb ist die Balance zwischen Transport- und Produktionslinien bei Metkan Makine so wichtig. Eine robuste mechanische Konstruktion bildet die Grundlage für präzise Messungen und gewährleistet zudem langfristige Stabilität.
Warum entstehen Gewichtsunterschiede durch die Kompression vor dem Palettieren?
Wenn sich die Säcke am Ende der Linie stapeln, gerät der Abfüllvorgang ins Stocken. Die Säcke bleiben mitunter stehen, verhaken sich oder bewegen sich unregelmäßig. Diese Schwankungen wirken sich indirekt auf die Abfüll- und Wiegeeinheit aus, da die Linie die gleiche Zykluszeit nicht mehr einhalten kann. Wird der Palettierbereich nicht schnell genug mit Material versorgt, gerät auch die Abfüllstation unter Druck. Dadurch kann das System nicht mehr jeden Sack unter gleichen Bedingungen verarbeiten. Dies ist eine der indirekten Ursachen für Gewichtsunterschiede.
Das Problem wird besonders deutlich, wenn die Roboterpalettierung oder die Endlagenführung nicht korrekt synchronisiert sind. Säcke stauen sich vor der Palettierung. Es entsteht Rückdruck. Der Förderbandrhythmus ändert sich. Dadurch wird auch die Wiegestabilität beeinträchtigt. Daher… Gewichtsabweichung in der AbsacklinieBei der Prozessanalyse genügt es nicht, nur die Vorabfüllphase zu betrachten. Der Materialfluss am Ende der Linie muss ebenso sorgfältig analysiert werden. Eine reibungslose Palettierung trägt indirekt zu einer präzisen Wiegung bei.
Warum sollten Produktdichte und Fließeigenschaften berücksichtigt werden?
Nicht alle Produkte fließen gleich. Manche fließen problemlos, andere verklumpen, manche verlieren durch Feuchtigkeit ihre Fließfähigkeit und manche weisen aufgrund von Änderungen der Korngröße unterschiedliche Abfülleigenschaften auf. Das Abfüllsystem wird von diesen Unterschieden direkt beeinflusst. Ändern sich die Produkteigenschaften, führt dieselbe Einstellung nicht zum gleichen Ergebnis. Daher… GewichtsabweichungEs ist nicht richtig, dies ausschließlich als Maschinenproblem zu betrachten. Das Produktverhalten muss ebenfalls analysiert werden.
Dieses Problem wird besonders kritisch bei feinen Pulvern und Granulaten. Die Produktdichte kann leicht variieren. Lagerbedingungen können die Fließfähigkeit beeinflussen. Haltezeiten können zu Verklumpungen führen. In solchen Fällen reagiert das Abfüllsystem unterschiedlich. Daher müssen bei Abweichungen die Feuchtigkeit, die Dichte und die Fließeigenschaften des Produkts überprüft werden. Die richtige Lösung erfordert, das Maschinenverhalten und das Produktverhalten in derselben Tabelle abzulesen. Dies ermöglicht eine präzisere Einstellung der Abfüllanlage.
Warum sind Bedienereinstellungen und Automatisierungsgrad wichtig?
Eine fehlerhafte Kalibrierungslogik führt schnell zu einer erhöhten Abweichung. Stellt der Bediener den Toleranzwert nicht korrekt ein, kann das System ständig unter- oder überfüllen. Werden die Parameter bei einem Produktwechsel nicht aktualisiert, verursacht die alte Kalibrierung Probleme für das neue Produkt. Dieses Risiko ist in Anlagen mit hohem manuellem Eingriffsaufwand besonders hoch, da sich in jeder Schicht unterschiedliche Gewohnheiten entwickeln können. Dadurch verschlechtert sich die Standardproduktion, und die Abweichung tritt erneut auf. Daher ist die Einhaltung der Kalibrierungsdisziplin ein wesentlicher Bestandteil der Wiegegenauigkeit.
Bei geringem Automatisierungsgrad werden Probleme erst später erkannt. Der Bediener trifft jede Entscheidung sofort. Die Alarmhistorie ist begrenzt. Die Häufigkeit von Abweichungen wird nicht genau erfasst. Softwaregestützte Systeme hingegen machen Probleme frühzeitig sichtbar und verwalten Einstellungen kontrollierter. Metkan MakineDieser Punkt gewinnt angesichts des Ansatzes von Metkan Makine, der der Prozessintegrität höchste Priorität einräumt, noch mehr an Bedeutung. Denn eine effiziente Absacklinie erfordert nicht nur leistungsstarke Anlagen, sondern auch die richtige Managementlogik.
Wie sollte die Schiene konstruiert sein, um die Gewichtsverformung zu reduzieren?
Für optimale Ergebnisse müssen alle Glieder der Produktionslinie aufeinander abgestimmt sein. Zunächst muss das Zuführsystem einen konstanten Materialfluss gewährleisten. Anschließend muss die Abfüllanlage entsprechend den Produkteigenschaften arbeiten. Das Förderband muss die Säcke mit der richtigen Geschwindigkeit und im richtigen Abstand transportieren. Die Wiegestelle muss vor Vibrationen geschützt sein. Der Sackrichtmechanismus muss optimal konstruiert sein. Die Palettierseite muss den Materialfluss ohne Gegendruck aufrechterhalten. Das schwächste Glied in der Kette reproduziert die Abweichung.
Darüber hinaus sollte der Wartungs- und Kontrollplan regelmäßig aktualisiert werden. Walzen, Bandausrichtung, Sensoren, Führungsteile und Wiegepunkte sind periodisch zu überprüfen. Die Bedienereinstellungen sind zu standardisieren. Neue Parameter sind bei Produktwechseln zu erfassen. In Anlagen mit Softwareunterstützung ist die Alarmüberwachung aktiv einzusetzen. Dieser Ansatz gewährleistet die Stabilität der Absackanlage. Zusammenfassend… Gewichtsabweichung Die Anzahl der Sendungen sinkt, die Palettierung verbessert sich und die Versandqualität steigt.
Häufig gestellte Fragen
Wie groß ist die Gewichtsabweichung in der Absackanlage?
Gewichtsabweichung in der Absackanlage.Dies bezeichnet die Differenz zwischen dem Sollgewicht des Sacks und der tatsächlichen Füllmenge. Diese Differenz entsteht, wenn einige Säcke unter- und andere überfüllt sind. Tritt dieses Problem regelmäßig auf, sinkt der Qualitätsstandard und der Lieferplan gerät ins Stocken.
Stammt die Gewichtsabweichung ausschließlich von der Abfüllmaschine?
Nein. Auch Materialfluss, Förderbandgeschwindigkeit, Sackposition, Vibrationen, Produktstruktur und die Kompression vor der Palettierung können Abweichungen verursachen. Daher muss die gesamte Produktionslinie als Ganzes betrachtet werden. Eine präzise Diagnose ist nur möglich, wenn der gesamte Prozess untersucht wird.
Hat das Fördersystem Einfluss auf das Wiegeergebnis?
Ja, das hat einen direkten Einfluss. Bei ungleichmäßiger Förderbandgeschwindigkeit bewegen sich die Säcke am Wiegepunkt nicht gleichmäßig. Auch ungleichmäßige Abstände zwischen den Säcken führen zu ungenauen Messungen. Die richtige Geschwindigkeit und der optimale Materialfluss gewährleisten eine präzise Wiegegenauigkeit.
Warum ist die Sackposition wichtig?
Ein bootsförmiger, geneigter oder schräg stehender Sack verändert den Schwerpunkt. Zudem wird das Palettiersystem geschwächt, wenn die Sackform verformt ist. Daher ist das Verhalten des Sacks nicht nur für die Wiegegenauigkeit, sondern auch für die Einrichtung am Ende der Produktionslinie von Bedeutung.
Führt Vibration zu einer verstärkten Gewichtsverformung?
Ja. Vibrationen führen zu instabilen Messwerten in Präzisionswaagen. Eine schwache Gehäusekonstruktion, lose Verbindungen und unregelmäßiges Motorverhalten können dieses Problem verschärfen. Eine robuste mechanische Konstruktion ist daher unerlässlich für genaues Wiegen.
Beeinflusst der Palettierprozess die Gewichtsabweichung?
Ja. Störungen am Ende der Linie beeinträchtigen den Produktionsfluss. Dieser Druck verändert die Anordnung des Förderbandes und wirkt sich indirekt auf die Wiegestabilität aus. Daher ist die Palettierstation nicht nur das letzte Glied in der Absackanlage, sondern auch Teil des Gesamtgleichgewichts.
Beeinflusst die Produktzusammensetzung das Abfüllergebnis?
Ja. Dichte, Feuchtigkeit, Klumpenbildung und Fließeigenschaften beeinflussen die Abfüllung direkt. Dieselbe Maschine kann mit unterschiedlichen Produkten unterschiedliche Ergebnisse liefern. Daher ist es schwierig, ohne Analyse des Produktverhaltens die richtige Lösung zu finden.
Was sollte zuerst überprüft werden, um die Gewichtsabweichung zu reduzieren?
Zunächst sollten der Materialfluss, die Abfülleinstellungen, die Förderbandgeschwindigkeit und der Wiegepunkt überprüft werden. Anschließend sind die Sackposition, mechanische Vibrationen und der Materialfluss am Ende der Produktionslinie zu bewerten. Eine präzise Diagnose bildet die Grundlage für die richtige Lösung.
Metkan Makine mit Gewichtsabweichung in der Absacklinie Durch die Analyse der kritischen Punkte, die die Probleme verursachen, können Sie einen stabileren, effizienteren und sichereren Produktionsablauf schaffen. Förderband, Wiegen Und Palettierung den Prozess gemeinsam bewerten Kontaktieren Sie uns.


