PLC-Programmierung und Ablaufplanung
Steuerungslogik, die die Abfolge der Arbeitsgänge zwischen den Anlagen und den Prozessbedingungen aufeinander abstimmt.
 MASCHINEN- UND
Von Feldgeräten bis hin zu Bedienerdisplays: klare, nachvollziehbare und prozessorientierte Steuerungslösungen.
Entdecken Sie unseren Ansatz.Gute Automatisierung bedeutet nicht nur, eine Maschine zu betreiben, sondern die Produktion stabil zu halten und Fehler sichtbar zu machen. Metkan reduziert Stillstände mit übersichtlichen HMI-Bedienoberflächen und passend ausgelegten Betriebsszenarien, damit Bediener vor Ort schnell entscheiden können. Ziel sind weniger Eingriffe, schnellere Diagnosen und ein sicherer Betrieb.
Untersuchen Sie die Eingabe, die Funktion und die Auswirkungen jedes Schrittes auf den nächsten Schritt.
Wir überprüfen die bestehende Ausrüstung, Signaltechnik und Hardware-Infrastruktur. Den Umfang von Neuinstallationen oder Modernisierungen legen wir anhand der Bedürfnisse vor Ort fest.
Wir definieren Betriebsabläufe, Rezepturwechsel und Stillstandssituationen. Die möglichen Situationen für das Bedienpersonal betrachten wir im Zusammenhang mit dem Prozess.
Wir bewerten Maschinensteuerung, Antriebseinstellungen und Rezepturverwaltung gemeinsam. Die Einstellungen werden entsprechend den Betriebsbedingungen im Feld vorgenommen.
Wir arbeiten an Statusanzeigen, eindeutigen Alarmen und übersichtlichen Displays. Unser Ziel ist es, die Ursache des Stillstands, seine Dauer und die Aktionen des Bedieners nachverfolgen zu können.
Brech- und Siebanlagen, Trockenmischanlagen sowie Verpackungs- und Palettieranlagen.
Brech- und Siebanlagen, Trockenmischanlagen, Verpackungs- und Palettieranlagen; Neuinstallationen von Automatisierungssystemen, Überarbeitung bestehender Systeme, Projekte zur Reduzierung von Ausfallzeiten und zur Leistungssteigerung.
Steuerungslogik, die die Abfolge der Arbeitsgänge zwischen den Anlagen und den Prozessbedingungen aufeinander abstimmt.
Klare Statusanzeigen, einfache Navigation und intuitive Bedienung.
Umgang mit Produktübergängen, Produktionseinstellungen und Ausfallzeitinformationen.
Prüfung der Hardware- und E/A-Kapazität, der Feldeinstellungen und der Stabilisierung.
Steuerungshardware, E/A-Liste, Antriebe und vorhandene Bedienoberflächen.
Betriebsszenarien, Rezepturen und benötigte Informationen für das Bedienpersonal.
Ausfallzeiten, Alarmintensität, Produktübergänge und Überwachungsanforderungen.
Anlagenautomatisierung koordiniert Wiegen, Dosieren, Rezepturen und Verriegelungen zusätzlich zu den Motorabläufen. Brech- und Siebsteuerung, Chargensteuerung für Trockenmörtel sowie Palettierlinien werden am Prozess ausgerichtet. Modernisierungen beginnen mit der Prüfung der Feldsignale und Betriebsabläufe.
PASSENDE BEITRÄGE
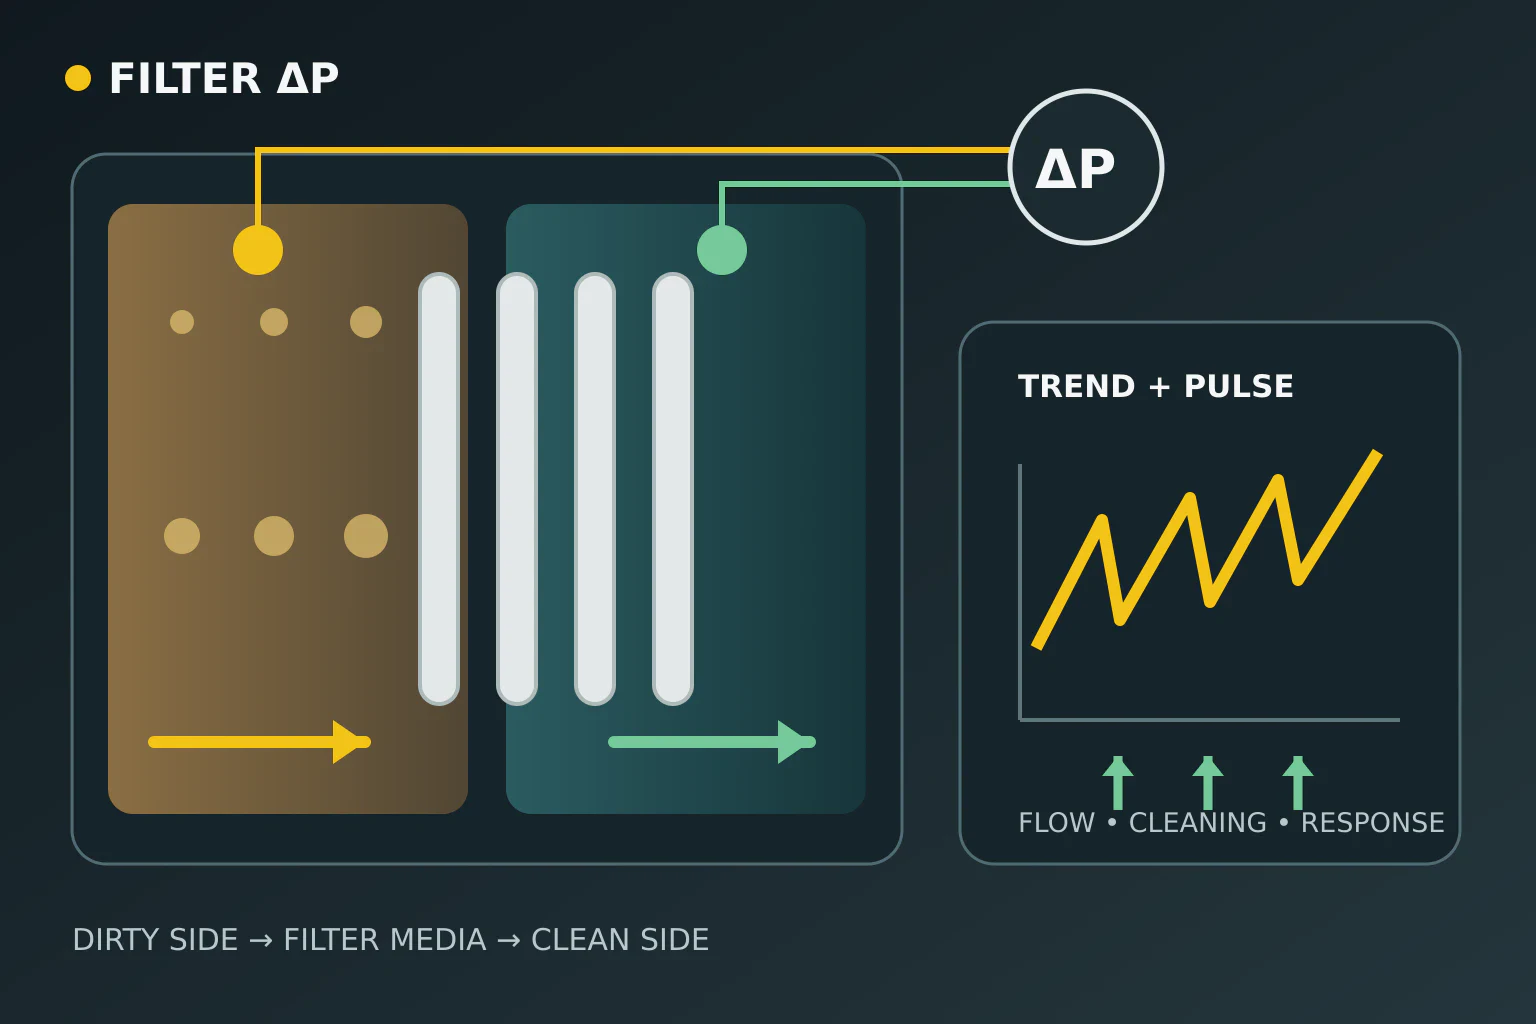
Der Differenzdruck eines Jet-Pulse-Filters ist die Druckdifferenz zwischen Roh- und Reingasseite. Er macht den Widerstand über der Filterfläche sichtbar, beweist allein jedoch nicht den Zustand der Filterschläuche. Derselbe Wert hat bei unterschiedlichen Luftvolumenströmen eine andere Bedeutung. Deshalb wird der Trend zusammen mit Volumenstrom oder Ventilatorlast, Abreinigungsimpulsen, Eintrittstemperatur und Produktzustand bewertet.
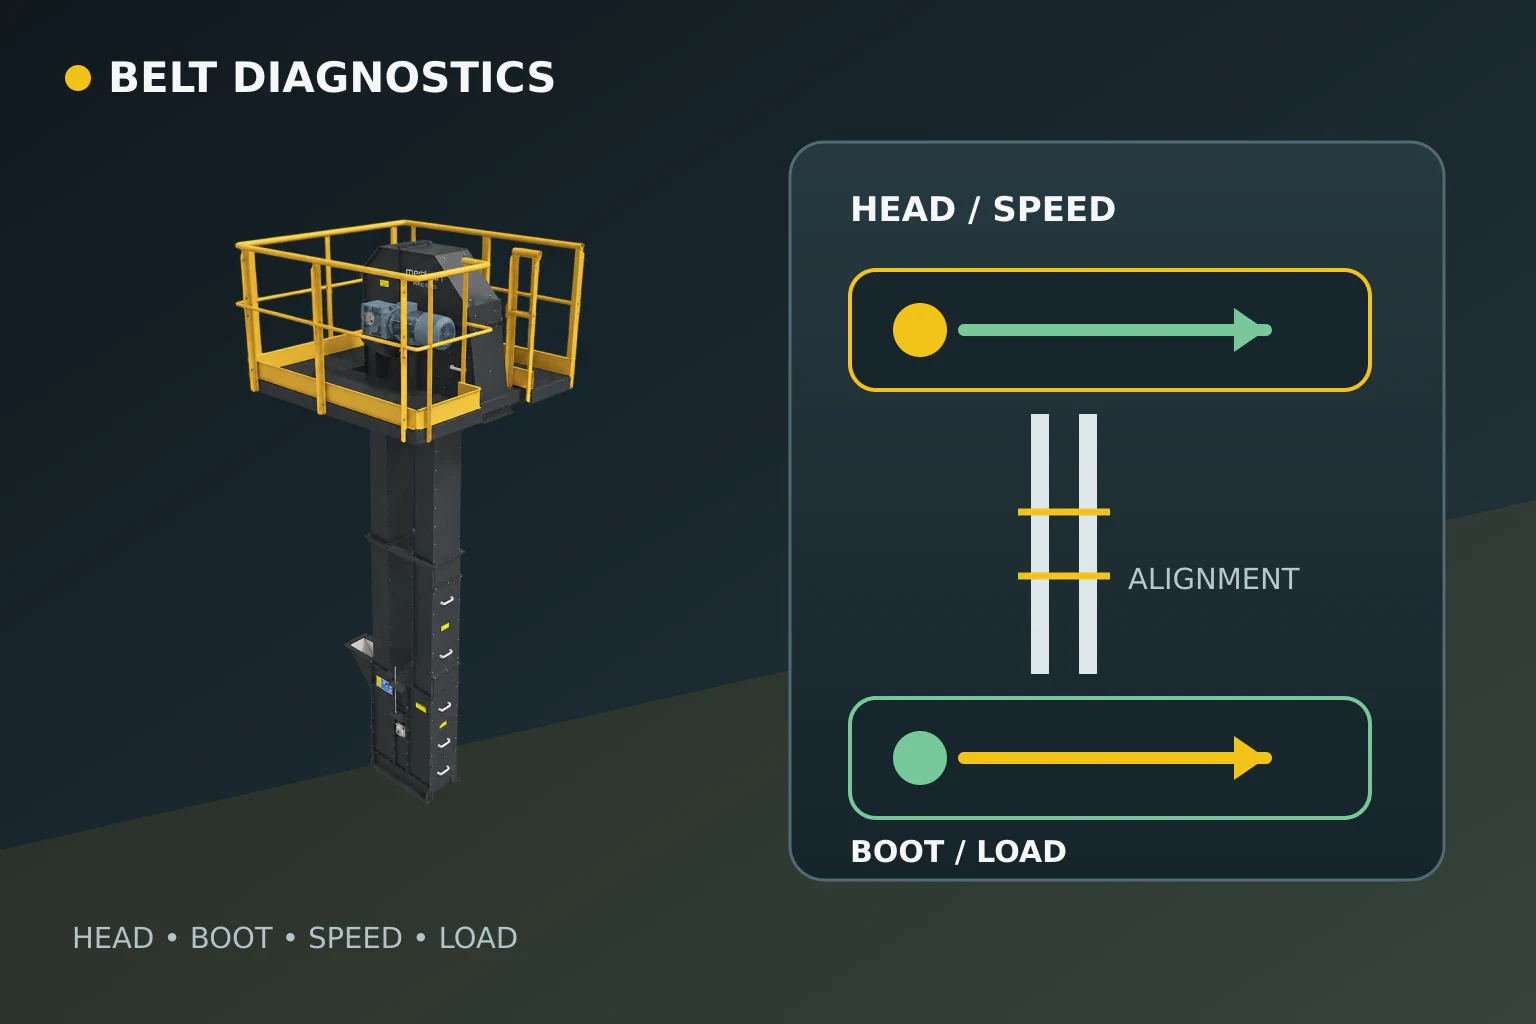
Fachbeitrag lesenGurtschieflauf und Drehzahlverlust können an einem Becherwerk gleichzeitig auftreten, sind jedoch nicht derselbe Fehler. Beim Schieflauf nähert sich eine Gurtkante der Trommel oder dem Gehäuse; ein Drehzahlverlust kann auf Schlupf zwischen Antrieb und Gurt, Überlastung oder ein Übertragungsproblem hinweisen. Für die Diagnose werden Positionssignale an Kopf und Fuß, Gurtgeschwindigkeit, Motorlast und der Betriebszustand beim Ereignis gemeinsam betrachtet.
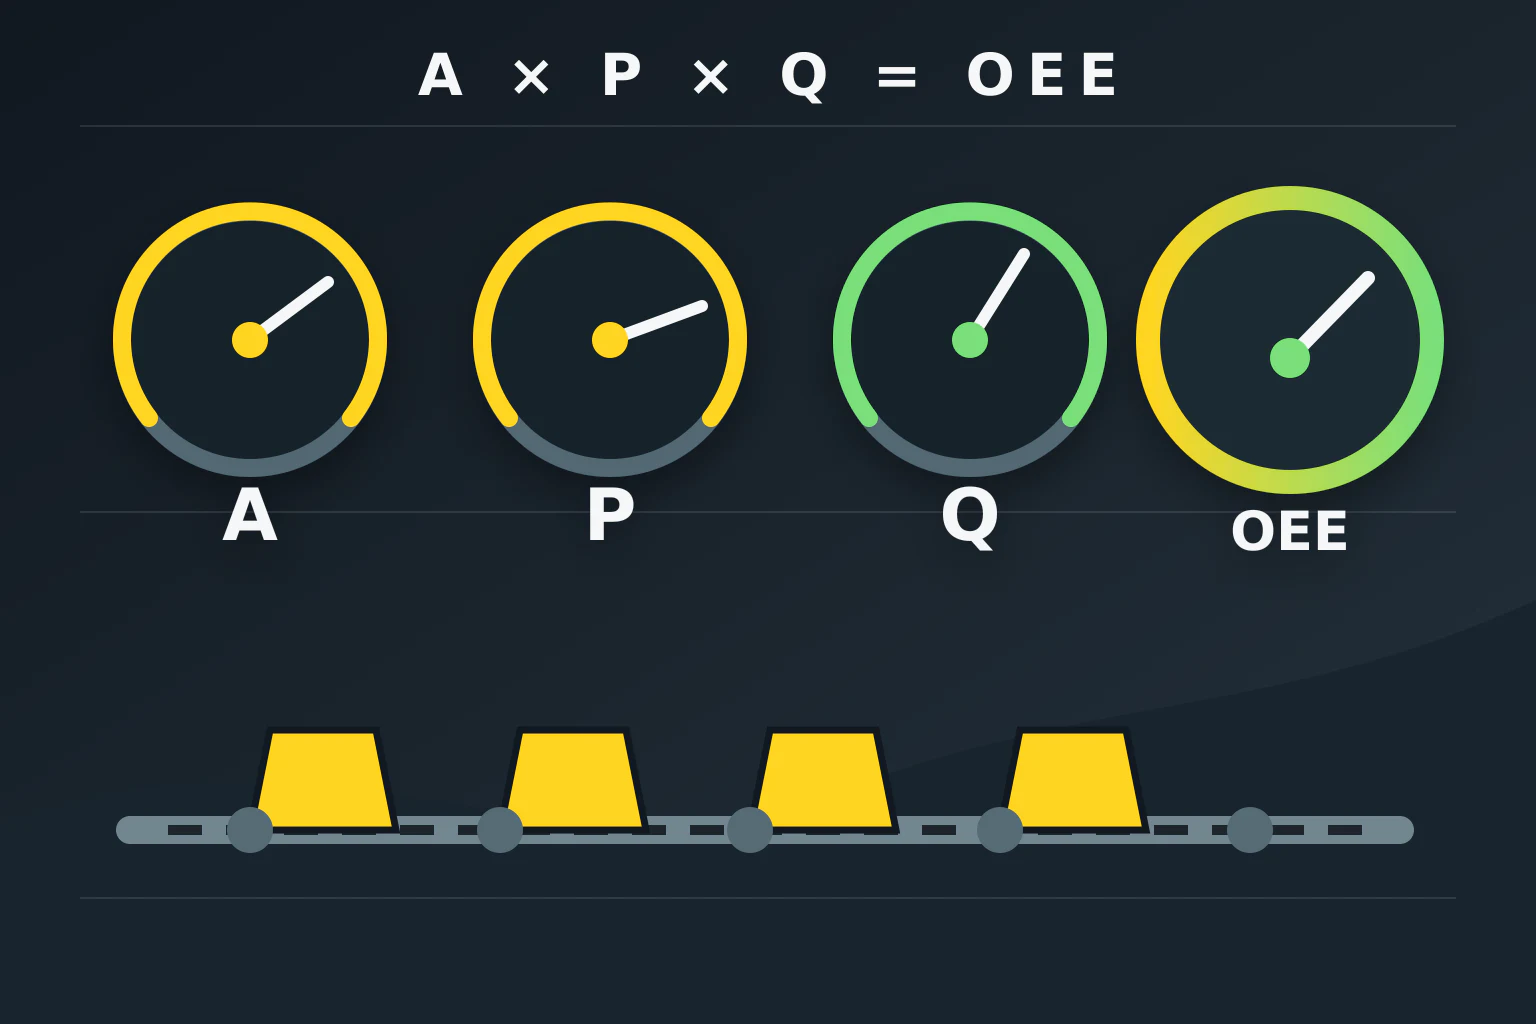
Fachbeitrag lesenEine Verpackungslinie kann während der Schicht scheinbar durchlaufen, doch Warten, Kleinstillstände, reduzierte Geschwindigkeit und Ausschuss sind unterschiedliche Verluste. Die OEE zeigt, welcher Anteil der geplanten Produktionszeit bei Sollleistung zu Gutproduktion wird. Dieser Leitfaden erklärt Systemgrenze, drei Faktoren und Auswertung mit Automatisierungsdaten.
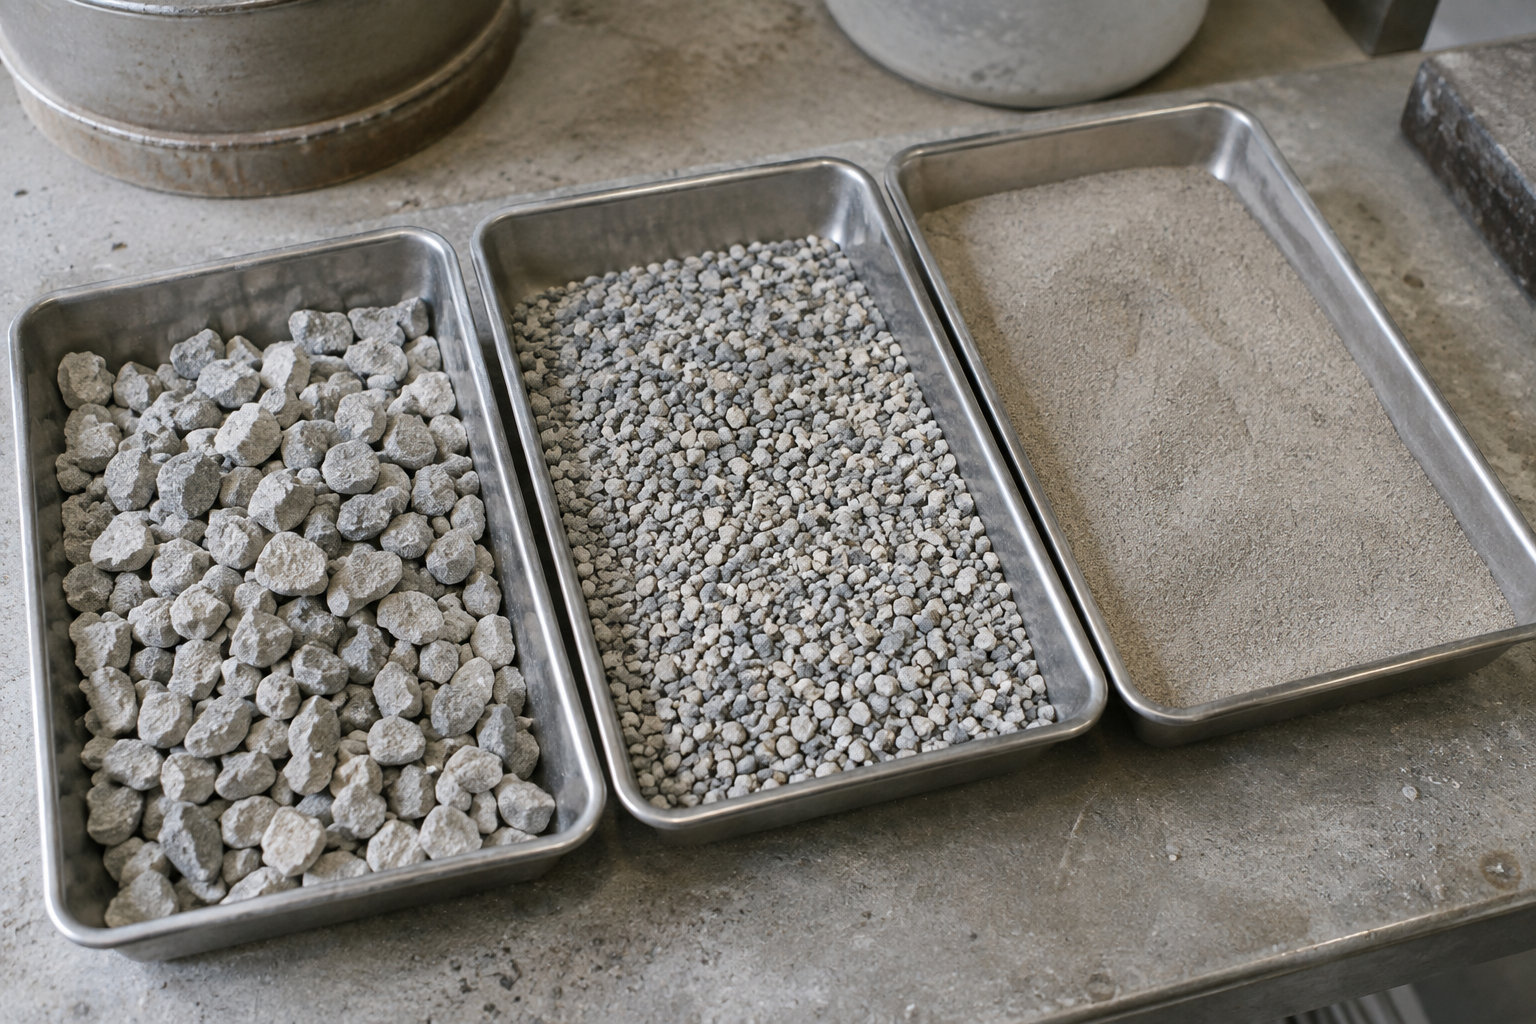
Fachbeitrag lesenDie Breite eines Gurtförderers allein sagt noch nicht, wie viele Tonnen pro Stunde er fördert. Bei Schüttgütern wie Kalkstein oder Zuschlagstoff lautet die eigentliche Frage: Welcher Massenstrom ergibt sich aus dem sicher nutzbaren Beladungsquerschnitt, der gewählten Geschwindigkeit und der Schüttdichte? Dieser Leitfaden erläutert Rechnung, Beispielannahme und Betriebskontrolle.
Fachbeitrag lesenDie Leistung einer Roboterpalettierung allein aus der Kataloggeschwindigkeit des Roboterarms abzuleiten, führt in die Irre. Paketstrom der Abfülllinie, Anzahl der gleichzeitig gegriffenen Säcke, Aufnahme- und Ablageweg, Lagenbild und Palettenwechsel müssen gemeinsam betrachtet werden. Ausgangspunkt ist die Zeit, die die Linie dem Roboter lässt, und deren Vergleich mit dem realen Zellentakt. Dieser Leitfaden überführt Säcke pro Minute in eine zulässige Taktzeit und prüft die mittlere Leistung an einem einfachen Beispiel.
Fachbeitrag lesenIn einer Trockenmörtelanlage kann die tatsächliche Komponentenmenge im Mischer von der Anzeige abweichen, obwohl das Rezept korrekt erscheint. Der Wägebunker kann den Sollwert erreicht haben, während mechanische Verspannung, Schwingungen, anhaftendes Material oder nachlaufendes Produkt aus dem Dosierer das Ergebnis verändern. Eine belastbare Prüfung betrachtet Sollwert, Nettogewicht, Entleerung und Chargenwiederholung gemeinsam und nicht nur die Kilogrammanzeige. So lassen sich mechanische und prozessbedingte Ursachen getrennt prüfen, bevor das Problem der Kalibrierung zugeschrieben wird.
Fachbeitrag lesenSoftware und Automatisierung sind nicht bloß Hilfssysteme für Brech- und Siebanlagen. Sie bilden einen Schlüsselfaktor für die Steuerung des Produktionsablaufs, die Koordination der einzelnen Anlagenkomponenten und die Optimierung der Bedienerführung. Selbst wenn Brecher, Sieb und Förderband einzeln leistungsstark sind, erreicht die Anlage ihre Zielkapazität nicht, wenn diese Maschinen nicht in der richtigen Reihenfolge im selben Materialfluss arbeiten. Bei unregelmäßigem Aufgabegut gerät der Brecher an seine Grenzen. Liefert der Brecher ungleichmäßiges Produkt, sinkt die Siebleistung. Transportiert das Förderband das Material nicht mit der richtigen Geschwindigkeit, kommt es zu Materialstau. Daher schaffen Software und Automatisierung eine gemeinsame Sprache für die gesamte Anlage und ermöglichen so einen besser steuerbaren Produktionsablauf.
Fachbeitrag lesenGewichtsabweichungen in der Absackanlage gehören zu den kritischsten Problemen, die die Produktionsqualität direkt beeinträchtigen. Denn jeder Sack muss denselben Produktstandard erfüllen. Variiert die Füllmenge von Sack zu Sack, gerät das Qualitätsgleichgewicht aus dem Gleichgewicht. Zudem wird das Liefersystem geschwächt. Unterfüllte Säcke untergraben das Kundenvertrauen, während überfüllte Säcke zu Produktverlusten führen. Kleine Abweichungen summieren sich am Ende des Tages zu großen Summen. Daher sollte die Gewichtskontrolle in der Absackanlage nicht allein der Waage zugeschrieben werden. Das Zuführsystem, der Förderfluss, das Verhalten der Säcke und der Palettierungsrhythmus tragen alle zum Ergebnis bei. Aus Sicht von Metkan Makine wird die Anlageneffizienz nicht durch die Leistung einzelner Anlagenteile bestimmt, sondern durch das Zusammenspiel des gesamten Systems.
Fachbeitrag lesenIn der Bauchemie, Zement-, Bergbau- und Trockenmischgutproduktion sind Roboterpalettiersysteme ein entscheidender Bestandteil der Produktionskontinuität. Moderne Anlagen streben die ordnungsgemäße Palettierung und Versandbereitschaft der Produkte bei hoher Auslastung an. Treten jedoch Fehler bei der Palettenanordnung auf, verschlechtert sich die Stapelqualität, die Produktionsgeschwindigkeit sinkt und es entstehen zusätzliche Kosten in der Logistik. Daher sollten Anordnungsprobleme in Roboterpalettiersystemen nicht nur als optische Mängel betrachtet werden. Eine stabile Stapelstruktur ist entscheidend für einen sicheren Transport und eine effiziente Lagerverwaltung. Durch die korrekte Analyse der Problemursache können Unternehmen sowohl die Produktionseffizienz steigern als auch die Transportsicherheit erhöhen.
Fachbeitrag lesen