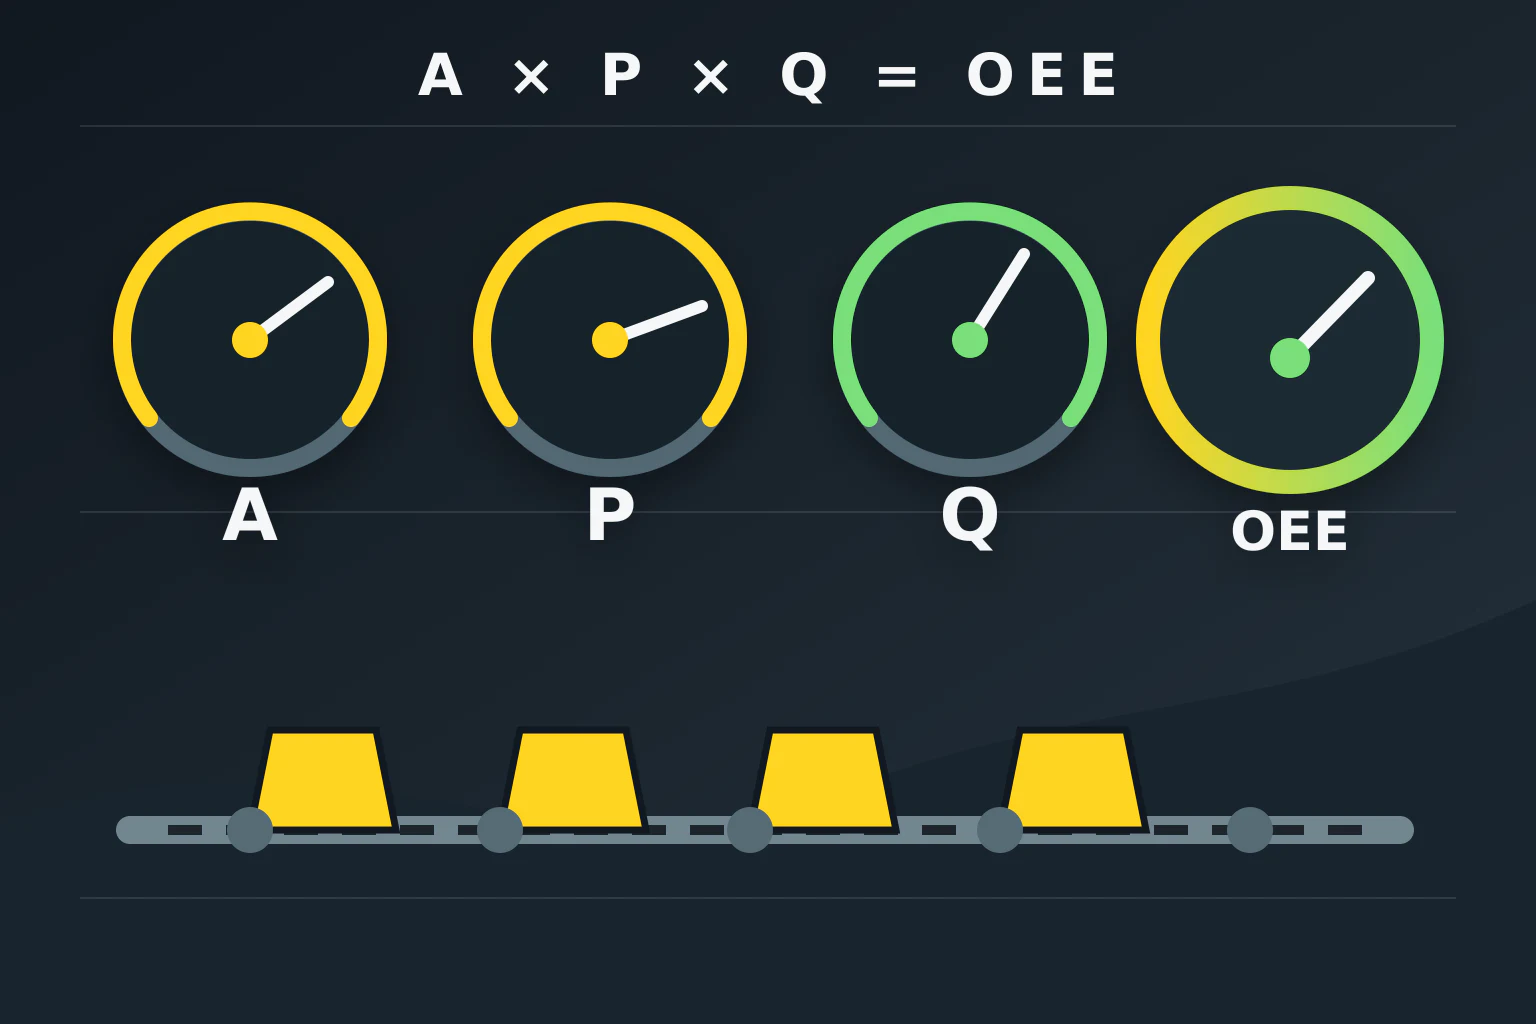
Eine Verpackungslinie kann während der Schicht scheinbar durchlaufen, doch Warten, Kleinstillstände, reduzierte Geschwindigkeit und Ausschuss sind unterschiedliche Verluste. Die OEE zeigt, welcher Anteil der geplanten Produktionszeit bei Sollleistung zu Gutproduktion wird. Dieser Leitfaden erklärt Systemgrenze, drei Faktoren und Auswertung mit Automatisierungsdaten.
Zuerst Messgrenze und Zeit festlegen
OEE lässt sich für Maschine, Zelle oder Gesamtlinie berechnen; Zähler und Nenner müssen jedoch dieselbe Grenze nutzen. Besteht die Verpackungslinie aus Abfüllung, Auslaufband, Kontrollwaage und Palettierung, gilt sie als nicht laufend, sobald ein notwendiges Element den Materialfluss stoppt. Nur den Robotertakt als Linien-OEE auszugeben, verdeckt die Verluststelle.
Die geplante Produktionszeit ist der für Produktion vorgesehene Zeitraum. Pausen oder andere planmäßig ausgeschlossene Tätigkeiten sind in der Datenregel des Werks eindeutig festzulegen. Die Laufzeit verbleibt nach Abzug der tatsächlichen Stillstände. Verwenden Schichten unterschiedliche Definitionen, verliert der OEE-Vergleich seine Aussage; Stillstandscodes sind deshalb vorab zu bestimmen.
OEE verbindet drei Faktoren
Die Verfügbarkeit A ist Laufzeit geteilt durch geplante Produktionszeit. Störungen der Abfüllung, Warten auf Säcke oder ein kompletter Stillstand beim Palettenwechsel mindern diesen Faktor. Welche Ereignisse geplant und welche Produktionsverluste sind, muss vorher feststehen. Wird Störzeit in einer Schicht ausgeschlossen und in einer anderen einbezogen, sind die Werte nicht vergleichbar.
Leistung beziehungsweise Effektivität P ist ideale Zykluszeit mal Gesamtmenge geteilt durch Laufzeit. Minderleistung und nicht als Stillstand erfasste Kleinstopps erscheinen hier. Die ideale Zykluszeit muss kein Katalogmaximum sein, sondern eine nachhaltige Referenz für dasselbe Produkt, denselben Sack und freigegebene Bedingungen. Ist sie unrealistisch kurz, kann P über 100 % liegen; dann ist die Datenregel zu prüfen.
Die Qualitätsrate Q ist Gutmenge geteilt durch Gesamtmenge. Unter- oder überfüllte Säcke, fehlerhaft verschlossene Gebinde und nachzuarbeitende Einheiten werden nach der freigegebenen Qualitätsdefinition klassifiziert. Einen nachgearbeiteten Sack als direktes Gutteil zu zählen, verdeckt den Qualitätsverlust. Kriterium, Produktspezifikation und Prüfverfahren sind gemeinsam zu dokumentieren.
Beispielrechnung für eine Schicht
Angenommen werden 450 Minuten geplante Produktionszeit und 405 Minuten Laufzeit. Idealer Zyklus: 0,10 min/Sack; Gesamtmenge: 3645 Säcke; Gutmenge: 3572 Säcke. A = 405 / 450 = 90,0 %; P = 0,10 × 3645 / 405 = 90,0 %; Q = 3572 / 3645 ≈ 98,0 %. OEE = A × P × Q ≈ 79,4 %. Das Beispiel ist weder Messwert noch Ziel einer Metkan Linie.
| Faktor | Berechnung | Berechnungsergebnis |
|---|---|---|
| Verfügbarkeit A | 405 / 450 Schichtminuten | 90,0 Prozent |
| Leistung P | 0,10 min/Sack × 3645 Säcke / 405 min | 90,0 Prozent |
| Qualität Q | 3572 Gut-Säcke / 3645 Säcke gesamt | etwa 98,0 Prozent |
| OEE | A × P × Q | etwa 79,4 Prozent |
| Vollproduktive Zeit | 3572 Gut-Säcke × 0,10 min/Sack | 357,2 Minuten |
Das Ergebnis ist nicht als isolierte Punktzahl zu lesen. Verfügbarkeit und Leistung sind im Beispiel gleich, ihre Verlustzeiten aber verschieden. 10 % Verfügbarkeitsverlust entsprechen 45 Minuten Planzeit. Leistungsverlust steht für Langsamlauf und Kleinstopps während der Laufzeit; Qualitätsverlust sind 73 Säcke. Prioritäten ergeben sich erst aus Zeit-, Mengen- und Ursachendaten aller drei Verluste.
PLC- und HMI-Daten mit Ereignissen verknüpfen
Für automatische Erfassung werden mindestens Planstart und -ende, Linienbereitschaft, Laufsignal, Beginn und Ende des Stillstands, Rezeptur, Gesamt- und Gutmenge benötigt. Wählt der Bediener Stillstandsgründe, muss die Liste kurz und überschneidungsfrei sein. Ein Sensorsignal allein genügt nicht: Der Fördermotor kann laufen, obwohl wegen wartender Abfüllung kein Sack passiert.
Auch die Schwelle für Kleinstillstände muss konstant sein. Wird ein Fünf-Sekunden-Stopp einmal der Leistung und einmal der Verfügbarkeit zugeordnet, ist der Trend falsch. Palettenwechsel, Produktwechsel, Sackzufuhr, Gewichtsabweisung und Roboterwarten können eigene Codes erhalten; die Liste darf aber nicht unbedienbar werden. Gespeicherte Rohereignisse ermöglichen spätere Prüfung der Klassifizierung.
OEE als Angebots- und Verbesserungsgrundlage nutzen
OEE darf ohne Kontext nicht über Produkte, Sackgrößen oder Schichtregeln hinweg verglichen werden. Zuerst wird für gleiche Rezeptur und Verpackung ein stabiler Basiszeitraum gebildet, danach werden größte Verlustgruppe und häufigste Ereigniscodes untersucht. Niedrige Verfügbarkeit kann auf Wartung oder Materialzufuhr, niedrige Leistung auf Taktabstimmung und Kleinstopps, niedrige Qualität auf Abfüllung und Verpackungskontrolle hinweisen. Daraus folgt nicht automatisch ein Maschinentausch.
Für die Bewertung einer Verpackungs- und Palettierlinie mit Metkan werden Produkt- und Sackdaten, freigegebener Idealzyklus, Schichtplan, Stillstände sowie Gut- und Ausschussmengen benötigt. Diese Daten lassen sich mit PLC-Signalen, HMI-Ereigniscodes und mechanischer Liniengrenze untersuchen. Die Seiten zu Automatisierung, Roboterpalettierung und Kontakt helfen bei der Abgrenzung. Das Titelbild ist eine illustrative technische Grafik, kein Kundenstandort oder Messwert. Die Maschinen im Artikel sind Metkan Produktrenderings.
Quellen und Messgrenzen
Quellen am 27. Oktober 2026 geprüft. ISO 22400-2:2014 ist veröffentlicht, befindet sich jedoch in Überarbeitung; die verwendete Ausgabe ist eindeutig genannt. Offizieller Geltungsbereich und OEE-Beziehung werden zusammengefasst, ohne den Normtext zu vervielfältigen. Das Beispiel ist vollständig hypothetisch.