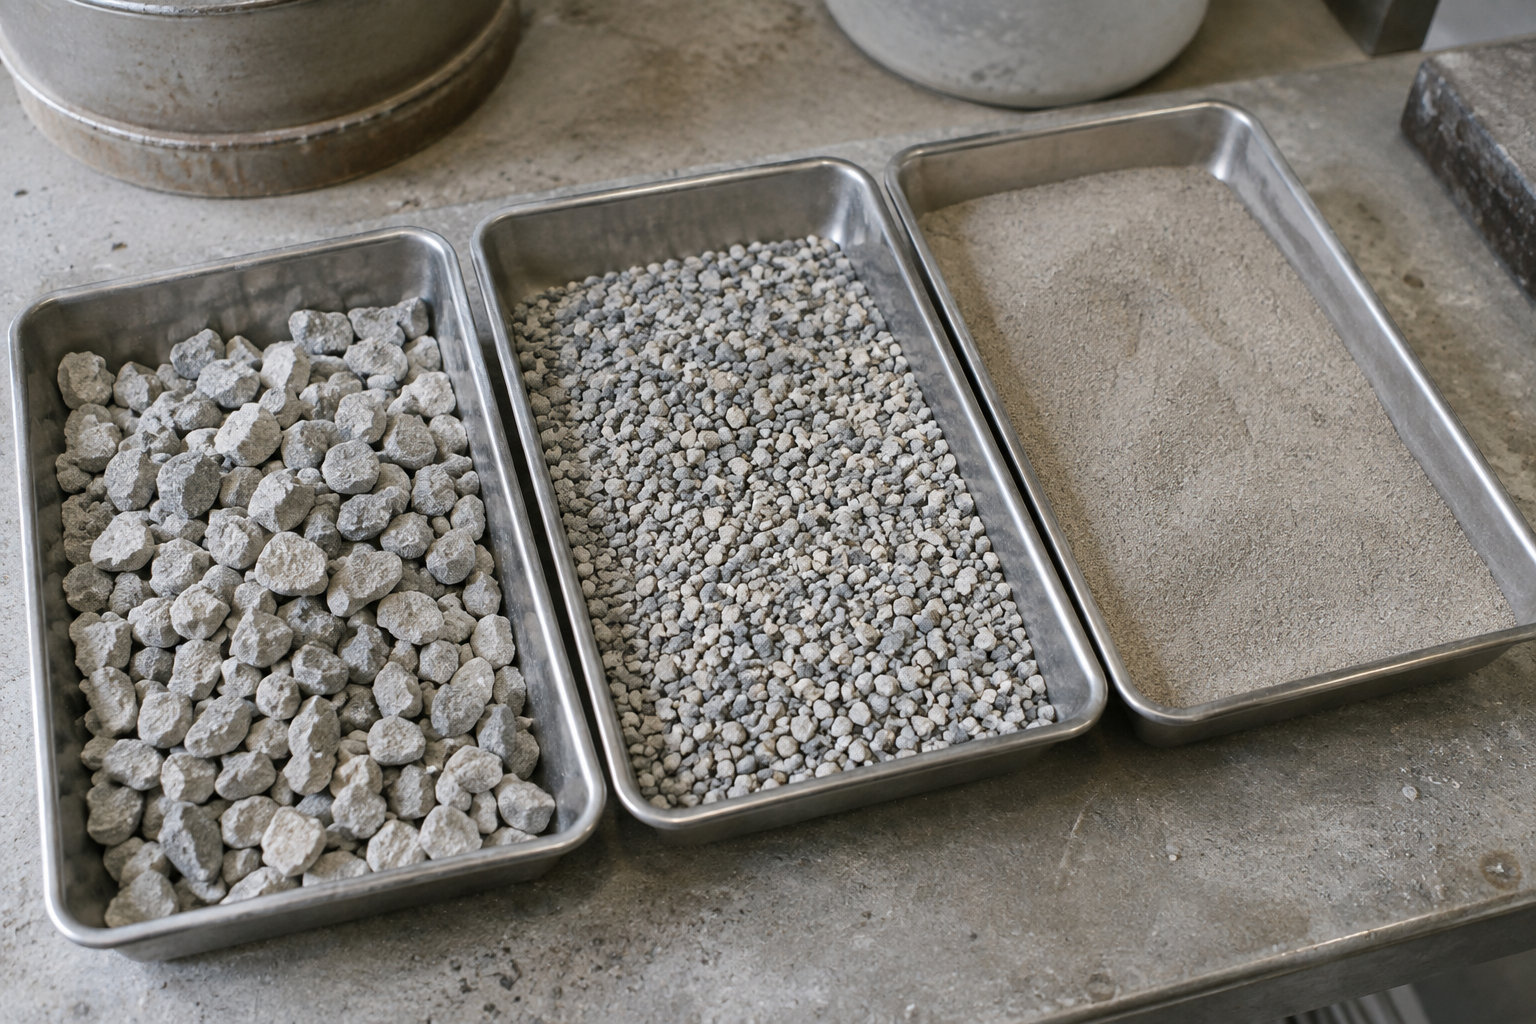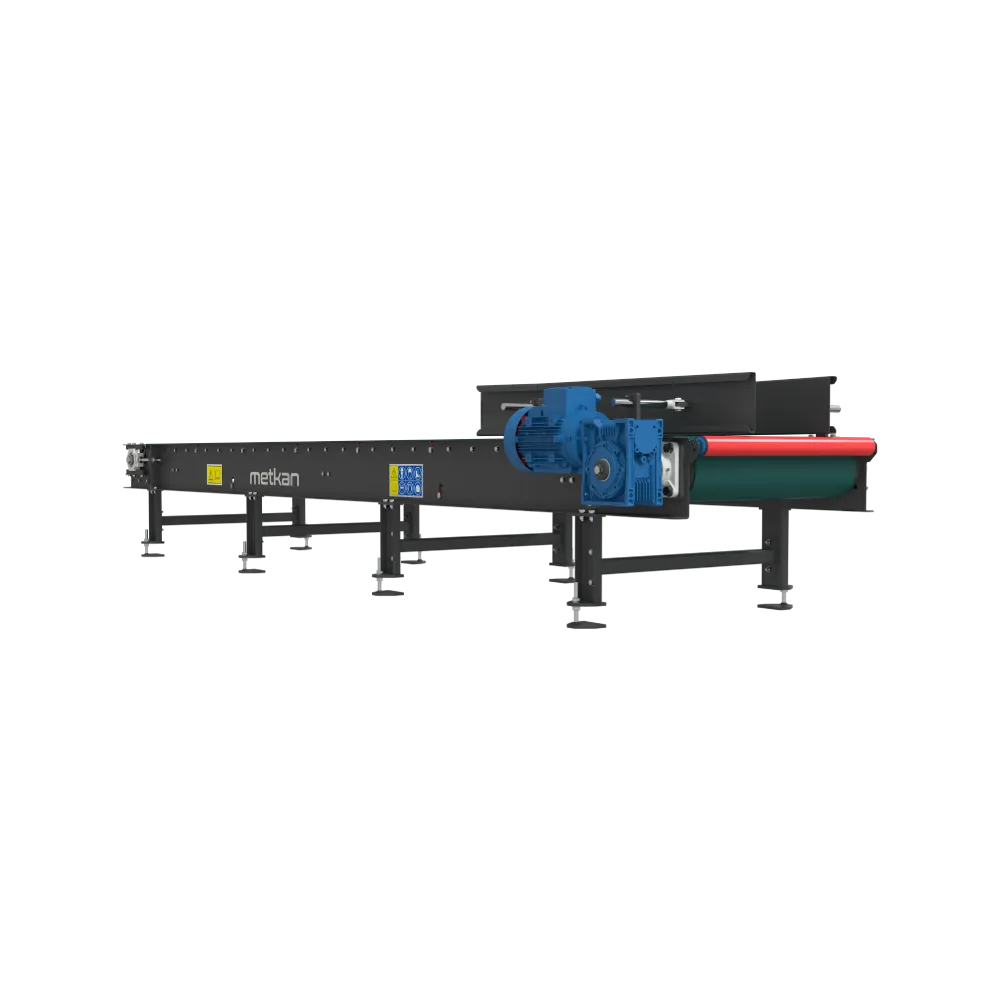
In einer Trockenmörtelanlage kann die tatsächliche Komponentenmenge im Mischer von der Anzeige abweichen, obwohl das Rezept korrekt erscheint. Der Wägebunker kann den Sollwert erreicht haben, während mechanische Verspannung, Schwingungen, anhaftendes Material oder nachlaufendes Produkt aus dem Dosierer das Ergebnis verändern. Eine belastbare Prüfung betrachtet Sollwert, Nettogewicht, Entleerung und Chargenwiederholung gemeinsam und nicht nur die Kilogrammanzeige. So lassen sich mechanische und prozessbedingte Ursachen getrennt prüfen, bevor das Problem der Kalibrierung zugeschrieben wird.
Dosiergenauigkeit ist mehr als ein einzelner Anzeigewert
Zunächst sind drei Begriffe zu trennen: Die Sollmenge ist die vom Rezept geforderte Masse, die Istmenge die zuverlässig gemessene Nettomasse und die Abweichung deren Differenz. Die relative Abweichung wird mit (Ist − Soll) / Soll × 100 berechnet. Das Vorzeichen zeigt Über- oder Unterdosierung, der Absolutwert die Fehlergröße. Das zulässige Band ist für jede Komponente anhand von Rezept, Komponentenanteil, Prozessrisiko und geltenden Qualitätsanforderungen festzulegen; einen einheitlichen Prozentsatz für alle Trockenmischungen gibt es nicht.
Auflösung, Genauigkeit und Wiederholbarkeit sind nicht dasselbe
Kleine Anzeigeschritte beweisen nicht, dass die Anlage richtig wiegt. Auflösung ist die kleinste sichtbare Änderung, Genauigkeit die Nähe zum wahren Wert und Wiederholbarkeit die Fähigkeit, unter gleichen Bedingungen ähnliche Ergebnisse zu liefern. Ein Wägebunker mit hoher Kapazität kann für Hauptkomponenten geeignet sein, für sehr kleine Zusatzmengen jedoch keine ausreichende wirksame Auflösung bieten. Dann können eine separate Mikrodosierwaage, ein anderer Dosierer oder ein zweistufiges Wägesystem erforderlich sein. Die Auswahl darf sich nicht nur nach der Höchstlast richten, sondern auch nach der kleinsten Rezeptmenge und dem erwarteten Arbeitsbereich.
Rechenbeispiel: Wie ist eine kleine Massendifferenz zu bewerten?
Die folgenden Werte dienen nur zur Darstellung der Rechenmethode. Für einen Zusatzstoff seien 5.00 kg vorgegeben und 5.08 kg unabhängig als Nettomenge bestätigt. Die Abweichung beträgt +0.08 kg; relativ ergibt sich (5.08 − 5.00) / 5.00 × 100 = +1.6%. Ob das Ergebnis zulässig ist, entscheidet die für diesen Zusatz definierte Rezepttoleranz und nicht dieser Artikel. Ein einzelnes gutes Ergebnis reicht außerdem nicht aus: Erst die Verteilung wiederholter Chargen unter gleichen Bedingungen zeigt die zufällige Streuung des Systems.
Warum kann die Wägung trotz intakter Wägezelle abweichen?
Eine Wägezelle misst nur die auf sie übertragene Kraft. Bilden ein starres Rohr, ein gespannter Kompensator, eine Kabelbindung, ein Pneumatikschlauch oder ein Gestellkontakt einen parallelen Kraftweg am Wägebunker vorbei, erreicht ein Teil der Produktlast den Sensor nicht oder erscheint als Zusatzlast. Bewegungen von Mischer und Vibrator können das Signal stören, während an der Bunkerwand haftendes Material den Nullpunkt verschiebt. Die Kataloggenauigkeit der Wägezelle bedeutet daher nicht automatisch dieselbe Genauigkeit der eingebauten Anlage. Stabiler Nullpunkt im Leerzustand, vergleichbare Ergebnisse an verschiedenen Belastungspunkten und Rückkehr auf Null nach der Entleerung sind getrennt zu prüfen.
Pulverfluss und Abschaltverzug verändern die tatsächliche Dosis
Wenn eine Schnecke stoppt, fällt das zwischen Auslauf und Wägebunker schwebende Produkt weiter. Dieses Material im freien Fall erhöht das Gewicht nach dem Abschaltbefehl. Eine einzige konstante Dosiergeschwindigkeit kann nahe am Sollwert zur Überdosierung führen; deshalb sind Grob- und Feindosierstufen sowie eine rezeptbezogene Abschaltkorrektur zu bewerten. Die Korrektur allein genügt jedoch nicht. Bunkerfüllstand, Schüttdichte, Korngröße, Feuchte, Belüftung und Kohäsion verändern den Füllgrad der Schnecke. Dieselbe Drehzahl liefert bei einem anderen Produkt oder Füllstand nicht zwingend denselben Massenstrom.
Ein Test über zehn Chargen macht die Fehlerquelle sichtbar
Der Test wird nach Stabilisierung der Produktion mit demselben Produkt und Sollwert durchgeführt. Zunächst den Nullwert des leeren Bunkers erfassen und mit einer bekannten Prüflast statisch kontrollieren. Danach für 10 aufeinanderfolgende Chargen Sollwert, Wert beim Abschalten, endgültige Nettomenge, Nullwert nach der Entleerung, Dosiererdrehzahl und Bunkerfüllstand protokollieren. Für jede Charge absolute und relative Abweichung berechnen. Einseitig gruppierte Ergebnisse sprechen für eine systematische Ursache wie Nullpunkt, Kalibrierung oder Abschaltkorrektur; breite Streuung in beide Richtungen weist auf Schwingungen, unregelmäßigen Fluss oder wechselnde Füllung hin. Nur den Mittelwert zu betrachten kann sich ausgleichende Über- und Unterdosierungen verdecken.
Reihenfolge der Korrektur: zuerst Mechanik, dann Regelparameter
Zuerst sind freie Beweglichkeit des Wägebunkers, flexible Anschlüsse, Gestellkontakte, Erdung und Kabelführung zu prüfen. Danach folgen Null- und Prüflasttest; eine Kalibrierung vor Beseitigung mechanischer Fehler ist jedoch keine dauerhafte Lösung. Anschließend werden Grob-Fein-Umschaltung, Abschaltkorrektur und kleinste stabile Dosiererdrehzahl produktspezifisch eingestellt. Nach jeder Änderung denselben Test über 10 Chargen wiederholen und Chargendaten aufbewahren. Bei Neuanlage oder Umbau sollten Wägebunker, Dosierorgan und Automatisierungsszenario gemeinsam gewählt werden. Mit Rezept, Mengenbereichen der Komponenten, Schüttdichte, Fließverhalten und angestrebter Zykluszeit kann Metkan Mechanik und Steuerung in einem Projekt bewerten.
Quellen und Berechnungshinweis
Das Beispiel zeigt nur die Berechnung der Abweichung. Die Quellen stützen gravimetrisches Wägen, Wägezellen, das Verhalten der Pulverdosierung und die Wirkung schwankender Mörtelkomponenten; es handelt sich weder um eine Kundenmessung noch um eine Toleranzgrenze oder Produktgarantie.