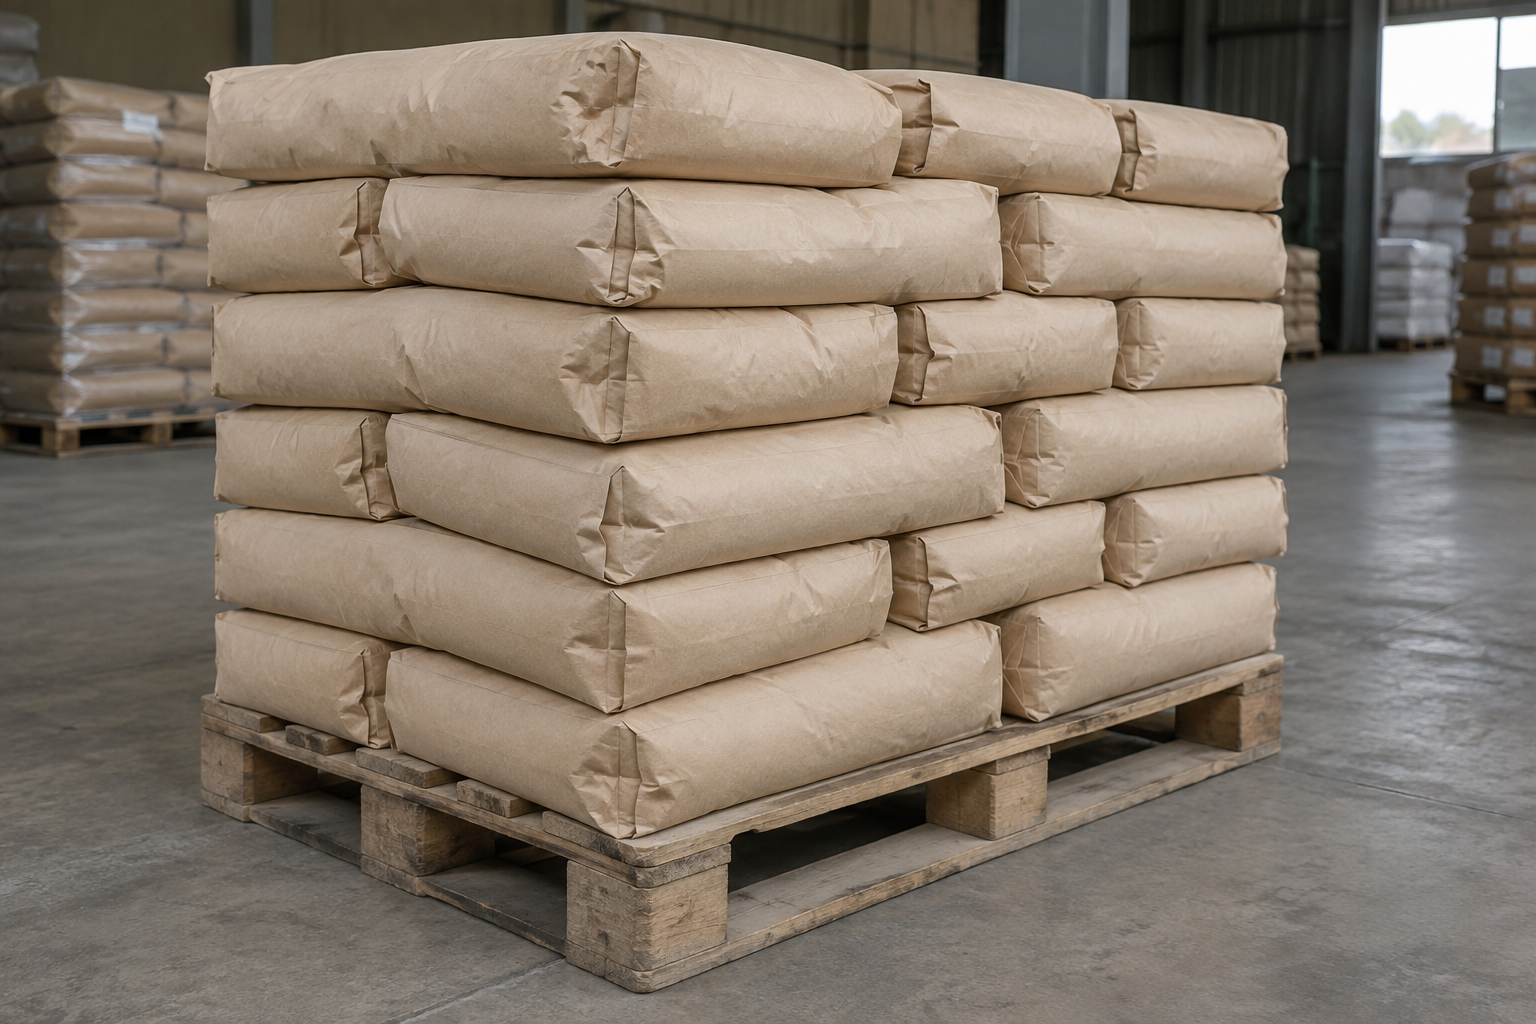
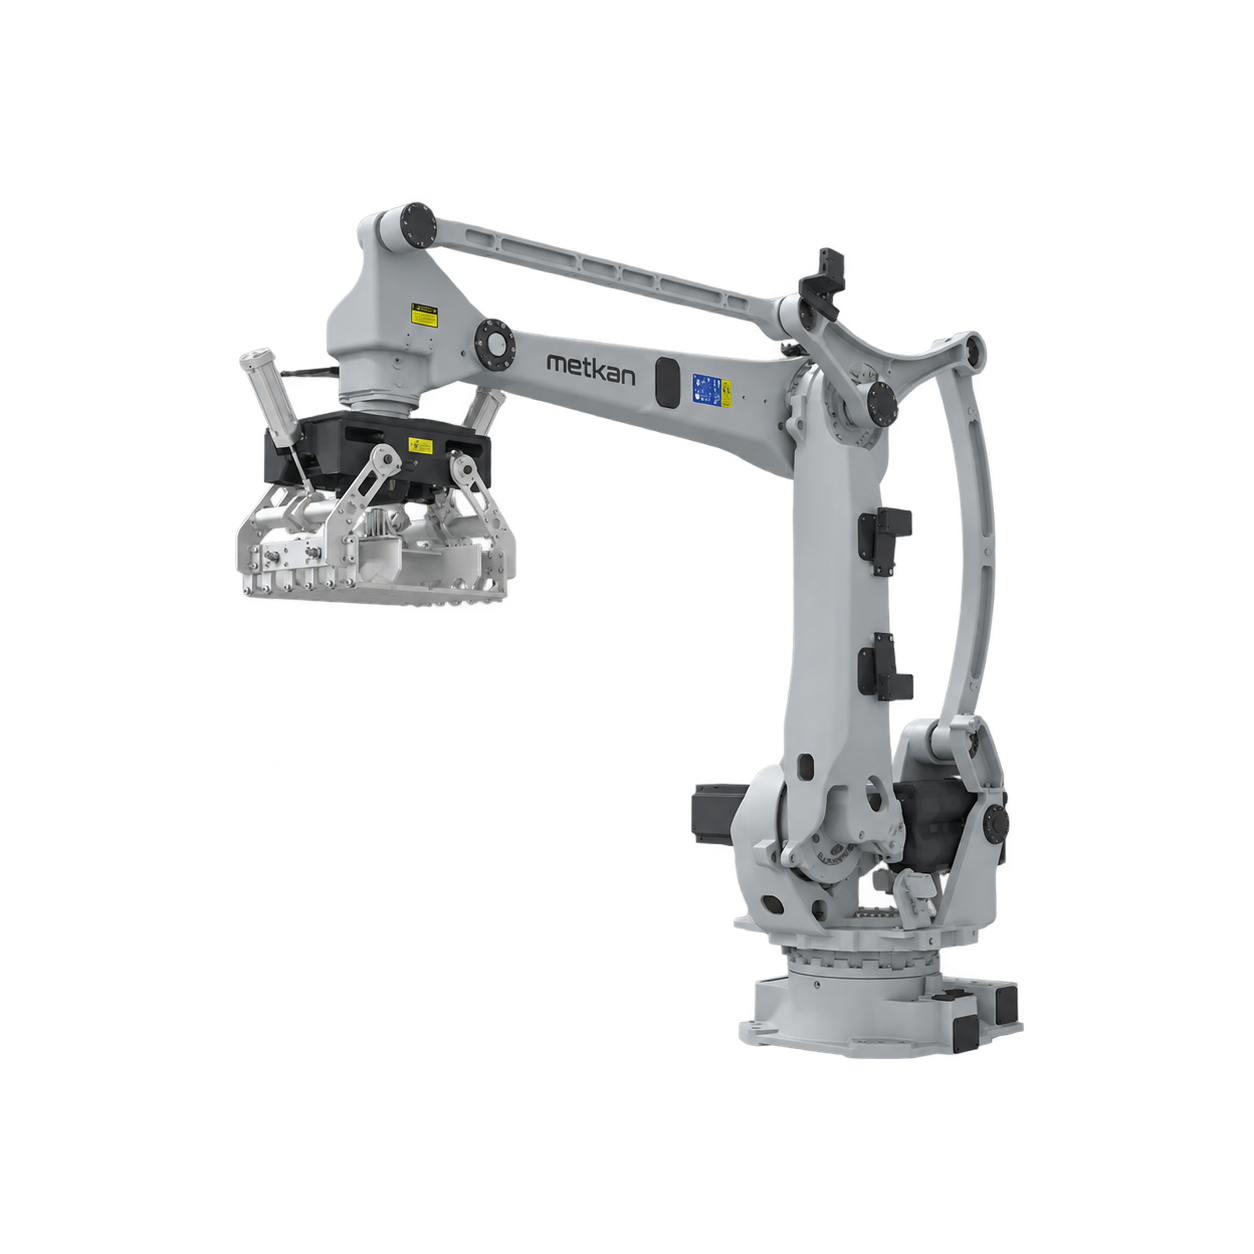
Определять производительность паллетизации только по каталожной скорости манипулятора неверно. Нужно совместно учитывать поток упаковок от фасовочной линии, число мешков за один захват, траекторию перемещения, схему слоя и смену поддона. Сначала определяют время, которое линия предоставляет роботу, и сравнивают его с фактическим циклом ячейки. В статье целевой поток в мешках в минуту переводится во время цикла, а средняя производительность проверяется простым примером.
Разделяйте такт линии и цикл робота
Если фасовочная линия выдаёт R мешков в минуту, доступный такт на один мешок равен t = 60 / R секунд. При 12 мешках в минуту новый мешок поступает каждые 5 секунд. При одиночном захвате устойчивый цикл ячейки не должен превышать 5 секунд. Если захват берёт k мешков за цикл, теоретическая производительность C = 3600 × k / tc, где tc — полный цикл захвата, перемещения и укладки. Двойной захват с циклом восемь секунд теоретически даёт 3600 × 2 / 8 = 900 мешков в час. Смена поддона, короткие остановки и разрывы подачи здесь ещё не учтены.
Учитывайте смену поддона в средней производительности
Если на поддоне N мешков, за цикл берут k мешков, а смена поддона занимает tp секунд, полное время T = (N / k) × tc + tp. В условном примере: 50 мешков на поддоне, двойной захват, цикл 8 секунд и смена поддона 40 секунд. Робот выполняет 25 циклов за 200 секунд; вместе со сменой 50 мешков укладываются за 240 секунд. Средняя производительность равна 50 / 240 × 3600 = 750 мешков в час. Если фасовочная линия требует 12 мешков в минуту, то есть 720 в час, разница всего 30 мешков в час. Около 4 процентов нельзя считать надёжным запасом на реальные остановки; пример показывает только метод.
Измеряйте составляющие времени цикла
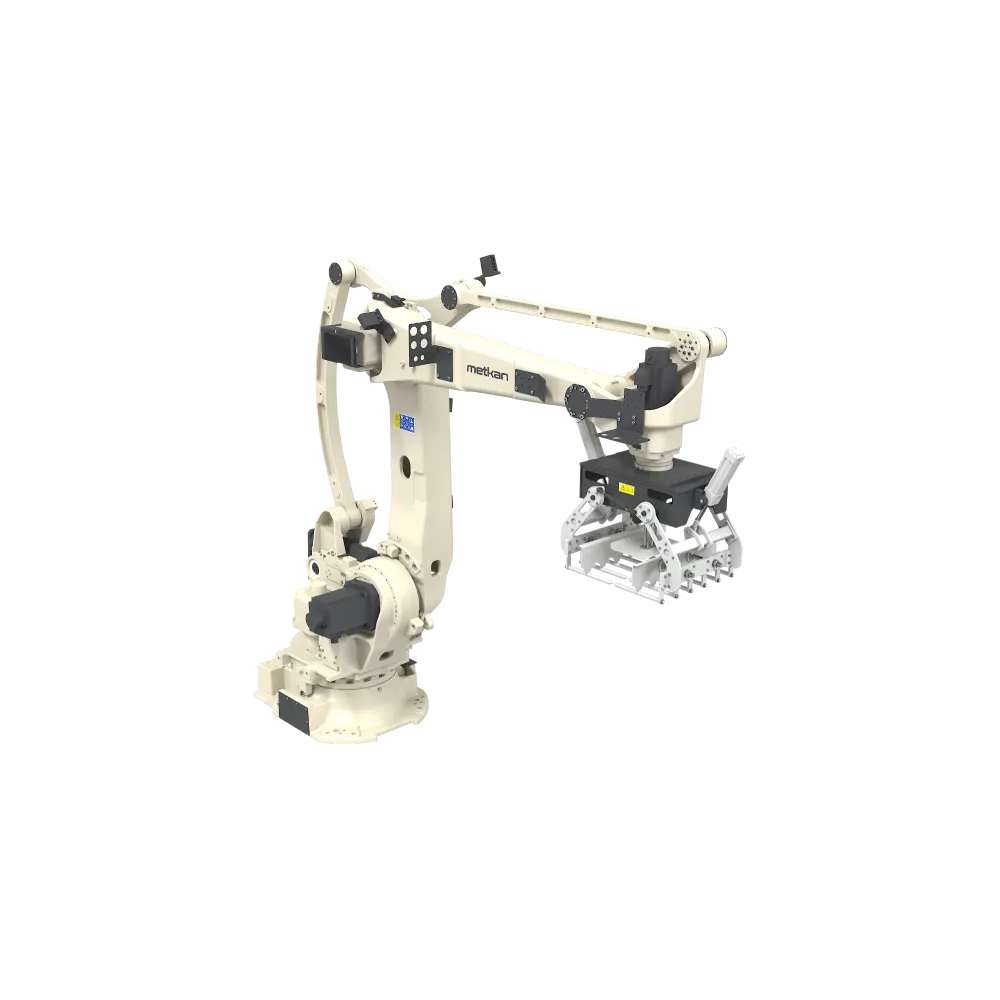
tc — это не только время движения робота. Подача мешка в точку захвата, подтверждение положения, закрытие захвата, подъём, перемещение к поддону, необходимый поворот, контролируемая укладка и возврат входят в один цикл. При переходе к новому слою меняются высота и траектория, поэтому верхние слои могут отличаться от нижних. ISO 9283 рассматривает характеристики робота в заданных условиях испытаний; фактическая производительность ячейки определяется совместной работой робота, захвата, конвейера, подачи поддонов и управления. Измеряйте все циклы полного поддона и фиксируйте не только медиану, но и самый медленный повтор.
Буфер компенсирует кратковременное расхождение
Если фасовочная линия не останавливается при смене поддона, для мешков нужен безопасный буфер. Теоретическое число мешков B = R × tp / 60. При 12 мешках в минуту и смене 40 секунд B = 12 × 40 / 60 = 8 мешков. Это только расчёт по времени; дополнительно проверяют физическую длину конвейера, интервалы между мешками, выравнивающее оборудование и скорость выпуска из буфера. При малом буфере фасовочная машина будет ждать, даже если средняя часовая производительность робота кажется достаточной. Длинный конвейер также не исправляет недостаточную производительность робота, а лишь задерживает переполнение.
Не выбирайте одиночный или двойной захват только по скорости
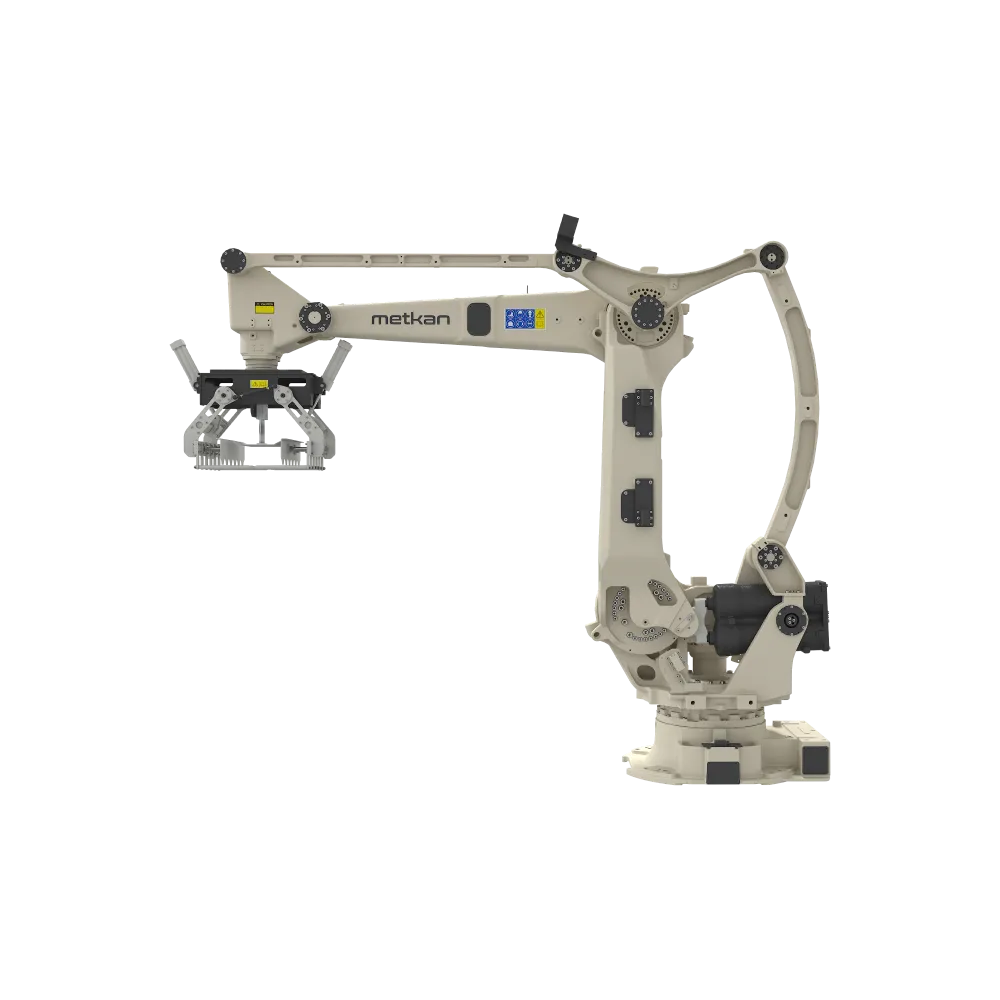
Двойной захват переносит больше мешков за цикл, но суммарная нагрузка, инерция, форма мешка и устойчивость одновременного захвата ограничивают профиль движения. Если схема поддона не допускает двойную укладку во всех позициях, часть циклов останется одиночной. Более крупный захват влияет на рабочую зону и траекторию без столкновений. Исследования паллетизации показывают, что производительность зависит не только от скорости движения, но и от последовательности заданий и ожиданий. Поэтому выбор должен основываться на устойчивом цикле, проверенном с реальным мешком, схемой и компоновкой, а не на минимальном времени симуляции.
Какие данные нужны для предложения и проверки на линии?
Для выбора паллетайзера сообщают размеры, массу и поверхность мешка или коробки, номинальную и кратковременную пиковую скорость фасовочной линии, размер поддона, число упаковок, схему слоёв и высоту палеты. На расчёт также влияют подающий конвейер, ориентация упаковки, доступное пространство, поток пустых и полных поддонов и режим смен. При пусконаладке фиксируют циклы минимум трёх полных поддонов, время смены, уровень буфера и число ожиданий фасовочной линии. ISO 10218-2 рассматривает применение как интегрированную роботизированную ячейку; проектирование и проверку безопасности выполняют отдельно в рамках уполномоченной оценки рисков.
Источники и примечание к расчёту
Расчёт показывает только метод и влияние переменных. До проверки упаковки, захвата, траектории, подачи поддонов, конвейера и логики управления его нельзя использовать как гарантию производительности.
- Metkan — Техническая страница роботизированной паллетизации
- ISO 9283:1998 — Критерии рабочих характеристик и методы испытаний промышленных роботов
- ISO 10218-2:2025 — Требования безопасности к промышленным роботизированным системам и ячейкам
- Wozniak и др. — Планирование циклов и ожиданий при роботизированной паллетизации
- Обзор планирования траекторий в автоматизированной паллетизации