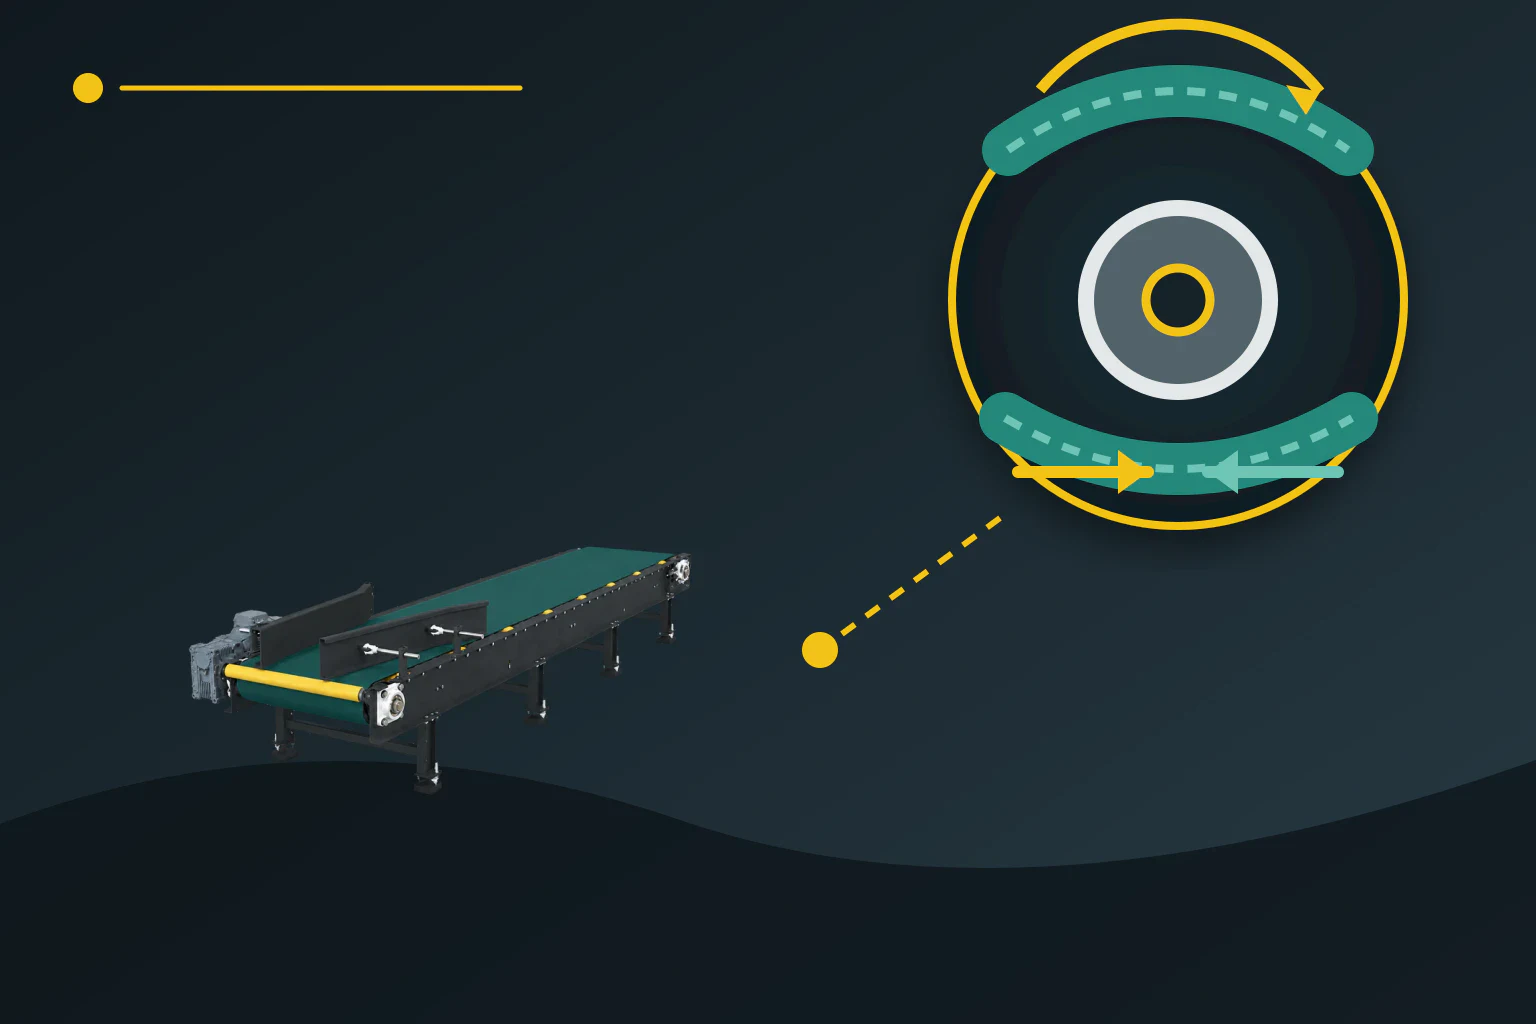
Bant konveyör yüklendiğinde motor çalıştığı hâlde bant hızı düşüyor veya bant aralıklı hızlanıyorsa sorun hemen “motor gücü yetersiz” diye yorumlanmamalıdır. Tahrik tamburu banttan daha hızlı dönüyor olabilir; gergi yetersizliği, ıslak-tozlu temas yüzeyi, aşınmış tambur kaplaması ya da kısa süreli aşırı yük aynı belirtiyi üretebilir. Doğru teşhis, tambur çevre hızı ile gerçek bant hızını aynı anda karşılaştırarak başlar.
Önce gerçek kaymayı hız oranıyla doğrulayın
Tambur çevre hızı, ölçülen tambur devri ile etkin çapın çarpımından hesaplanır; bant hızı ise tahrikten bağımsız bir takip tamburunda veya uygun temassız sensörle ölçülür. Kayma oranı karşılaştırma için s = (v_tambur − v_bant) / v_tambur × 100 bağıntısıyla izlenebilir. Örneğin tambur çevre hızı 1,50 m/s, bant hızı 1,44 m/s ise fark yüzde 4’tür. Bu yalnız varsayımlı bir hesap örneğidir; kabul sınırı değildir. Sensör çözünürlüğü, etkin tambur çapı ve bandın elastik uzaması sonucu etkiler.
Tek bir hız anahtarı çoğu zaman yalnız bandın döndüğünü bildirir; tambur ile bant arasındaki küçük fakat artan farkı göstermez. Tambur devri, bant hızı, motor akımı, besleme debisi ve gerdirme konumu ortak zaman çizelgesine alınmalıdır. Başlangıç, boşta kararlı çalışma ve yüklü kararlı çalışma ayrı kaydedilir. Böylece kalkıştaki kısa elastik sürünme, yük altında devam eden gerçek kaymadan ve redüktör çıkışındaki mekanik hız kaybından ayrılabilir.
Temas kuvvetini belirleyen dört grubu kontrol edin
Tamburun çevresel kuvveti banda aktarabilmesi; sıkı ve gevşek taraf çekme kuvvetleri, sarım açısı, temas yüzeyinin sürtünme davranışı ve istenen tahrik kuvvetine bağlıdır. ISO 5048, bantlı konveyörlerde tahrik tamburu gücü ile bant çekme kuvvetlerinin hesap çerçevesini verir ve standardın güncelliği 2026’da yeniden onaylanmıştır. Ancak hesap değerleri bakım teşhisinin yerine geçmez: gerdirme hareketi sıkışmış, kaplama parlamış veya yüzeye ince malzeme dolmuşsa tasarımda yeterli görünen temas sahada yetersiz kalabilir.
Gerdirme ağırlığının serbest hareketi, vida veya hidrolik gerdirmenin ayar mesafesi, tambur kaplamasının yüzeyi ve sarım geometrisi gözlenir. Banttaki aşırı gevşeklik kadar gereğinden yüksek gergi de rulman, ek yeri ve bant ömrü açısından sakıncalıdır; kaymayı yalnız gergiyi artırarak çözmeye çalışmak doğru değildir. Yağ, su veya ince tozun kaynağı bulunmalı; yüzey temizliği ve kaplama durumu, tesisin durdurma ve enerji izolasyonu prosedürü içinde değerlendirilmelidir.
Belirtiyi ölçümle eşleştirin
Aşağıdaki sıra tek bir değerden kesin arıza çıkarmaz; hangi kontrolün önce yapılacağını gösterir. Kayma yalnız kalkışta görülüyorsa hızlanma süresi, besleme sırası ve tahrik kontrolü incelenir. Yük arttıkça hız oranı düzenli açılıyorsa mevcut çevresel kuvvet ile temas kapasitesi karşılaştırılır. Tambur ve bant birlikte yavaşlıyorsa sorun temas yerine motor, redüktör, kaplin veya elektrik beslemesi tarafında olabilir.
| Gözlem | Öncelikli kontrol | Doğrulama |
|---|---|---|
| Tambur hızı sabit, bant hızı yükle düşüyor | Gergi, sarım, kaplama ve yüzey kirliliği | İki hızın eş zamanlı trendi ve mekanik kontrol |
| Kayma yalnız kalkışta | Hızlanma rampası, besleme sırası, başlangıç gergisi | Boş/yüklü tekrar ve en büyük hız farkı |
| Tambur ve bant birlikte yavaşlıyor | Motor, redüktör, kaplin ve elektrik beslemesi | Giriş/çıkış devri, akım ve tork sınırı |
| Isı, koku veya kaplamada parlama | Sürekli kayma ve temas yüzeyi | Enerji izolasyonu sonrası yüzey ve kaplama muayenesi |
Düzeltmeyi aynı koşulda doğrulayın
Araştırmalar, tambur-bant arasındaki sürtünme katsayısının yüzey durumu, kaplama, gergi ve sarım koşullarıyla değiştiğini; laboratuvar değerinin gerçek işletmeyi her zaman tek başına temsil etmediğini gösterir. Bu nedenle düzeltme sonrasında aynı ürün, besleme debisi, hızlanma rampası ve sensör noktalarıyla test tekrarlanır. Tambur-bant hız farkı, motor akımı ve gerdirme konumu birlikte referansa yaklaşmalıdır; yalnız sesin veya kokunun azalması yeterli doğrulama değildir.
Kalıcı kayıt için normal çalışma oranı, kalkıştaki en büyük fark, ürün ve nem durumu ile yapılan müdahale bakım formuna eklenir. Aynı oranın sonraki haftalarda yavaşça açılması kaplama aşınması, gergi hareket kaybı veya yüzey kirlenmesi için erken uyarı olabilir. PLC/HMI trendinde tambur devri ile bağımsız bant hızını ayrı etiketlerle tutmak, bakım ekibinin kaymayı kapasite düşüşü veya motor arızasıyla karıştırmasını önler ve teklif öncesi gerçek işletme verisi sağlar.
Teknik kaynaklar
Kaynaklar çekme kuvveti, hız farkı ve tambur-bant sürtünmesi yaklaşımını destekler. Belirli bir Metkan konveyörü için kayma eşiği veya saha performansı iddiası sunmaz.
- ISO 5048:1989 — Bantlı konveyörlerde işletme gücü ve çekme kuvvetleri; 2026’da güncelliği onaylandı
- Sensors 2020 — Bant doğrusal hızıyla elastik kaymanın belirlenmesi
- Machines 2023 — Tahrik tamburunda sürtünmeyle kuvvet aktarımının laboratuvar doğrulaması
- Maintenance and Reliability 2021 — Endüstriyel konveyörde tamburlu tahrik parametrelerinin ölçümü
- OSHA — Konveyör, tambur ve sıkışma noktalarında koruyucu önlemler