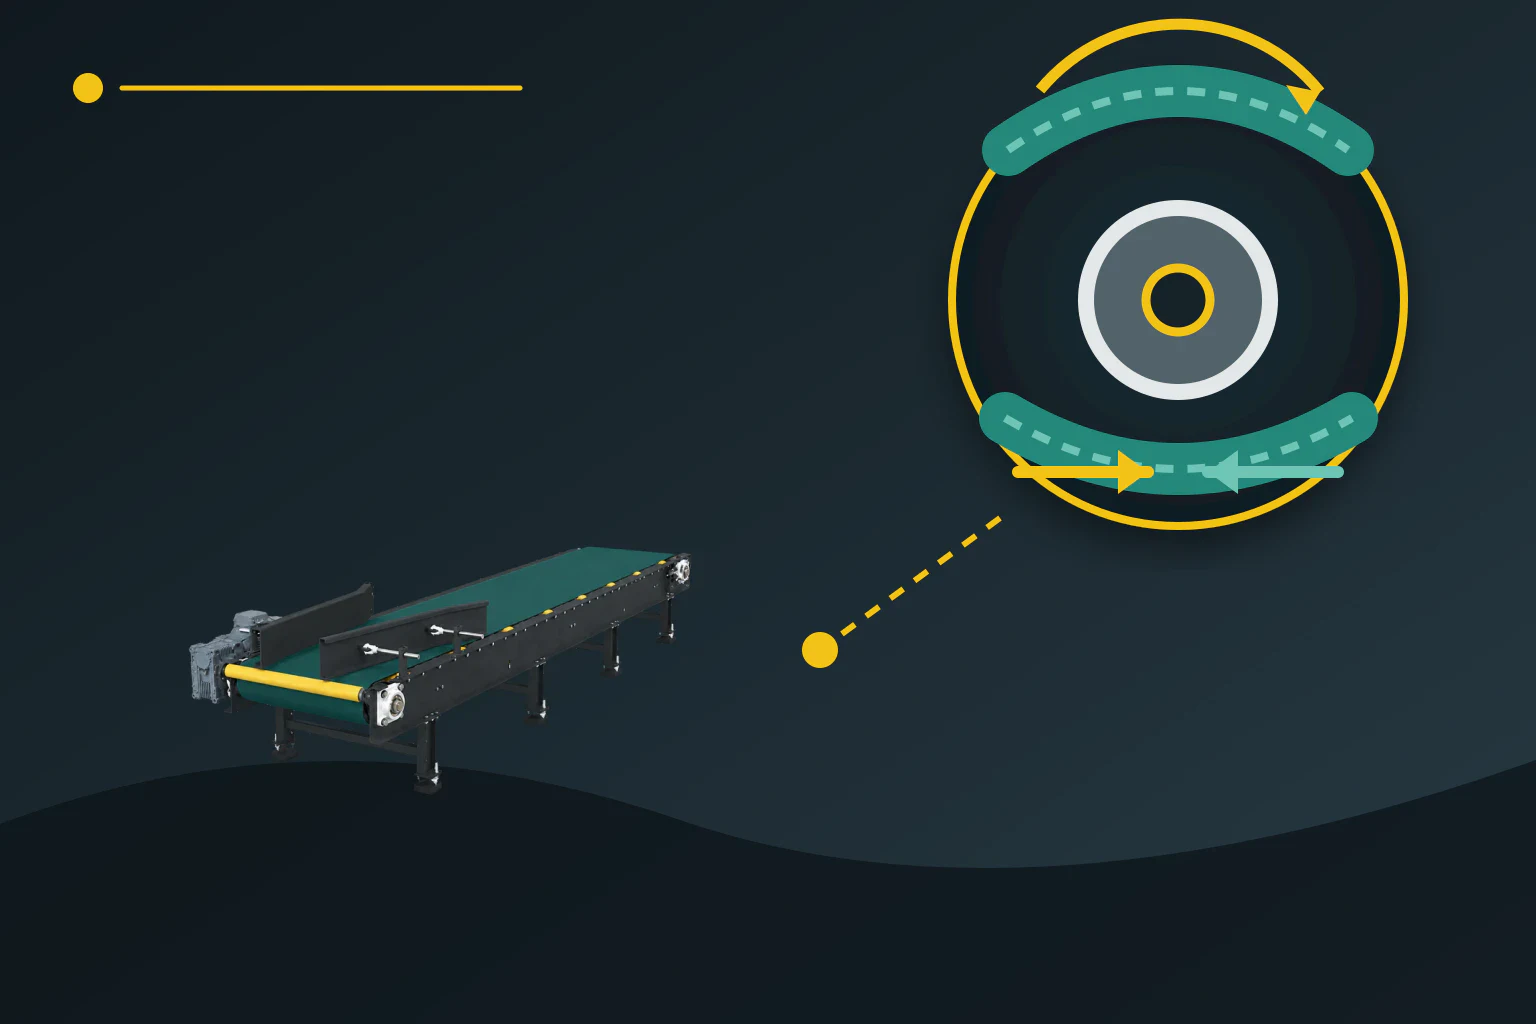
Si la bande ralentit ou avance par à-coups sous charge alors que le moteur tourne, il ne faut pas conclure immédiatement à un manque de puissance. Le tambour peut tourner plus vite que la bande ; tension insuffisante, surface humide ou poussiéreuse, garnissage usé ou surcharge passagère produisent le même symptôme. Le diagnostic commence par la comparaison simultanée de la vitesse périphérique du tambour et de la vitesse réelle de la bande.
Confirmer d’abord le glissement par le rapport de vitesses
La vitesse périphérique du tambour se calcule à partir de sa vitesse de rotation et de son diamètre effectif ; la vitesse de bande se mesure sur un galet suiveur indépendant ou par capteur sans contact. Le glissement peut être suivi par s = (v_tambour − v_bande) / v_tambour × 100. Avec 1,50 m/s au tambour et 1,44 m/s sur la bande, l’écart est de 4 %. Il s’agit d’un exemple, pas d’une limite d’acceptation. Résolution du capteur, diamètre effectif et allongement élastique influencent le résultat.
Un seul détecteur de vitesse indique souvent uniquement que la bande bouge ; il ne révèle pas un écart faible mais croissant entre tambour et bande. Vitesse du tambour, vitesse de bande, courant moteur, débit d’alimentation et position du tendeur doivent partager la même chronologie. Démarrage, marche stable à vide et marche stable en charge sont enregistrés séparément afin de distinguer fluage élastique bref, glissement persistant et perte de vitesse mécanique en amont.
Contrôler les quatre groupes qui déterminent l’adhérence
La transmission de l’effort dépend des tensions du brin tendu et du brin mou, de l’angle d’enroulement, du frottement de contact et de l’effort demandé. L’ISO 5048 fournit le cadre de calcul de la puissance au tambour et des tensions de bande ; sa validité a été confirmée en 2026. Le calcul ne remplace pas le diagnostic : tendeur bloqué, garnissage poli ou fines dans le contact peuvent rendre insuffisante une adhérence correcte sur le papier.
Vérifiez le libre déplacement du tendeur à contrepoids, la course d’un tendeur à vis ou hydraulique, l’état du garnissage et la géométrie d’enroulement. Une tension excessive nuit aux roulements, aux jonctions et à la bande autant qu’une tension insuffisante ; augmenter uniquement la tension n’est donc pas une solution correcte. Recherchez l’origine de l’huile, de l’eau ou des fines et examinez la surface selon la procédure autorisée d’arrêt et de consignation.
Relier le symptôme aux mesures
La séquence ci-dessous ne déduit pas une panne certaine d’une seule valeur ; elle indique le contrôle prioritaire. Un glissement limité au démarrage oriente vers le temps d’accélération, la séquence d’alimentation et la commande. Un rapport de vitesses qui se dégrade avec la charge impose de comparer effort demandé et adhérence disponible. Si tambour et bande ralentissent ensemble, examinez moteur, réducteur, accouplement ou alimentation électrique.
| Observation | Contrôle prioritaire | Vérification |
|---|---|---|
| Vitesse tambour stable, vitesse bande baisse avec la charge | Tendeur, enroulement, garnissage et contamination | Tendances synchrones et inspection mécanique |
| Glissement uniquement au démarrage | Rampe, séquence d’alimentation, tension initiale | Répéter à vide/en charge et relever l’écart maximal |
| Tambour et bande ralentissent ensemble | Moteur, réducteur, accouplement et alimentation | Vitesses entrée/sortie, courant et limite de couple |
| Échauffement, odeur ou garnissage poli | Glissement persistant et surface de contact | Inspection de surface après consignation |
Vérifier la correction dans les mêmes conditions
Les recherches montrent que le frottement bande-tambour varie avec l’état de surface, le garnissage, la tension et l’enroulement, et qu’une valeur de laboratoire ne représente pas toujours le terrain. Après correction, répétez l’essai avec le même produit, le même débit, la même rampe et les mêmes capteurs. Écart de vitesse, courant moteur et position du tendeur doivent converger vers la référence ; une baisse du bruit ou de l’odeur ne suffit pas.
Consignez dans le suivi de maintenance le rapport normal, l’écart maximal au démarrage, le produit, l’humidité et l’intervention. Une divergence lente au fil des semaines peut annoncer usure du garnissage, perte de course du tendeur ou contamination. Des variables API/IHM séparées pour vitesse du tambour et vitesse indépendante de la bande évitent de confondre glissement, perte de capacité et défaut moteur, tout en fournissant des données réelles pour l’évaluation.
Sources techniques
Ces sources étayent l’approche des tensions, de l’écart de vitesse et du frottement bande-tambour. Elles ne donnent ni seuil de glissement ni performance de terrain pour un convoyeur Metkan précis.
- ISO 5048:1989 — Puissance et tensions des convoyeurs à bande ; confirmée en 2026
- Sensors 2020 — Identification du glissement élastique par la vitesse linéaire
- Machines 2023 — Vérification expérimentale de la transmission par frottement au tambour
- Maintenance and Reliability 2021 — Mesure des paramètres d’un entraînement à tambour en service
- OSHA — Protection des convoyeurs, tambours et points rentrants