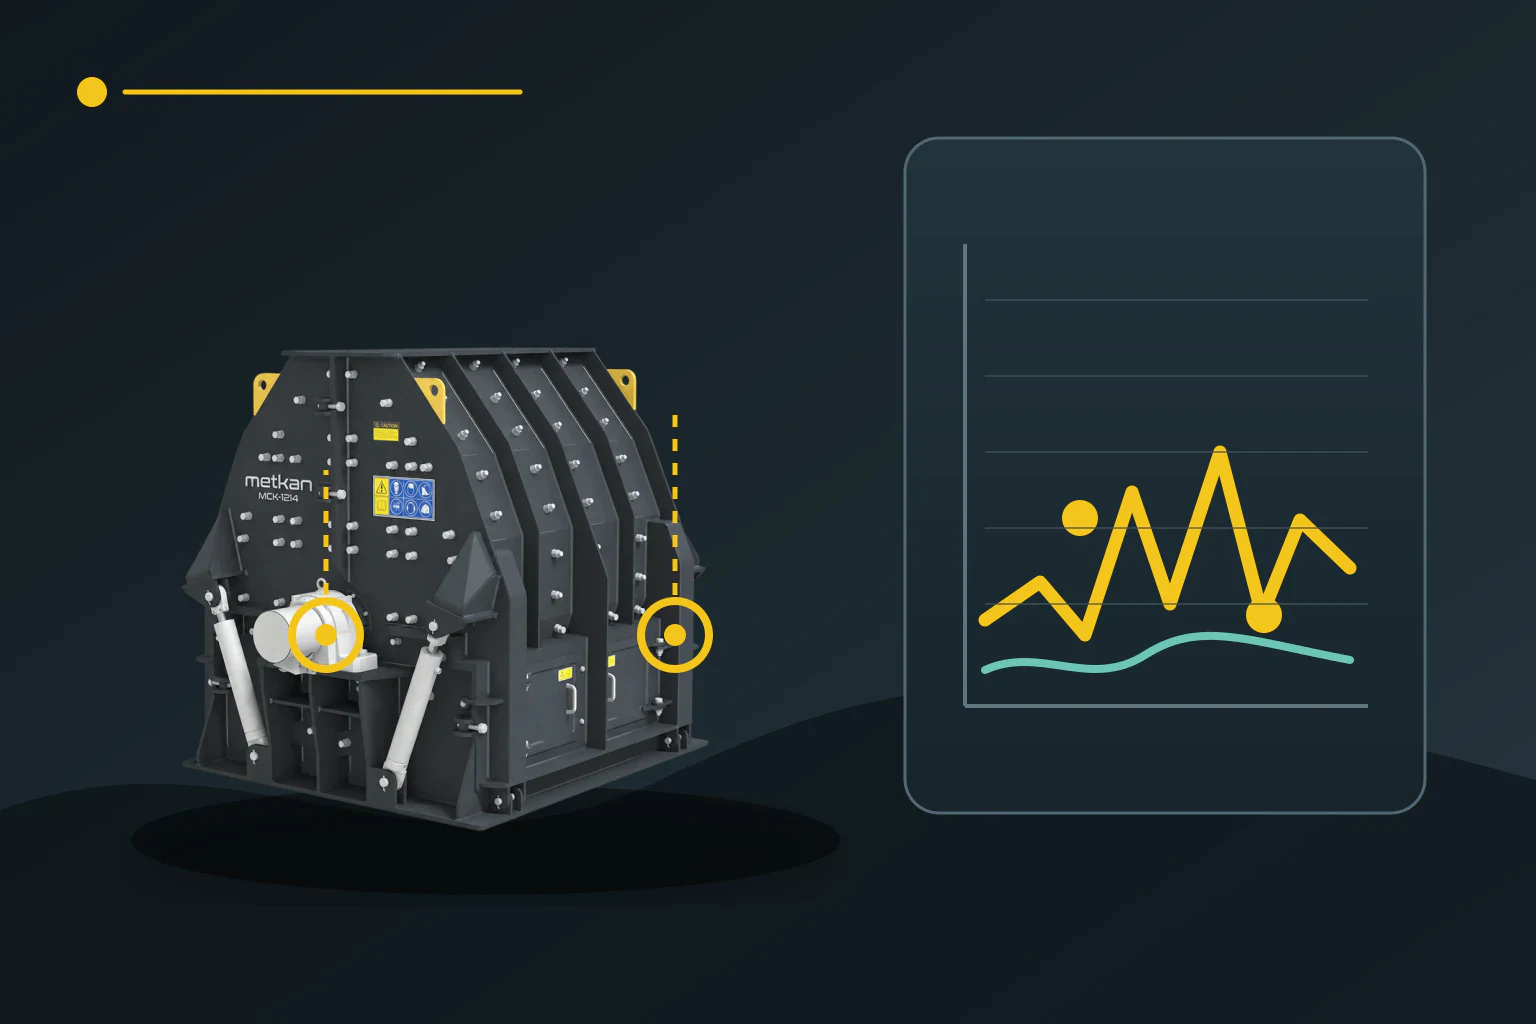
Çekiçli kırıcı normal besleme altında alışılmadık biçimde titreşmeye başladığında ilk soru “rotor balansı bozuk mu?” olur. Fakat aynı belirti gevşek şase bağlantısı, rulman hasarı, kayış-kasnak problemi veya bir tarafa yığılan beslemeden de doğabilir. Doğru teşhis; tek bir ölçüm sayısından değil, aynı hız ve yük koşulunda alınan karşılaştırılabilir verilerden çıkar.
Ölçümü karşılaştırılabilir hâle getirin
Önce işletmenin sağlıklı kabul ettiği bir referans kaydı oluşturun. Tahrik ve karşı yatak gövdelerinde yatay, düşey ve eksenel yönleri; motor devrini, kırıcı devrini, besleme durumunu ve ürün tipini aynı kayıtta tutun. Sensör yeri veya montaj yöntemi değişirse trend de değişir. ISO 20816-1:2026, makine titreşimini hem büyüklük hem de önceki kararlı değere göre değişim üzerinden değerlendirmeyi ele alır; bu nedenle ölçüm noktası ve çalışma koşulu sabitlenmeden farklı günlerin sayıları doğrudan karşılaştırılmamalıdır.
Boşta, kararlı yükte ve mümkünse kontrollü duruşa geçerken alınan kayıtlar farklı nedenleri ayırmayı kolaylaştırır. Titreşim yalnız malzeme girince yükseliyorsa besleme dağılımı, nemli yapışma veya kırma odasında birikme araştırılır. Boşta da devam eden ve devirle birlikte düzenli değişen titreşim ise rotor, kasnak ve bağlantı elemanlarını öne çıkarır. Bu karşılaştırma sırasında koruyucular kaldırılmaz; inceleme, tesisin yetkili bakım ve enerji izolasyonu prosedürü içinde yapılır.
Frekans ile mekanik belirtiyi birlikte okuyun
Spektrumda kırıcı devrinin bir katındaki baskın bileşen rotor dengesizliğiyle uyumlu olabilir; fakat tek başına kanıt değildir. Gevşeklik, hizasızlık veya yapısal rezonans aynı bölgeyi büyütebilir. İki yatak noktasındaki genlik ve faz ilişkisi, yönler arası fark ve devir değişimindeki davranış birlikte incelenir. Rotor balansı için ISO 21940 serisi ölçüm ve hata değerlendirme çerçevesi sunar; sahadaki düzeltme, rotor geometrisi ve üretici talimatına uygun yöntemle yapılmalıdır.
Rulman yerel hasarı çoğu zaman kırma darbelerinin içinde gizlenen tekrarlı yüksek frekanslı darbeler üretir. Bu nedenle yalnız toplam titreşim değerine bakmak yeterli değildir; zaman dalga şekli, zarf analizi ve devir bilgisiyle tekrarlama düzeni aranır. Ağır hizmet tipi bir cevher çekiçli kırıcısında yapılan çalışma da proses darbeleri içindeki periyodik rulman bileşenlerini ayırmak için spektral yöntemlerin gerekli olabildiğini gösterir. Yağlama durumu, sıcaklık ve boşluk ölçümü titreşim verisiyle birlikte kaydedilmelidir.
Belirtiyi olası nedenlerle eşleştirin
Aşağıdaki tablo bir karar sırasıdır; tek satır kesin arıza teşhisi değildir. Önce işletme koşulunu tekrar üretin, sonra mekanik kontrol ile ölçüm sonucunun aynı nedeni destekleyip desteklemediğine bakın. Örneğin bir tarafta eksik veya aşırı aşınmış çekiç gözlenirken devir frekansındaki bileşen de yükseliyorsa rotor kütle dağılımı öncelikli aday olur. Sadece cıvata gevşekliği görülüyorsa balans düzeltmesine geçmeden bağlantı ve temel rijitliği ele alınır.
| Gözlem | Öncelikli kontrol | Doğrulama |
|---|---|---|
| Devir frekansında baskın, iki yatakta düzenli artış | Çekiç kütle dağılımı, rotor ve kasnak | Boşta/devir değişiminde genlik-faz ve mekanik kontrol |
| Bir yönde yüksek, bağlantıda hareket veya vuruntu | Temel, ankraj, yatak ayağı ve yumuşak ayak | Sıkma/temas kontrolü sonrası aynı ölçüm |
| Yüksek frekanslı tekrarlı darbeler ve sıcaklık değişimi | Rulman, yağlama ve yatak boşluğu | Zarf/zaman dalga şekli, devir ve fiziksel muayene |
| Yalnız besleme altında düzensiz artış | Besleme dağılımı, yapışma ve oda birikimi | Aynı ürünle boşta/yükte kayıt ve görsel süreç kontrolü |
Düzeltmeden sonra aynı testi tekrarlayın
Çekiçler değiştirilirken yalnız toplam ağırlık değil, rotor çevresindeki karşılıklı konum ve aşınma dağılımı da korunur. Rotor üzerinde kaynak, taşlama veya deneme ağırlığı gibi bir işlem ancak onaylı teknik yöntemle yapılır. Kasnak salgısı, mil bağlantısı ve rulman oturuşu kontrol edilmeden yapılan balans işlemi asıl nedeni gizleyebilir. Benzer şekilde yumuşak ayak veya gevşek temel çözülmeden alınan yeni balans sonucu kalıcı olmayabilir.
Müdahaleden sonra başlangıçtaki sensör noktaları, devir, ürün ve besleme koşuluyla aynı test yeniden yapılır. Amaç yalnız toplam değeri düşürmek değil; spektrumun, yönler arası farkın ve iki yatak arasındaki ilişkinin referansa yaklaşmasıdır. Sonuç iyileşmezse varsayımı değiştirin: besleme dağılımı, rezonans, rulman veya tahrik hattı için ayrı test planı kurun. Böylece bakım kararı, “titreşim var” gözleminden izlenebilir bir neden-sonuç zincirine dönüşür.
Teknik kaynaklar
Kaynaklar ölçüm, trend ve balans yaklaşımını destekler. Belirli bir Metkan makinesi için alarm eşiği veya saha performansı iddiası sunmaz.
- ISO 20816-1:2026 — Makine titreşiminin ölçümü ve değerlendirilmesi: genel ilkeler
- ISO 20816-3:2026 — Endüstriyel makinelerde yerinde titreşim değerlendirmesi
- ISO 21940-14:2026 — Rotor balans hatalarının değerlendirilmesi
- Measurement — Ağır hizmet cevher kırıcısında titreşim verisiyle yerel rulman hasarı tespiti
- METAL 2020 — Çekiçli kırıcıda rotor balansının kırma davranışına etkisi