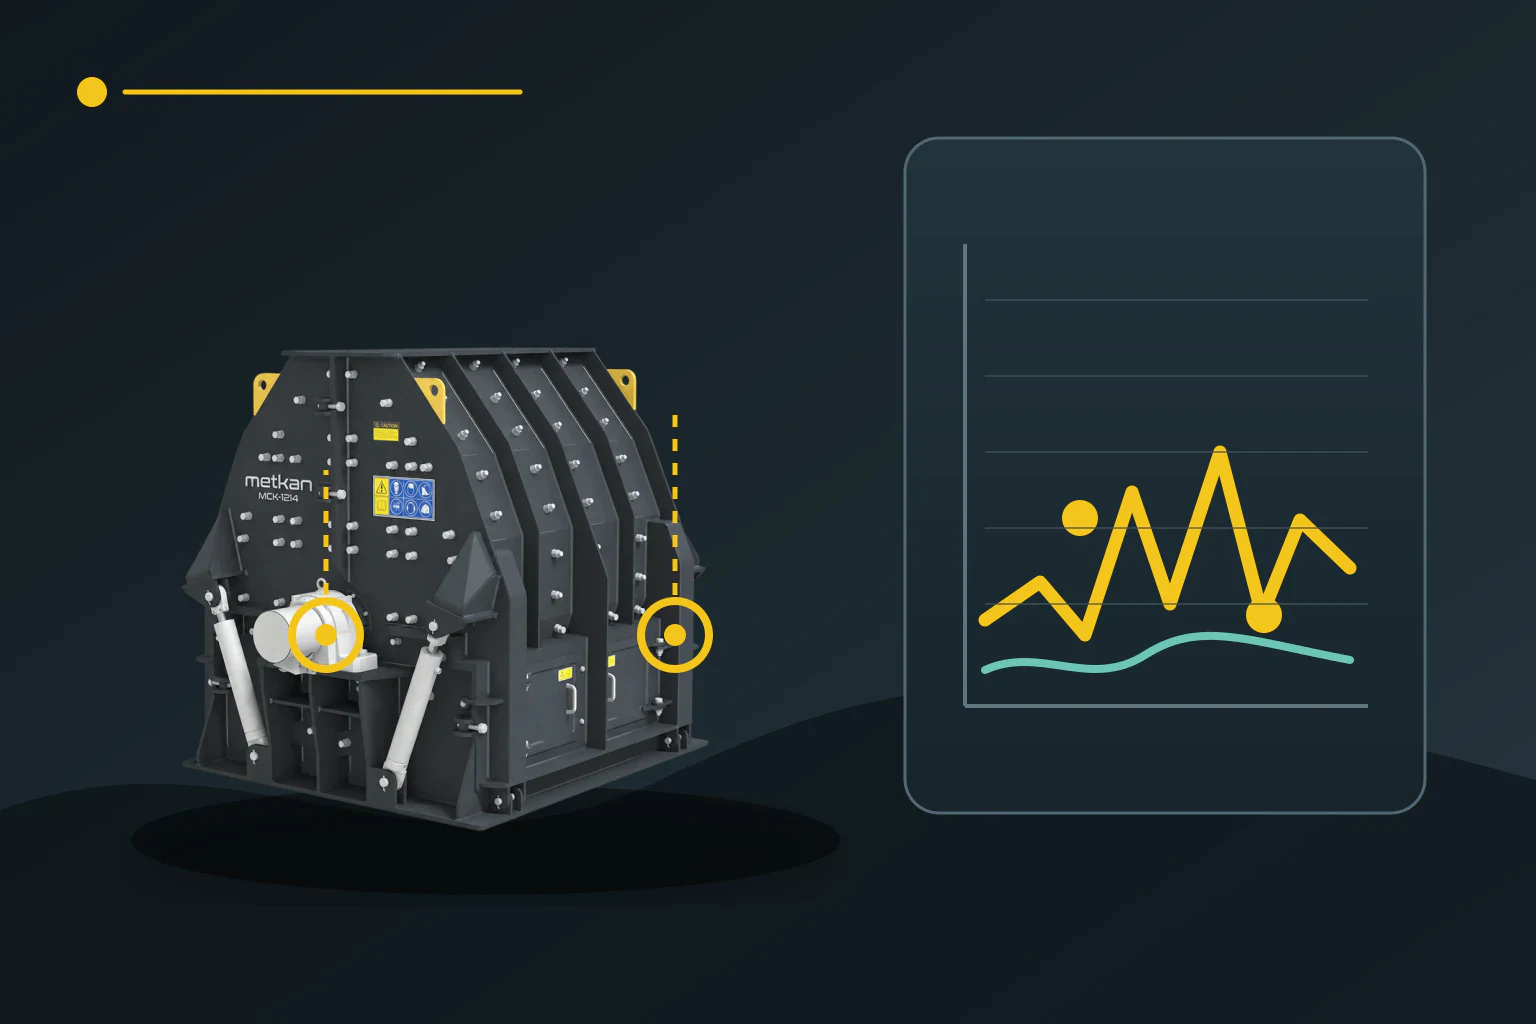
Beginnt ein Hammerbrecher bei normaler Aufgabe ungewöhnlich stark zu schwingen, lautet die erste Frage oft: Ist der Rotor unwuchtig? Dasselbe Symptom kann jedoch von einer lockeren Aufstellung, einem Lagerschaden, einem Riemen- oder Riemenscheibenproblem oder einseitiger Materialaufgabe stammen. Eine belastbare Diagnose entsteht aus vergleichbaren Daten bei gleicher Drehzahl und Last, nicht aus einem Einzelwert.
Messungen vergleichbar machen
Zunächst wird ein Referenzdatensatz für einen als gesund geltenden Zustand angelegt. An antriebs- und gegenantriebsseitigem Lagergehäuse werden horizontale, vertikale und axiale Richtung zusammen mit Motor- und Brecherdrehzahl, Aufgabezustand und Produkt erfasst. Eine andere Sensorposition oder Befestigung verändert den Trend. ISO 20816-1:2026 betrachtet sowohl die Schwingungsgröße als auch deren Änderung gegenüber einem stationären Wert; Messwerte verschiedener Tage sind daher nur bei konstantem Messpunkt und Betriebszustand direkt vergleichbar.
Messungen im Leerlauf, bei stationärer Last und – soweit möglich – beim kontrollierten Auslauf helfen, Ursachen zu trennen. Steigt die Schwingung nur mit Material, werden Aufgabenverteilung, feuchte Anhaftungen oder Ablagerungen im Brechraum geprüft. Bleibt sie im Leerlauf bestehen und ändert sich systematisch mit der Drehzahl, rücken Rotor, Riemenscheibe und Befestigungen in den Fokus. Schutzvorrichtungen bleiben dabei montiert; die Prüfung erfolgt nach dem freigegebenen Instandhaltungs- und Energieisolationsverfahren des Betriebs.
Frequenz und mechanischen Befund gemeinsam auswerten
Eine dominante Komponente bei einfacher Brecherdrehzahl kann zu Rotorunwucht passen, beweist sie aber nicht. Lockerung, Fehlausrichtung oder Strukturresonanz können denselben Bereich verstärken. Amplitude und Phase an beiden Lagern, Unterschiede zwischen den Richtungen und das Verhalten bei Drehzahländerung werden gemeinsam ausgewertet. Die ISO-21940-Reihe liefert den Rahmen für Auswuchten und Fehlerbewertung; eine Korrektur vor Ort muss zur Rotorgeometrie und zu den Herstellervorgaben passen.
Lokale Lagerschäden erzeugen häufig wiederkehrende hochfrequente Impulse, die in den Brechstößen verborgen sind. Der Gesamtschwingwert allein reicht daher nicht; Zeitverlauf, Hüllkurve und drehzahlbezogenes Wiederholungsmuster werden geprüft. Untersuchungen an einem schweren Erz-Hammerbrecher zeigen ebenfalls, warum spektrale Verfahren nötig sein können, um periodische Lageranteile von Prozessstößen zu trennen. Schmierzustand, Temperatur und Lagerspiel werden zusammen mit den Schwingdaten dokumentiert.
Symptom und wahrscheinliche Ursache zuordnen
Die folgende Tabelle ist eine Entscheidungsfolge, keine eindeutige Diagnose aus einer einzelnen Zeile. Zuerst wird der Betriebszustand reproduziert, dann geprüft, ob mechanischer Befund und Messung dieselbe Ursache stützen. Fehlt auf einer Seite ein Hammer oder ist er dort stark verschlissen und steigt zugleich die Drehzahlkomponente, wird die Massenverteilung des Rotors zum Hauptverdacht. Werden nur lockere Schrauben gefunden, werden Verbindung und Fundamentsteifigkeit vor einer Wuchtkorrektur behandelt.
| Beobachtung | Erste Prüfung | Prüfung |
|---|---|---|
| Dominante Drehzahlkomponente mit gleichmäßigem Anstieg an beiden Lagern | Hammer-Massenverteilung, Rotor und Riemenscheibe | Amplitude und Phase bei Leerlauf/Drehzahländerung plus mechanische Prüfung |
| In einer Richtung hoch, Bewegung oder Klopfen an der Verbindung | Fundament, Anker, Lagerfüße und weicher Fuß | Messung nach Korrektur von Verbindung/Kontakt wiederholen |
| Wiederkehrende hochfrequente Impulse und Temperaturänderung | Lager, Schmierung und Lagerspiel | Hüllkurve/Zeitverlauf, Drehzahl und physische Prüfung |
| Unregelmäßiger Anstieg nur bei Aufgabe | Aufgabenverteilung, Anhaftung und Ablagerung im Brechraum | Leerlauf-/Lastmessung mit gleichem Produkt und Prozesskontrolle |
Nach der Korrektur denselben Test wiederholen
Beim Hammerwechsel werden nicht nur das Gesamtgewicht, sondern auch gegenüberliegende Positionen und die Verschleißverteilung über den Rotor erhalten. Schweißen, Schleifen oder Versuchsgewichte am Rotor erfordern ein freigegebenes technisches Verfahren. Auswuchten vor der Prüfung von Riemenscheibenrundlauf, Wellenverbindung und Lagersitz kann die eigentliche Ursache verdecken. Ebenso bleibt ein Wuchtergebnis bei weichem Fuß oder lockerem Fundament möglicherweise nicht dauerhaft.
Nach dem Eingriff wird derselbe Test an den ursprünglichen Messpunkten mit gleicher Drehzahl, gleichem Produkt und gleicher Aufgabe wiederholt. Ziel ist nicht nur ein niedrigerer Gesamtwert; Spektrum, Richtungsunterschiede und Beziehung zwischen beiden Lagern sollen sich der Referenz annähern. Bleibt die Verbesserung aus, wird die Hypothese geändert und für Aufgabenverteilung, Resonanz, Lager oder Antrieb ein eigener Test geplant. So wird aus „Schwingung vorhanden“ eine nachvollziehbare Ursache-Wirkungs-Kette.
Technische Quellen
Die Quellen stützen Mess-, Trend- und Wuchtansatz. Sie liefern keinen Alarmgrenzwert oder Feldleistungsnachweis für eine bestimmte Metkan-Maschine.
- ISO 20816-1:2026 — Messung und Bewertung von Maschinenschwingungen: allgemeine Leitlinien
- ISO 20816-3:2026 — Schwingungsbewertung industrieller Maschinen vor Ort
- ISO 21940-14:2026 — Bewertung von Fehlern beim Auswuchten
- Measurement — Lokale Lagerschadenerkennung aus Schwingdaten eines schweren Erzbrechers
- METAL 2020 — Einfluss der Rotorwuchtung auf den Betrieb eines Hammerbrechers