Ändert sich bei der Klassierung von Calcit, Quarzsand oder Trockenmörtelrohstoffen die Produktverteilung, wird häufig zuerst eine zu geringe Amplitude vermutet. Gesamthub, einseitige Amplitude, Frequenz und Bewegungsrichtung sind jedoch unterschiedliche Größen. Vor jeder Verstellung wird die Bewegung des Siebkastens an mehreren Punkten bei gleicher Last gemessen. Dieser Leitfaden beschreibt die Messfolge und die Berechnung des G-Werts aus der Drehzahl.
Hub und Amplitude nicht gleichsetzen
Nach ISO 1213-1 ist die Amplitude die maximale Auslenkung aus der Mittellage; der Hub ist der Abstand zwischen den beiden Endlagen. Bei geradliniger oder elliptischer Bewegung entspricht die Amplitude der Hälfte der Gesamtbewegung beziehungsweise der halben Hauptachse der Ellipse. Ein Gesamthub von 5 mm bedeutet somit ±2,5 mm Bewegung und 2,5 mm Amplitude. Die Angabe „5 mm Schwingung“ allein ist daher mehrdeutig.
Für sinusförmige Bewegung ergibt sich das Verhältnis der Spitzenbeschleunigung zur Erdbeschleunigung näherungsweise aus G = A × (2πf)² / g. A ist die einseitige Amplitude in Metern, f die Frequenz in Hertz; f = U/min ÷ 60. Bei beispielhaft 5 mm Gesamthub und 1000 U/min gilt A = 0,0025 m und f = 16,67 Hz, woraus etwa 2,8 G folgen. Das Beispiel ist weder Grenzwert noch Leistungszusage von Metkan.
Vier Punkte unter gleichen Bedingungen messen
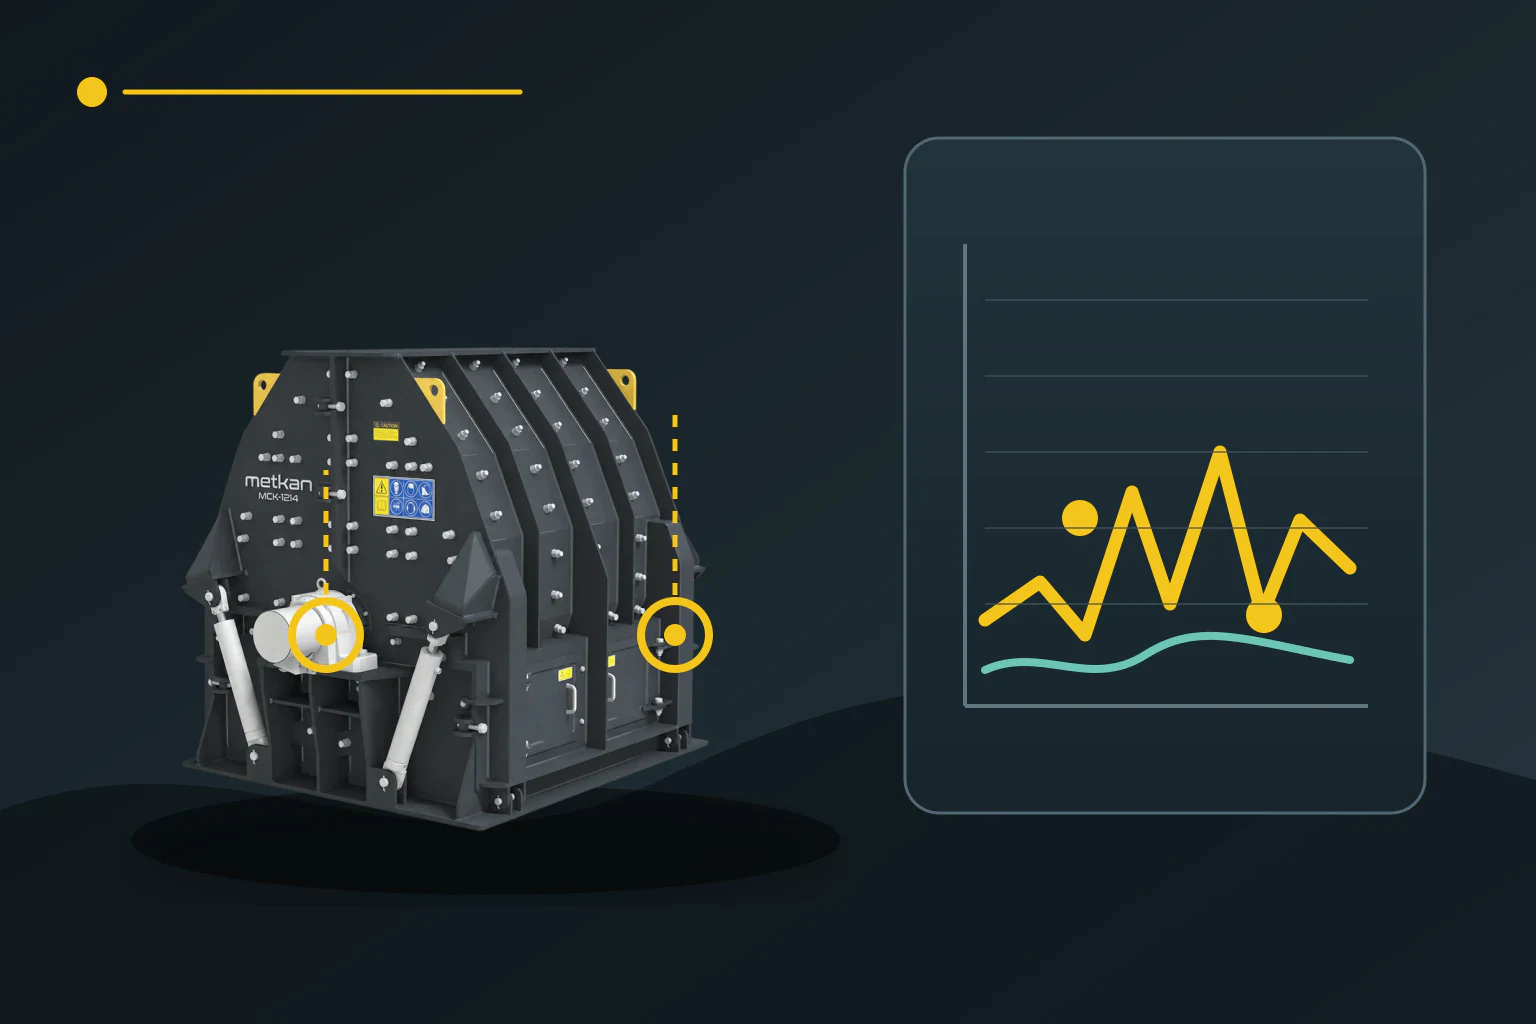
Vier Punkte werden an steifen Bereichen des Siebkastens festgelegt: rechts und links an Aufgabe- und Austragsseite. Die Sensorachsen müssen überall gleich orientiert sein; bewegliche Schutzhauben, Motordeckel oder dünne Bleche sind ungeeignet. Zuerst wird der stationäre Leerlauf, danach der stationäre Lastbetrieb bei gleicher Aufgabe erfasst. Drehzahl, Gesamthub, Bewegungsrichtung, Motorstrom und Aufgabezustand gehören auf eine gemeinsame Zeitachse.
Eine Hubkarte oder Bewegungsmarke ermöglicht eine schnelle Sichtkontrolle: Der optische Schnittbereich der Linien zeigt Gesamtbewegung und Richtung. Ein dreiachsiger Beschleunigungssensor eignet sich für den zeitlichen Vergleich von Frequenz, Beschleunigung und Bahn. Begutachtete Studien an realen und halbtechnischen Sieben nutzten magnetisch oder fest montierte Sensoren an strategischen Punkten. Die Montage erfolgt ausschließlich im Stillstand und unter freigegebener Energieisolierung.
Das Muster statt eines Einzelwerts bewerten
Ist die Frequenz rechts und links ähnlich, der Hub jedoch verschieden, reicht die Prüfung der Unwuchteinstellung nicht aus. Federsteifigkeit oder -sitz, lose Verbindungen, Materialanbackung, Rahmenverwindung oder nicht übereinstimmende Einstellungen und Drehrichtungen zweier Motoren können dasselbe Bild erzeugen. Gleiche Leerlaufwerte, die unter Last auseinanderlaufen, lenken auf Querverteilung und Bettstärke. Die Tabelle priorisiert Prüfungen und ist keine Ferndiagnose.
| Beobachtung | Erste Prüfung | Prüfung |
|---|---|---|
| Hub an allen vier Punkten klein, Frequenz unverändert | Unwuchteinstellung, schwingende Masse und Last | Leerlauf/Last wiederholen und Einstellungen prüfen |
| Hub rechts und links verschieden | Federn, Verbindungen, Anbackung und Rahmen | Amplitude und Phase an vier Punkten vergleichen |
| Hub ähnlich, Frequenz zu niedrig | Motordrehzahl, FU-Ausgang und Versorgung | Drehzahlmesser und elektrischer Trend |
| Im Leerlauf gleich, unter Last unterschiedlich | Querverteilung und Bettstärke | Lastverteilung und vier Punkte bei konstanter Aufgabe prüfen |
Eine Größe ändern und erneut messen
Unwuchtgewichte, Federn oder Antriebsfrequenz dürfen nicht wahllos verändert werden. Zuerst werden der zulässige Bereich des Herstellers sowie gleiche Unwuchteinstellungen und Drehrichtungen bei zwei Motoren bestätigt. Danach wird nur eine Größe geändert und die Vierpunktmessung im Leerlauf sowie unter gleicher kontrollierter Last wiederholt. Mehr Hub ist kein gutes Ergebnis, wenn Bahn, Seitengleichlauf oder Schwingungsübertragung schlechter werden.
Im Abnahmeprotokoll stehen Gesamthub und Amplitude in getrennten Spalten zusammen mit Drehzahl und Frequenz. Ergänzt werden Vierpunktwerte im Leerlauf und unter Last, Sensororientierung, Aufgabe und Materialzustand. So wird die spätere Aussage „die Schwingung ist geringer“ zu einem messbaren Vergleich. Zielkörnungen, Feuchte, Durchsatz und vorhandene Messungen ermöglichen Metkan die gemeinsame Bewertung von Sieb und Automatisierung.
Quellen und Berechnungshinweis
Die Quellen stützen Terminologie, Messmethode und Bewegungskomponenten. Das Ergebnis von 2,8 G ist eine ausdrücklich beispielhafte physikalische Rechnung, keine Feldmessung, allgemeine Einstellung oder Produktzusage.
- ISO 1213-1:2020 — Begriffe der Kohleaufbereitung; aktuell veröffentlichte Ausgabe
- ISO/DIS 1213-1 — Neuer Entwurf, seit 13. November 2026 in der Umfrage
- Measurement 2021 — Messung dynamischer Siebkräfte über Beschleunigung an strategischen Punkten
- Sensors 2022 — Bahnmessung mit dreiachsigen Sensoren an einem halbtechnischen Sieb
- Sensors 2021 — Zustandsmodell des Aufhängungssignals eines realen Mineralsiebs