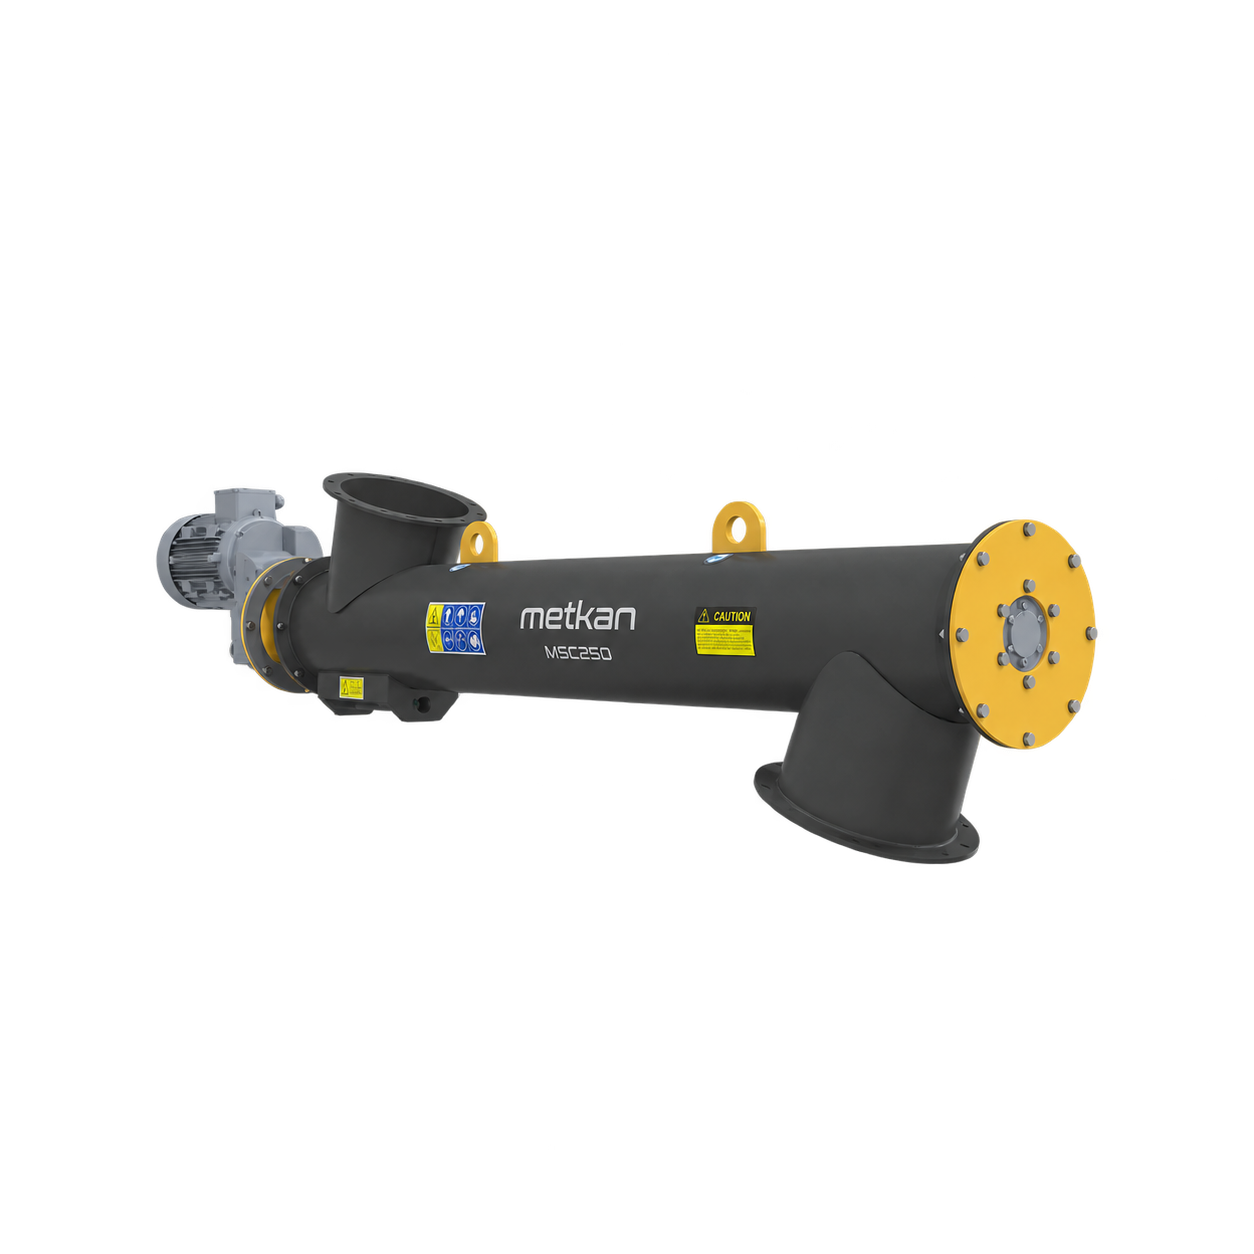
Производительность шнекового конвейера нельзя выбирать только по диаметру шнека. Один и тот же корпус при разных шаге, частоте вращения, заполнении и насыпной плотности даёт разный расход. Надёжный предварительный расчёт начинается с геометрического объёма, после чего результат проверяют с учётом материала и режима работы. В статье показаны расчёт и полевая проверка.
Сначала разделите объёмную и массовую производительность
Объёмную производительность выражают в кубических метрах в час, массовую — в тоннах в час. Обозначим наружный диаметр шнека D, диаметр вала d, шаг p, частоту вращения n и коэффициент заполнения φ. Если D, d и p заданы в метрах, а n — в оборотах в минуту, площадь кольцевого сечения A = π/4 × (D² − d²). Упрощённый теоретический объёмный расход Qv = 60 × A × p × n × φ. Массовый расход Qm = Qv × ρb, где ρb — насыпная плотность в рабочих условиях. Это начальная оценка для горизонтального конвейера с равномерной подачей, а не гарантия оборудования.
Пример расчёта: теоретический расход шнека 300 мм
Примем D = 0,30 м, d = 0,09 м, p = 0,30 м, n = 40 rpm, φ = 0,30 и ρb = 0,80 т/м³. Площадь кольцевого сечения около 0.0643 м². Расчёт Qv = 60 × 0.0643 × 0,30 × 40 × 0,30 даёт примерно 13,9 м³/ч. Массовый расход равен 13,9 × 0,80 = 11,1 т/ч. Если заполнение снижается до 0,20, при той же геометрии и скорости получается около 7,4 т/ч. Пример показывает значение заполнения и плотности и не является гарантией производительности Metkan.
При неравномерной подаче расчётный объём не используется
Формула предполагает непрерывную управляемую подачу во входное сечение. Сводообразование в бункере, аэрированный порошок, пульсирующая разгрузка или слишком малый вход приводят к неполному заполнению отдельных витков. Подпор на выходе, наоборот, превращает конвейер в принудительно загруженный питатель и повышает нагрузку двигателя. Поэтому транспортный и дозирующий шнеки следует различать: первый перемещает материал, второй регулирует расход совместно с системой управления. Реальную производительность линии ограничивает минимальный устойчивый расход среди подачи, конвейера и выхода.
Одного коэффициента недостаточно для уклона и свойств материала
С ростом угла меняются обратное скольжение материала по витку и его вращение в корпусе, поэтому полезная производительность обычно отклоняется от горизонтального значения. Трение частиц, связность, влажность, аэрация, температура, абразивность и гранулометрия влияют на заполнение и мощность. Изношенные витки, увеличенный зазор или отложения создают обратный поток, которого нет в расчёте. ISO 7119 распространяет расчёт мощности на равномерно загружаемые горизонтальные и умеренно наклонные конвейеры; уклоны более 20°, вертикальная подача, выгрузка, смешивание и специальные задачи исключены. За этими пределами простую формулу нельзя масштабировать напрямую.
Проверка на линии: выполните три стабильных измерения
После стабилизации производства взвесьте массу, перемещённую за известное время, и пересчитайте её в часовое значение по формуле Qизмеренная = масса / время. Выполните не менее трёх измерений при одном материале, частоте вращения и уровне бункера; фиксируйте не только среднее, но и разброс. Запишите rpm, ток двигателя, угол, уровень в бункере, влажность и видимое заполнение. Если измеренный расход ниже расчётного, сначала проверьте равномерность входа, затем подпор на выходе, обратный поток, зазор между витком и корпусом и фактическую скорость. Нормальный ток двигателя сам по себе не подтверждает целевой расход.
Оцените разницу между расчётным и измеренным значением
Отношение Qизмеренная / Qтеоретическая само по себе не является критерием приёмки, но показывает направление поиска. Если оно стабильно низкое во всех повторах, пересматривают принятое заполнение, влияние уклона или геометрические утечки. При большом разбросе проверяют нестабильность входного потока, уровня в бункере или свойств материала. Если расход близок к цели, а ток двигателя растёт, проверяют трение, подшипники, соосность и отложения. Так до увеличения диаметра отделяют ограничение процесса от механического ограничения.
Какие данные нужны для предложения и выбора модели?
Для выбора модели укажите целевой расход и в м³/ч, и в т/ч. Насыпную плотность в рыхлом и уплотнённом состоянии, гранулометрию, влажность, температуру, текучесть и абразивность оценивают вместе с длиной, уклоном, схемой входа и выхода, временем работы и очисткой. При модернизации сообщите фактическую скорость, ток двигателя и результат контрольного взвешивания за время. Эти данные показывают, следует ли увеличить диаметр, изменить подачу или скорость либо выбрать другой принцип транспортирования.
Источники и примечание к расчёту
Пример показывает только метод и влияние переменных. До проверки материала, подачи, уклона, корпуса и рабочих условий его нельзя использовать как производительность машины, мощность двигателя или гарантию результата.
- Metkan MSC — Техническая страница шнековых конвейеров
- ISO 7119:1981 — Шнековые конвейеры, расчёт мощности привода
- Owen & Cleary — Prediction of screw conveyor performance using DEM
- Owen & Cleary — DEM and laboratory comparison for screw conveyors
- VDI 2330, часть 2 — Горизонтальные и слабонаклонные шнековые конвейеры