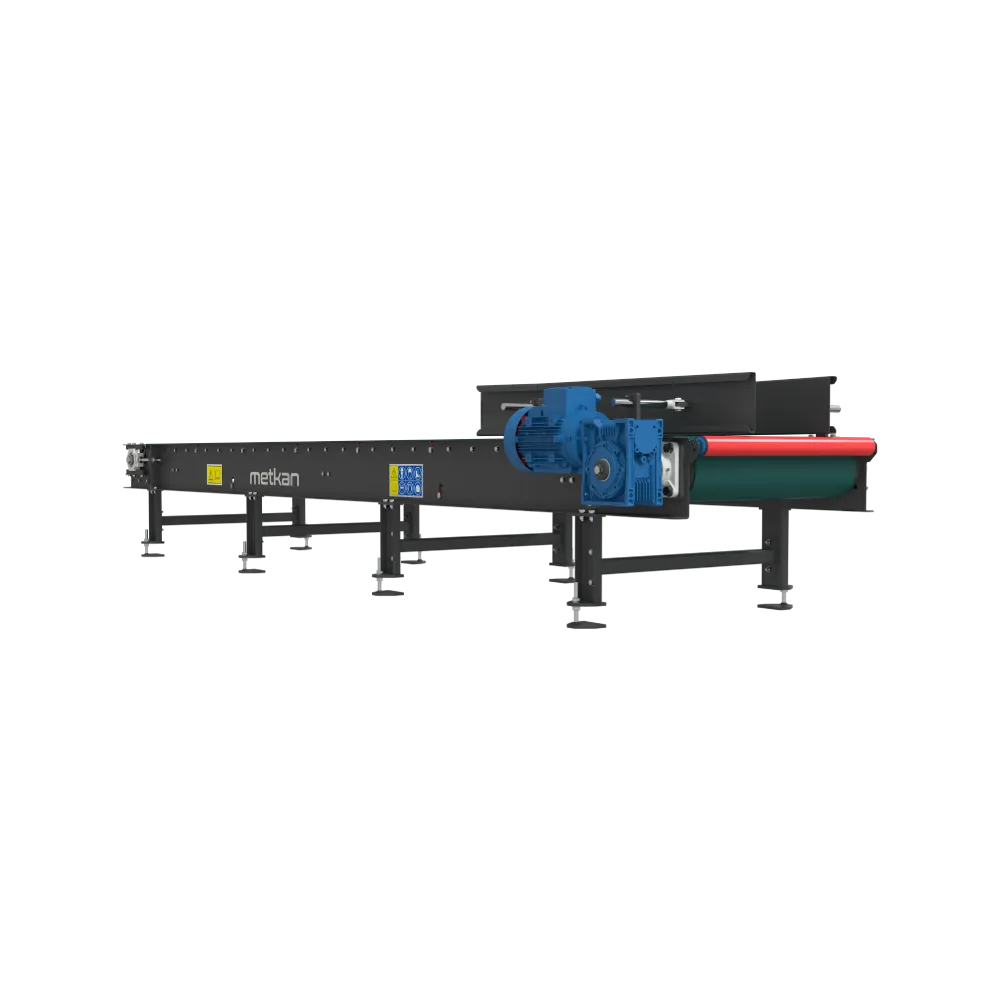
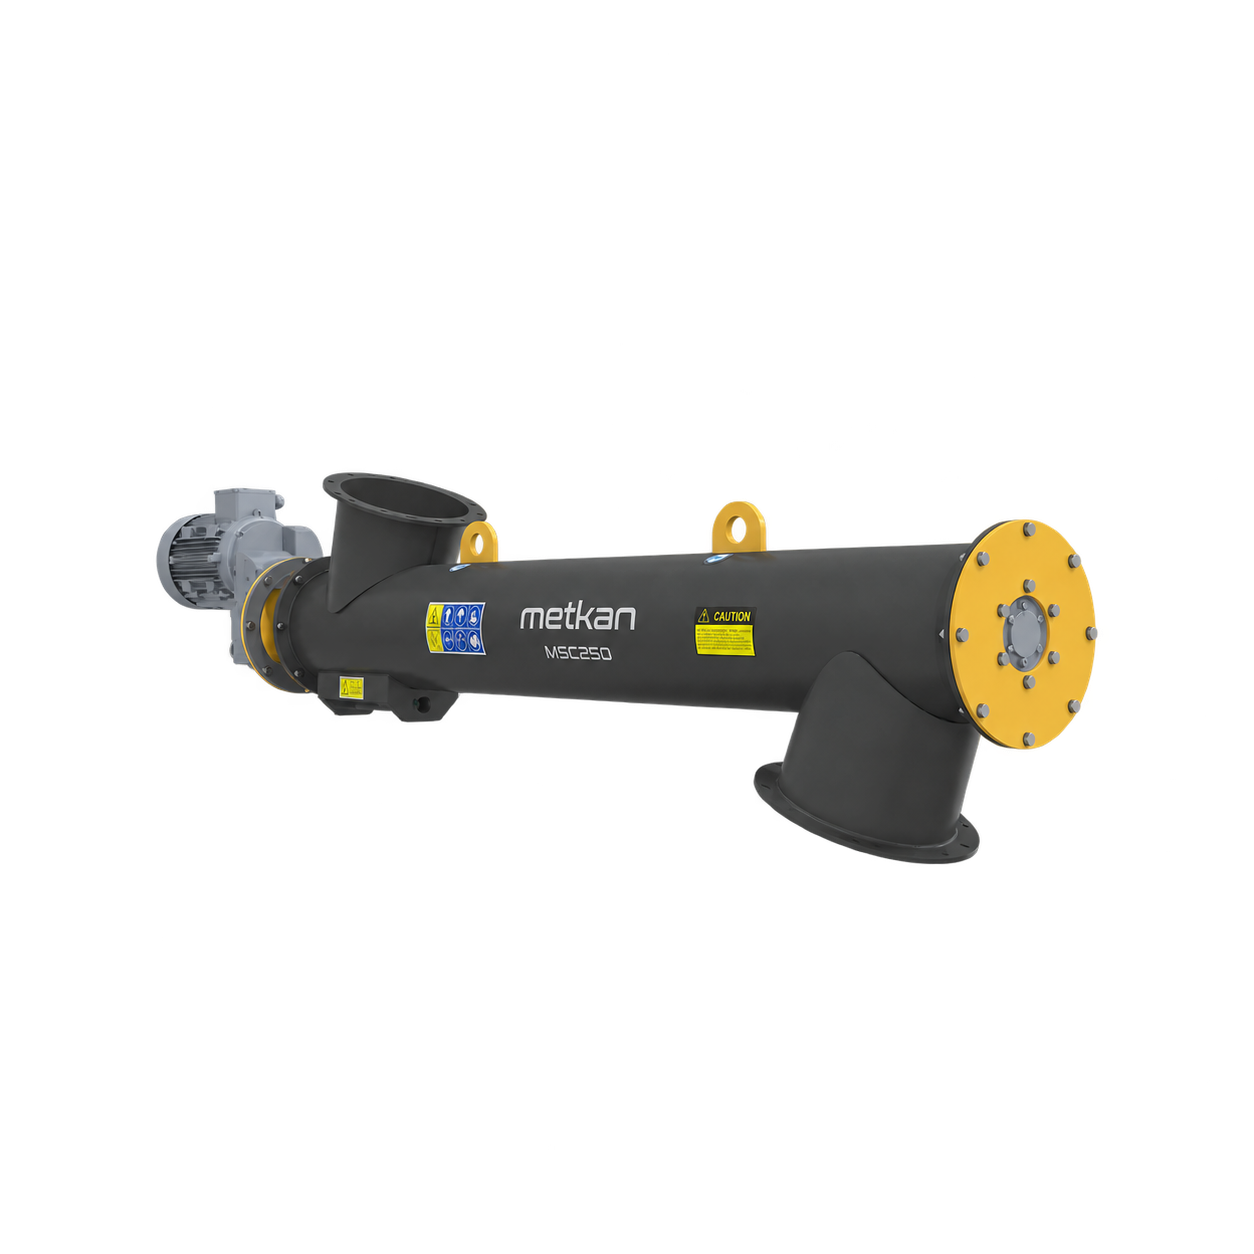
Die Leistung eines Schneckenförderers lässt sich nicht allein nach dem Schneckendurchmesser auswählen. Dasselbe Gehäuse kann bei unterschiedlicher Steigung, Drehzahl, Füllung und Schüttdichte sehr verschiedene Durchsätze fördern. Eine belastbare Vorberechnung beginnt mit dem geometrischen Volumen und prüft dieses anschließend anhand von Material und Betriebsbedingungen. Dieser Leitfaden zeigt die theoretische Berechnung und ihre Prüfung im Betrieb.
Zuerst Volumen- und Massenleistung trennen
Die Volumenleistung wird in Kubikmetern pro Stunde, die Massenleistung in Tonnen pro Stunde angegeben. D bezeichnet den Schneckenaußendurchmesser, d den Wellendurchmesser, p die Steigung, n die Drehzahl und φ den Füllgrad. Werden D, d und p in Metern und n in Umdrehungen pro Minute eingesetzt, gilt für die Ringfläche A = π/4 × (D² − d²). Der vereinfachte theoretische Volumenstrom ergibt sich zu Qv = 60 × A × p × n × φ. Für den Massenstrom gilt Qm = Qv × ρb; ρb ist die Schüttdichte im Betriebszustand. Das ist eine Ausgangsschätzung für einen gleichmäßig beschickten horizontalen Förderer, keine Produktgarantie.
Rechenbeispiel: theoretischer Durchsatz einer 300-mm-Schnecke
Angenommen werden D = 0,30 m, d = 0,09 m, p = 0,30 m, n = 40 rpm, φ = 0,30 und ρb = 0,80 t/m³. Die Ringfläche beträgt etwa 0.0643 m². Aus Qv = 60 × 0.0643 × 0,30 × 40 × 0,30 ergeben sich rund 13,9 m³/h. Der entsprechende Massenstrom ist 13,9 × 0,80 = 11,1 t/h. Sinkt der Füllgrad auf 0,20, liefert dieselbe Geometrie bei gleicher Drehzahl etwa 7,4 t/h. Das Beispiel zeigt die Bedeutung von Füllgrad und Dichte; es ist keine Leistungszusage von Metkan.
Bei ungleichmäßiger Beschickung ist das berechnete Volumen nicht nutzbar
Die Formel setzt eine kontinuierliche, kontrollierte Produktzufuhr am Einlauf voraus. Brückenbildung im Bunker, belüftetes Pulver, schwallartige Entleerung oder ein zu kleiner Einlauf können die Schnecke bei einzelnen Umdrehungen nur teilweise füllen. Ein Rückstau am Auslauf macht den Förderer dagegen zu einem zwangsweise beschickten Dosierer und erhöht die Motorlast. Förderschnecke und Dosierschnecke sind deshalb zu unterscheiden: Die eine transportiert Material, die andere regelt den Durchsatz mit einem Steuersystem. Die reale Linienleistung wird durch den niedrigsten dauerhaft erreichbaren Durchsatz von Einlauf, Förderer und Auslauf begrenzt.
Ein einzelner Faktor reicht für Neigung und Materialverhalten nicht aus
Mit zunehmender Neigung verändern sich das Zurückrutschen auf der Schnecke und die Mitdrehung im Gehäuse; die nutzbare Leistung weicht daher meist vom horizontalen Wert ab. Partikelreibung, Kohäsion, Feuchte, Belüftung, Temperatur, Abrasivität und Korngrößenverteilung beeinflussen ebenfalls Füllgrad und Leistungsbedarf. Verschlissene Schneckenflügel, größeres Gehäusespiel oder Ablagerungen können im Rechenmodell nicht erfasste Rückströmung erzeugen. ISO 7119 behandelt die Antriebsleistungsberechnung für gleichmäßig beschickte horizontale und begrenzt geneigte Förderer; Neigungen über 20°, Vertikalförderung, Austrag, Mischen und ähnliche Sonderaufgaben liegen außerhalb des Anwendungsbereichs. Außerhalb dieser Grenzen darf die einfache Formel nicht direkt hochgerechnet werden.
Betriebsprüfung: drei stabile Messungen durchführen
Nach Erreichen eines stabilen Betriebs wird die in einer bekannten Zeit geförderte Nettomasse gewogen und mit Qgemessen = Masse / Zeit auf einen Stundenwert umgerechnet. Führen Sie bei gleichem Produkt, gleicher Drehzahl und gleichem Bunkerfüllstand mindestens drei Messungen durch und erfassen Sie neben dem Mittelwert auch die Streuung. Notieren Sie Drehzahl, Motorstrom, Neigung, Bunkerstand, Produktfeuchte und sichtbaren Füllgrad. Liegt der Messwert unter der Theorie, prüfen Sie zuerst die gleichmäßige Einlauffüllung, dann Rückstau, Rückströmung, Schnecken-Gehäuse-Spiel und die tatsächliche Drehzahl. Normaler Motorstrom allein beweist den Zieldurchsatz nicht.
Die Differenz zwischen Theorie und Messwert bewerten
Das Verhältnis Qgemessen / Qtheoretisch ist allein kein Abnahmekriterium, zeigt jedoch die Richtung des Problems. Ist es bei jeder Wiederholung ähnlich niedrig, sind angenommener Füllgrad, Neigungseinfluss oder geometrische Leckage neu zu bewerten. Bei großer Streuung werden schwankende Einlaufströmung, Bunkerfüllstand oder Materialeigenschaften untersucht. Bleibt der Durchsatz nahe am Ziel, während der Motorstrom steigt, sind Reibung, Lagerung, Ausrichtung oder Ablagerungen zu prüfen. So lassen sich Prozess- und Mechanikgrenzen trennen, bevor der Schneckendurchmesser vergrößert wird.
Welche Daten werden für Angebot und Modellauswahl benötigt?
Für die Modellauswahl sind Zielwerte in Kubikmetern und Tonnen pro Stunde anzugeben. Lockere und verdichtete Schüttdichte, Korngrößenverteilung, Feuchte, Temperatur, Fließverhalten und Abrasivität werden gemeinsam mit Förderlänge, Neigung, Ein- und Auslauf, Betriebsdauer und Reinigungsbedarf bewertet. Bei einem Umbau sollten auch Ist-Drehzahl, Motorstrom und das Ergebnis einer zeitbezogenen Wägung vorliegen. Erst diese Daten zeigen, ob der Durchmesser zu vergrößern, Beschickung oder Drehzahl zu ändern oder ein anderes Förderprinzip zu wählen ist.
Quellen und Berechnungshinweis
Das Beispiel zeigt nur die Methode und den Einfluss der Variablen. Ohne Prüfung von Material, Beschickung, Neigung, Gehäuse und Betriebsbedingungen darf es nicht als Maschinenleistung, Motorleistung oder Leistungsgarantie verwendet werden.
- Metkan MSC — Technische Produktseite für Schneckenförderer
- ISO 7119:1981 — Schneckenförderer, Regeln zur Antriebsleistungsberechnung
- Owen & Cleary — Prediction of screw conveyor performance using DEM
- Owen & Cleary — DEM and laboratory comparison for screw conveyors
- VDI 2330 Blatt 2 — Horizontale und leicht geneigte Schneckenförderer