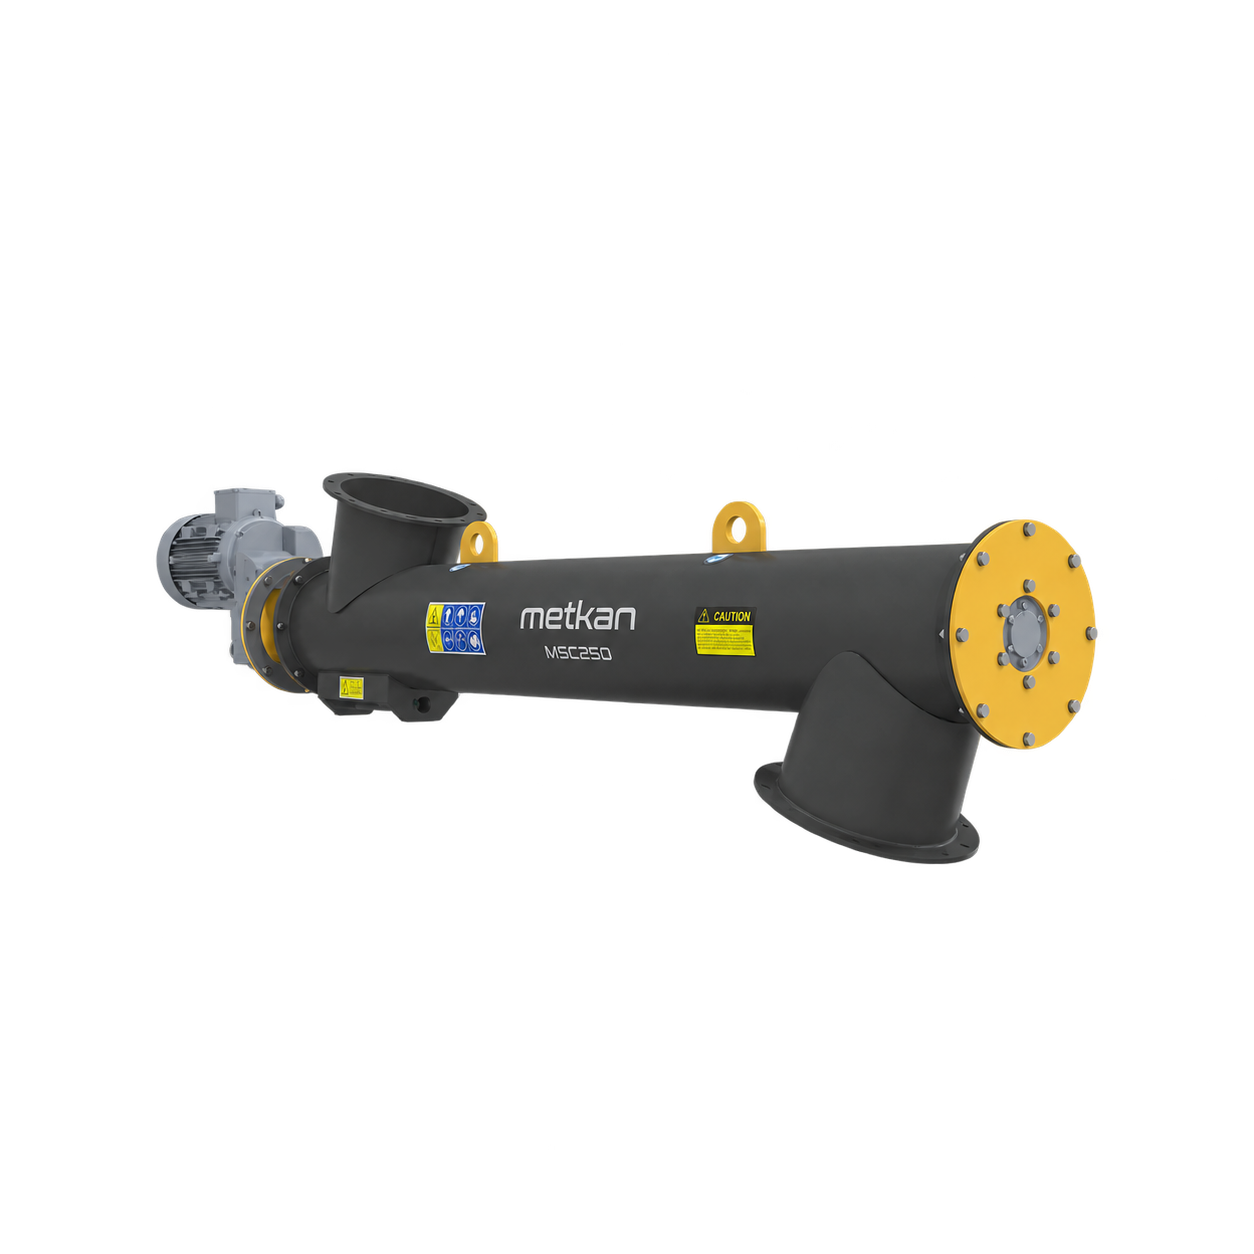
La capacité d’un convoyeur à vis ne se choisit pas à partir du seul diamètre de la vis. Un même carter peut transporter des débits très différents selon le pas, la vitesse, le remplissage et la masse volumique apparente. Un pré-calcul fiable commence par le volume géométrique, puis confronte cette valeur au produit et aux conditions de service. Ce guide explique le calcul théorique et sa vérification sur site.
Distinguer d’abord capacité volumique et capacité massique
La capacité volumique s’exprime en mètres cubes par heure et la capacité massique en tonnes par heure. On note D le diamètre extérieur de la vis, d le diamètre de l’arbre, p le pas, n la vitesse et φ le taux de remplissage. Avec D, d et p en mètres et n en tours par minute, la section annulaire vaut A = π/4 × (D² − d²). Le débit volumique théorique simplifié est Qv = 60 × A × p × n × φ. Le débit massique est Qm = Qv × ρb, où ρb est la masse volumique apparente en service. Il s’agit d’une estimation initiale pour un convoyeur horizontal alimenté régulièrement, non d’une garantie de produit.
Exemple de calcul : débit théorique d’une vis de 300 mm
Prenons D = 0,30 m, d = 0,09 m, p = 0,30 m, n = 40 rpm, φ = 0,30 et ρb = 0,80 t/m³. La section annulaire est d’environ 0.0643 m². Le calcul Qv = 60 × 0.0643 × 0,30 × 40 × 0,30 donne environ 13,9 m³/h. L’équivalent massique est 13,9 × 0,80 = 11,1 t/h. Si le remplissage descend à 0,20, la même géométrie et la même vitesse donnent environ 7,4 t/h. L’exemple montre pourquoi remplissage et densité comptent autant que le diamètre ; ce n’est pas un engagement de capacité Metkan.
Une alimentation irrégulière empêche d’utiliser le volume calculé
La formule suppose une alimentation continue et contrôlée à l’entrée. Une voûte dans la trémie, une poudre aérée, une vidange par à-coups ou une entrée trop petite peuvent laisser la vis partiellement vide sur certains tours. À l’inverse, une accumulation en sortie transforme le convoyeur en doseur forcé et augmente la charge moteur. Il faut donc distinguer vis de transport et vis doseuse : la première transfère le produit, la seconde pilote le débit avec un système de commande. La capacité réelle de la ligne est limitée par le plus faible débit durable entre alimentation, convoyeur et sortie.
Un seul coefficient ne suffit pas pour l’inclinaison et le comportement du produit
Lorsque l’inclinaison augmente, le recul du produit sur la spire et sa rotation dans le carter changent ; la capacité utile s’éloigne donc généralement de la valeur horizontale. Frottement, cohésion, humidité, aération, température, abrasivité et granulométrie influencent aussi le remplissage et la puissance. Des spires usées, un jeu accru ou des dépôts peuvent créer un reflux absent du calcul. L’ISO 7119 traite le calcul de puissance des convoyeurs horizontaux ou modérément inclinés, alimentés régulièrement ; les inclinaisons supérieures à 20°, le transport vertical, l’extraction, le mélange et les fonctions spéciales sont hors domaine. Ne transposez pas directement la formule simple au-delà de ces limites.
Vérification sur site : réaliser trois mesures stables
Lorsque la production est stable, pesez la masse nette transportée pendant une durée connue et convertissez-la en valeur horaire avec Qmesuré = masse / temps. Réalisez au moins trois mesures avec le même produit, la même vitesse et le même niveau de trémie ; consignez la dispersion autant que la moyenne. Relevez les rpm, le courant moteur, l’inclinaison, le niveau, l’humidité et le remplissage visible. Si le débit mesuré est inférieur au calcul, contrôlez d’abord la régularité d’alimentation, puis l’accumulation en sortie, le reflux, le jeu spire-carter et la vitesse réelle. Un courant moteur normal ne prouve pas à lui seul que le débit cible est atteint.
Interpréter l’écart entre valeur théorique et valeur mesurée
Le rapport Qmesuré / Qthéorique n’est pas à lui seul un critère d’acceptation, mais il oriente le diagnostic. S’il reste faible à chaque répétition, réévaluez le remplissage supposé, l’effet de l’inclinaison ou les fuites géométriques. Si les résultats sont très dispersés, recherchez une alimentation, un niveau de trémie ou des propriétés produit instables. Si le débit reste proche de l’objectif alors que le courant augmente, contrôlez frottements, paliers, alignement et dépôts. On distingue ainsi une limite de procédé d’une limite mécanique avant d’augmenter le diamètre.
Quelles données faut-il pour l’offre et le choix du modèle ?
Pour choisir le modèle, indiquez l’objectif en mètres cubes et en tonnes par heure. Les masses volumiques apparentes meuble et tassée, la granulométrie, l’humidité, la température, l’écoulement et l’abrasivité doivent être étudiés avec la longueur, l’inclinaison, les entrées et sorties, le temps de service et le nettoyage. Pour une modernisation, communiquez aussi la vitesse réelle, le courant moteur et une pesée chronométrée. Ces données permettent de décider s’il faut augmenter le diamètre, modifier l’alimentation ou la vitesse, ou choisir un autre principe de transport.
Sources et note de calcul
L’exemple illustre uniquement la méthode et l’influence des variables. Il ne constitue ni une capacité machine, ni une puissance moteur, ni une garantie avant vérification du produit, de l’alimentation, de l’inclinaison, du carter et des conditions de service.
- Metkan MSC — Page produit technique des convoyeurs à vis
- ISO 7119:1981 — Convoyeurs à vis, règles de calcul de la puissance
- Owen & Cleary — Prediction of screw conveyor performance using DEM
- Owen & Cleary — DEM and laboratory comparison for screw conveyors
- VDI 2330 Partie 2 — Convoyeurs à vis horizontaux et faiblement inclinés