In einem geschlossenen Brech- und Siebkreislauf verarbeitet der Brecher nicht nur die Frischaufgabe. Das vom Sieb oberhalb der Zielkorngröße zurückgehaltene Material gelangt ebenfalls zum Brecher zurück. Anlagenaufgabe und tatsächliche Brecherlast sind daher nicht identisch. Eine belastbare Rechnung klärt zunächst den Bezugsstrom der Rücklaufquote und führt anschließend Frischaufgabe und Rücklauf in einer Massenbilanz zusammen.
Zuerst die Quote definieren: Welcher Strom steht im Nenner?
Die Aussage „40% Rücklauf“ kann im Betrieb zwei verschiedene Bedeutungen haben. Bei der ersten Definition wird der Rücklaufstrom C durch die Frischaufgabe F geteilt: R = C/F. Dies ist die in der Mineralaufbereitung übliche Umlauflastquote. Bei der zweiten wird der Siebüberlauf durch die gesamte Siebaufgabe T geteilt: q = C/T. Beide Verhältnisse sind nicht gleich. Fehlt im Angebot, in der Messung oder im Schichtbericht der Nenner, kann derselbe Prozentwert zu unterschiedlichen Maschinenlasten führen.
Eine einfache Massenbilanz zeigt die gesamte Brecherlast
Bei stationärem Betrieb ohne ungemessenen Nebenstrom gilt für die gesamte Brecheraufgabe T = F + C. Ist die Umlauflast R = C/F, beträgt der Gesamtlastfaktor T/F = 1 + R. Wird der Siebüberlauf als Anteil der gesamten Siebaufgabe q = C/T angegeben, folgt aus C = q × (F + C) die Beziehung R = q/(1-q). Sie gilt nur im stationären Zustand bei konstantem Materialbestand und eindeutig definierten Strömen; während ein Bunker gefüllt oder entleert wird, bildet eine Momentaufnahme die Bilanz nicht ab.
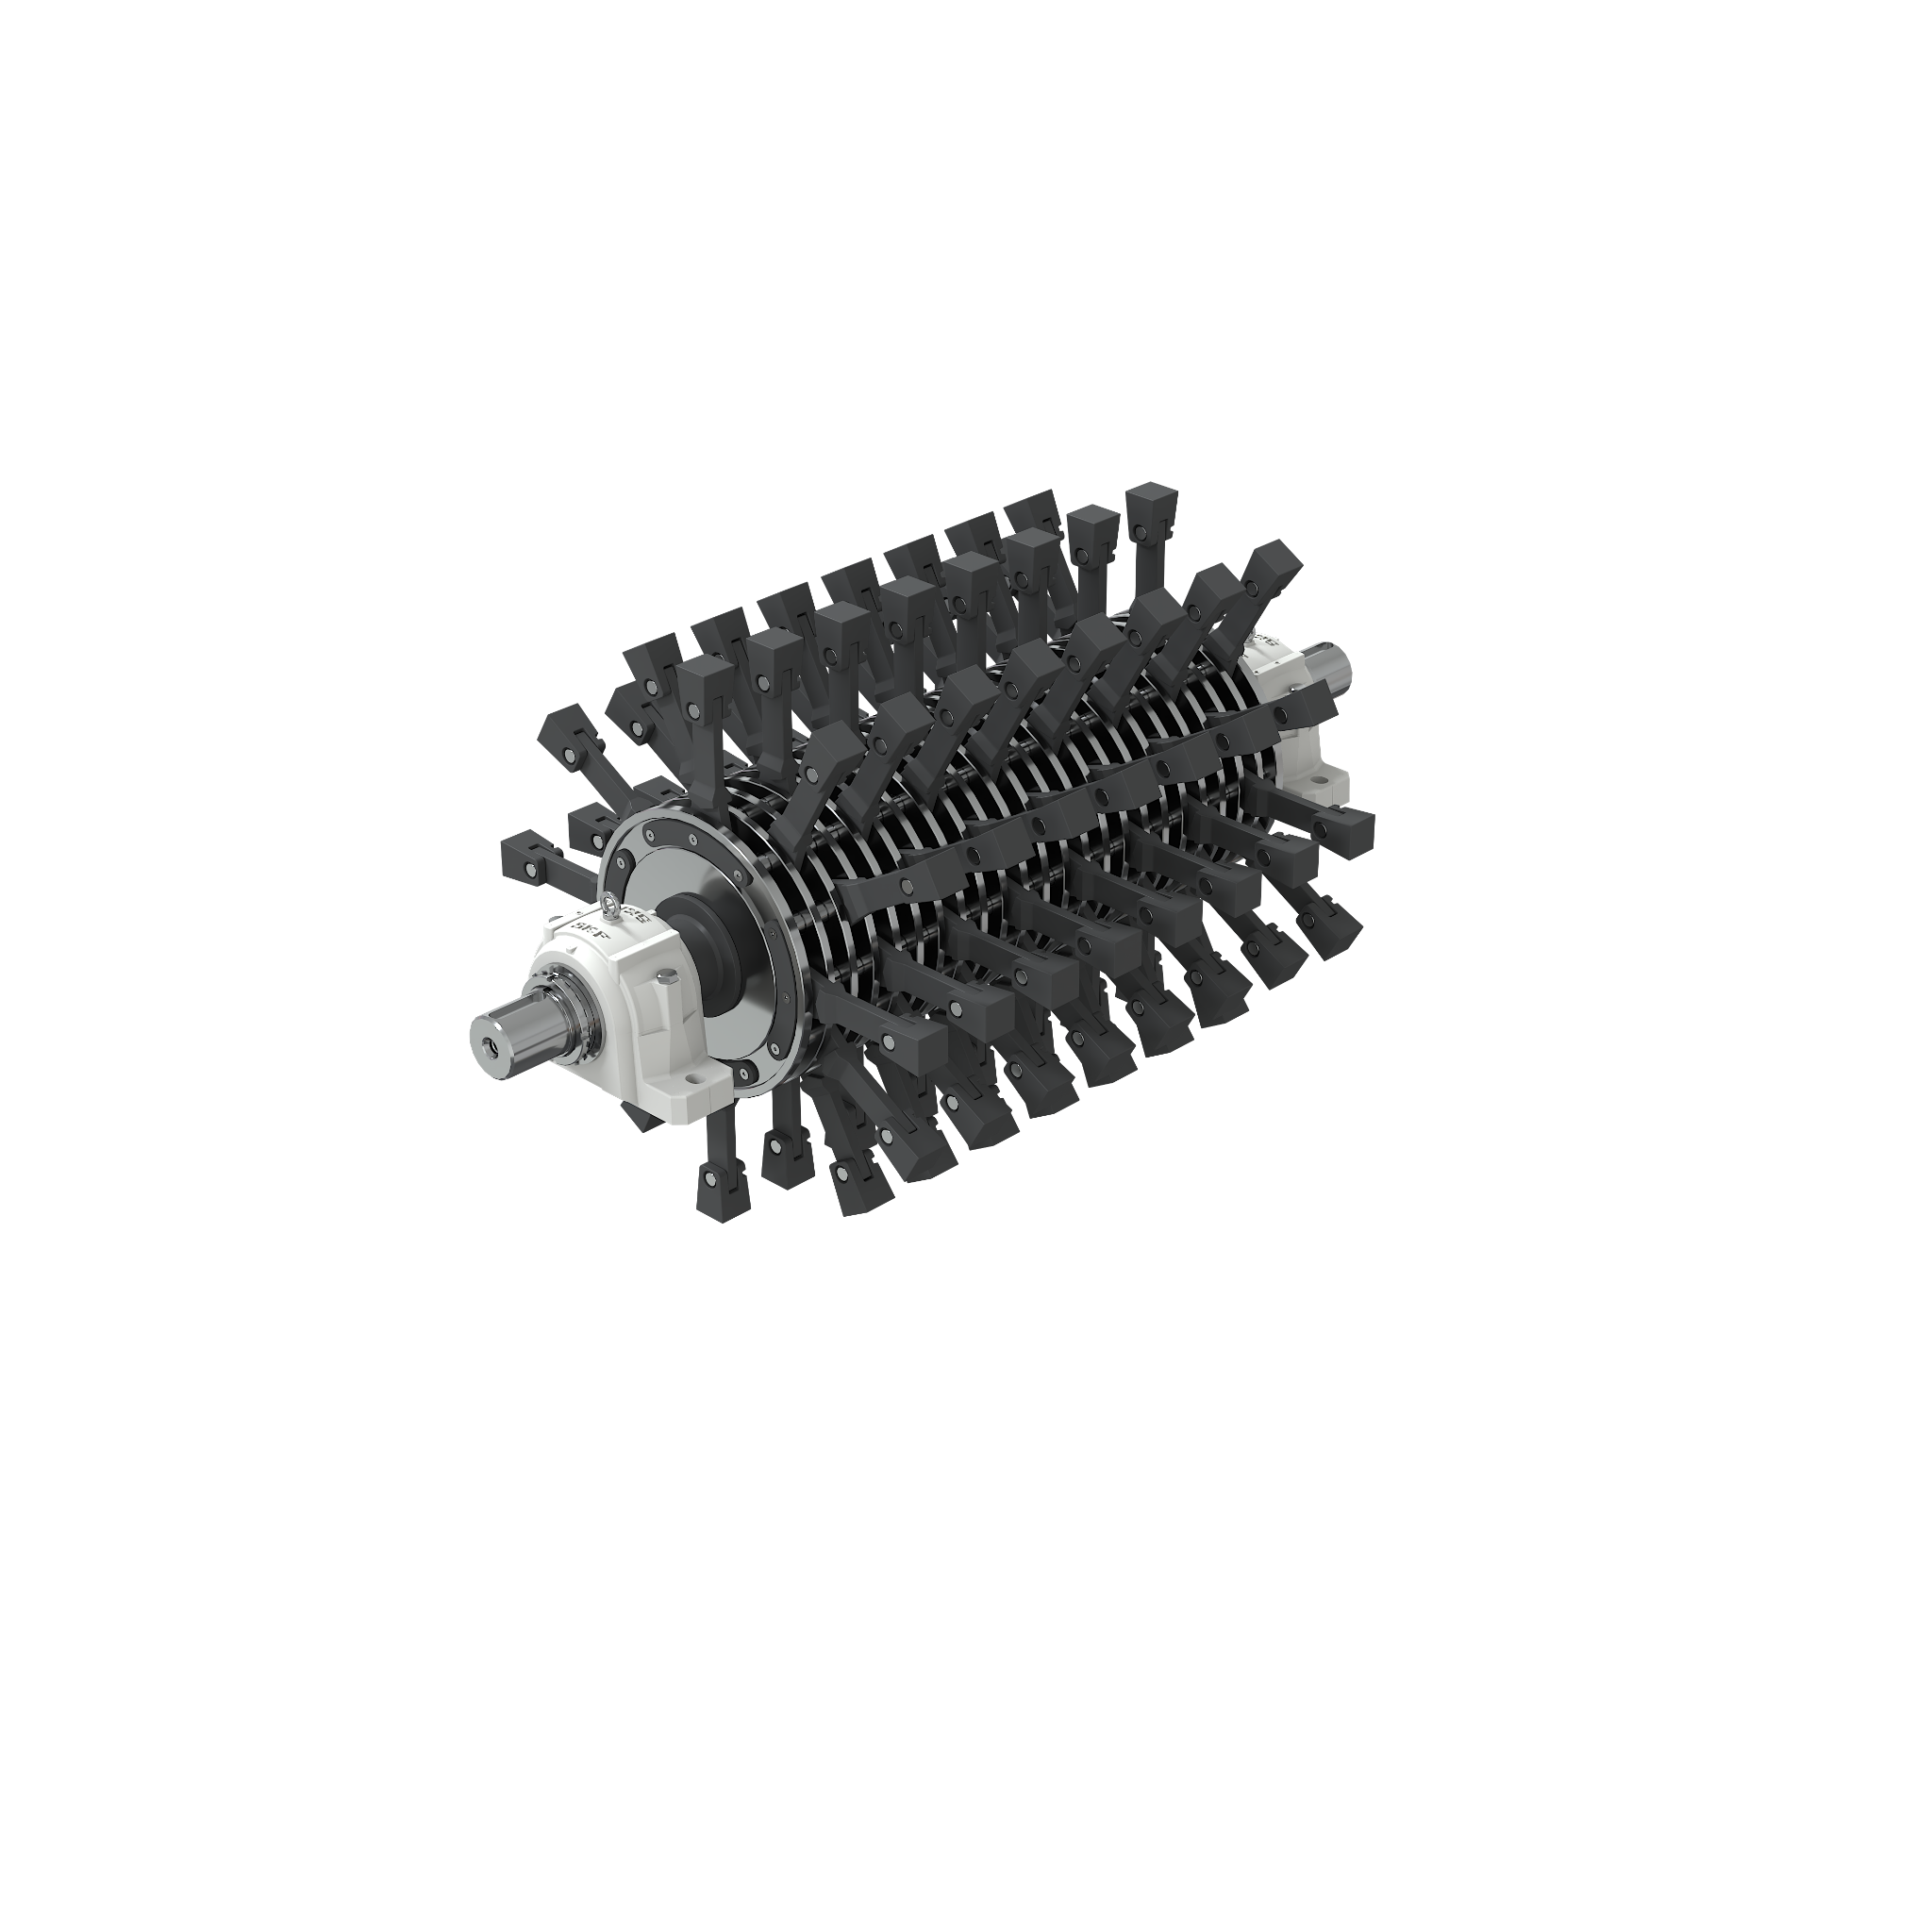
Rechenbeispiel: Warum liefert dieselbe Angabe von 40% zwei Ergebnisse?
Die folgenden Werte sind Beispiele und keine Kapazitätszusage für Metkan Ausrüstung. Die Frischaufgabe sei F = 20 t/h, und 40% der gesamten Siebaufgabe kehren zurück. Damit ist q = 0,40. Es ergibt sich R = 0,40/(1-0,40) = 0,67. Der Rücklauf C beträgt 13,33 t/h, die Gesamtlast von Brecher und Sieb T = 33,33 t/h. Ein Rücklauf von 40% des Gesamtstroms entspricht somit einer Umlauflast von 66,7% bezogen auf die Frischaufgabe.
Bedeutet die Aussage dagegen „der Rücklauf beträgt 40% der Frischaufgabe“, wird R = 0,40 angesetzt. Bei derselben Frischaufgabe von 20 t/h ergeben sich C = 8 t/h und T = 28 t/h. Der Unterschied von 5,33 t/h zwischen beiden Ergebnissen entsteht allein durch den geänderten Nenner. Bei der Bewertung von Brecherstrom oder Motorlast muss daher vor „wie viel Prozent?“ die Frage „bezogen auf welchen Strom?“ stehen.
Warum steigt die Umlauflast?
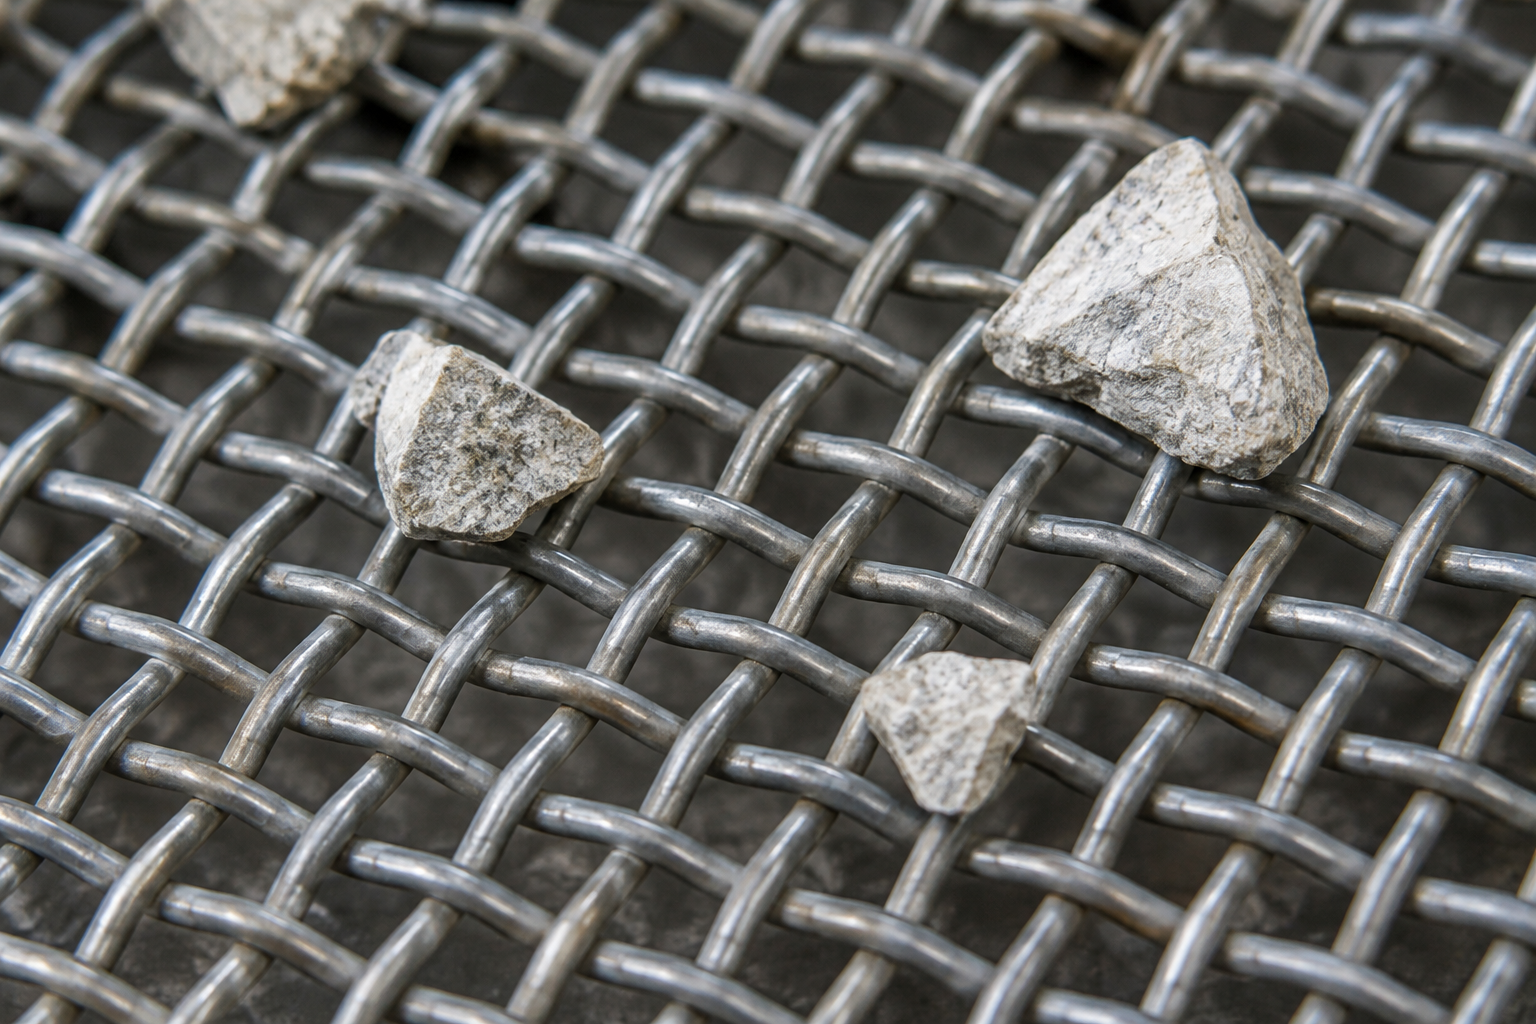
Eine hohe Umlauflast bedeutet nicht zwangsläufig, dass der Brecher zu klein ist. Die Korngrößenverteilung im Brecheraustrag wird durch Aufgabegröße, Brechbarkeit, Rotordrehzahl, Rost- oder Öffnungsanordnung, verschlissene Teile und Gleichmäßigkeit der Beschickung beeinflusst. Am Sieb können Maschenweite, wirksame Fläche, Schichthöhe, Grenzkornanteil, Feuchte und Verstopfung dazu führen, dass mehr Material in den Überlauf gelangt. Materialverlust oder Entmischung an einer Übergabeschurre kann den gemessenen Rücklauf zusätzlich verfälschen.
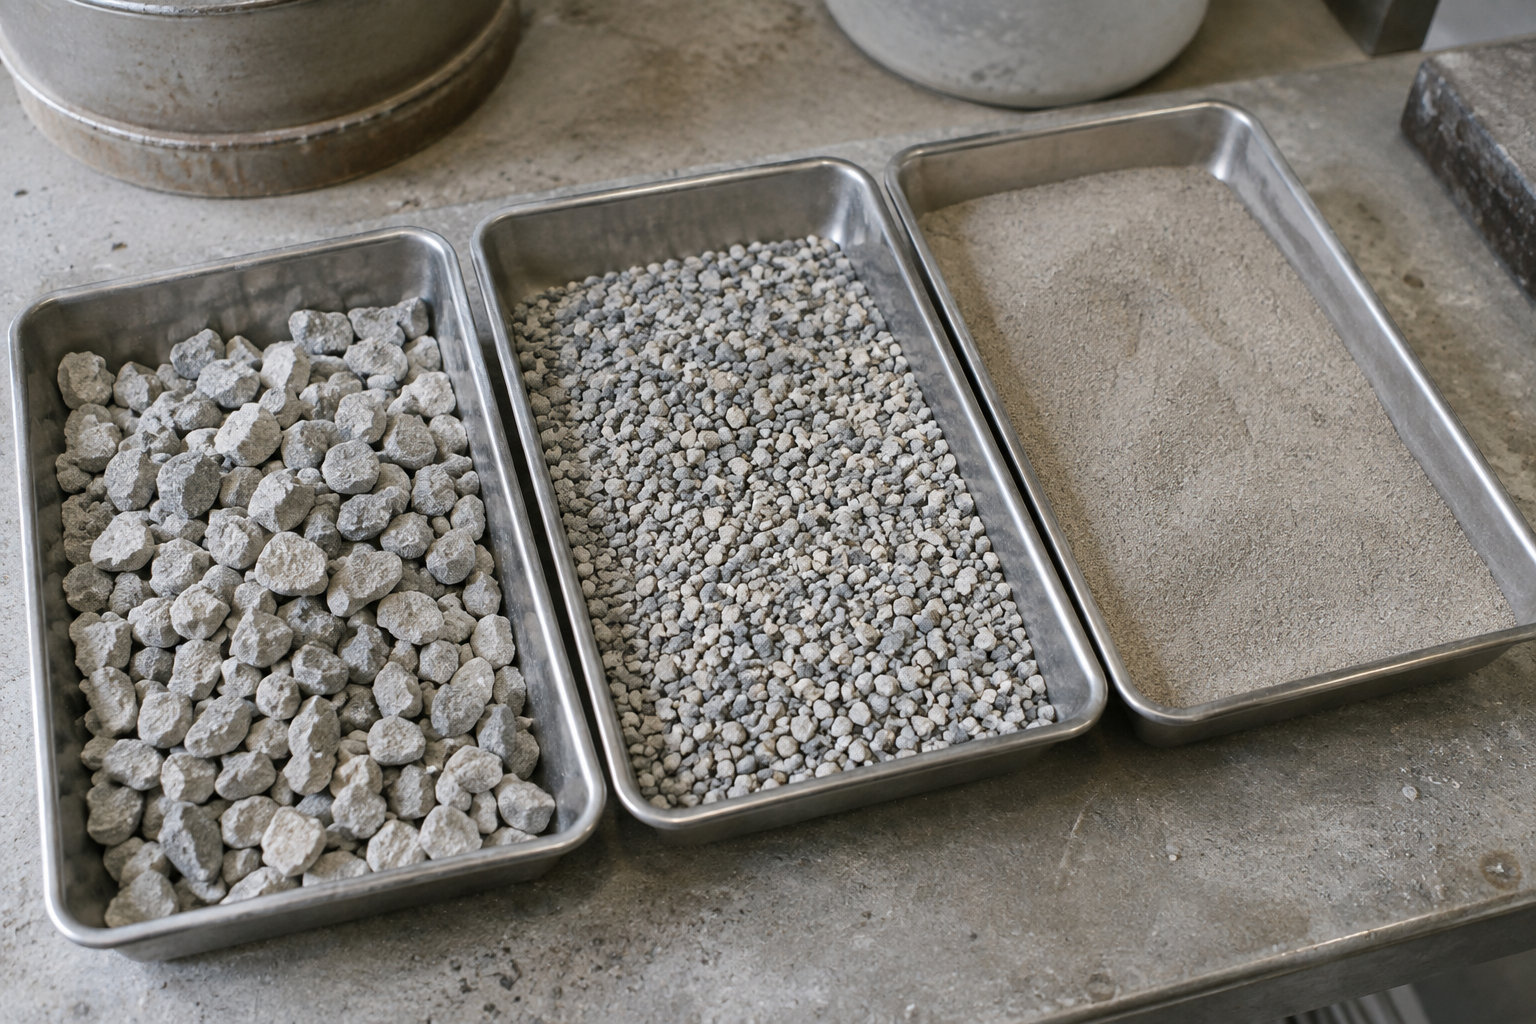
Die Reinheits- und Ausbringungskennzahlen aus dem Leitfaden zum Siebwirkungsgrad vom 29. September ergänzen diese Kreislaufbetrachtung. Ein sauber wirkender Siebdurchgang beweist nicht, dass das gesamte zielgerechte Material ins Produkt gelangt ist. Gelangt Feinkorn in den Überlauf, entsteht unnötiger Umlauf: Der Brecher bearbeitet dieselben Partikel erneut, während Förderer und Becherwerke mehr Tonnage transportieren. Bewerten Sie deshalb neben dem Rücklauf auch die Korngrößenverteilungen von Frischaufgabe, Brecheraustrag, Siebdurchgang und Siebüberlauf bei derselben Kontrollkorngröße.
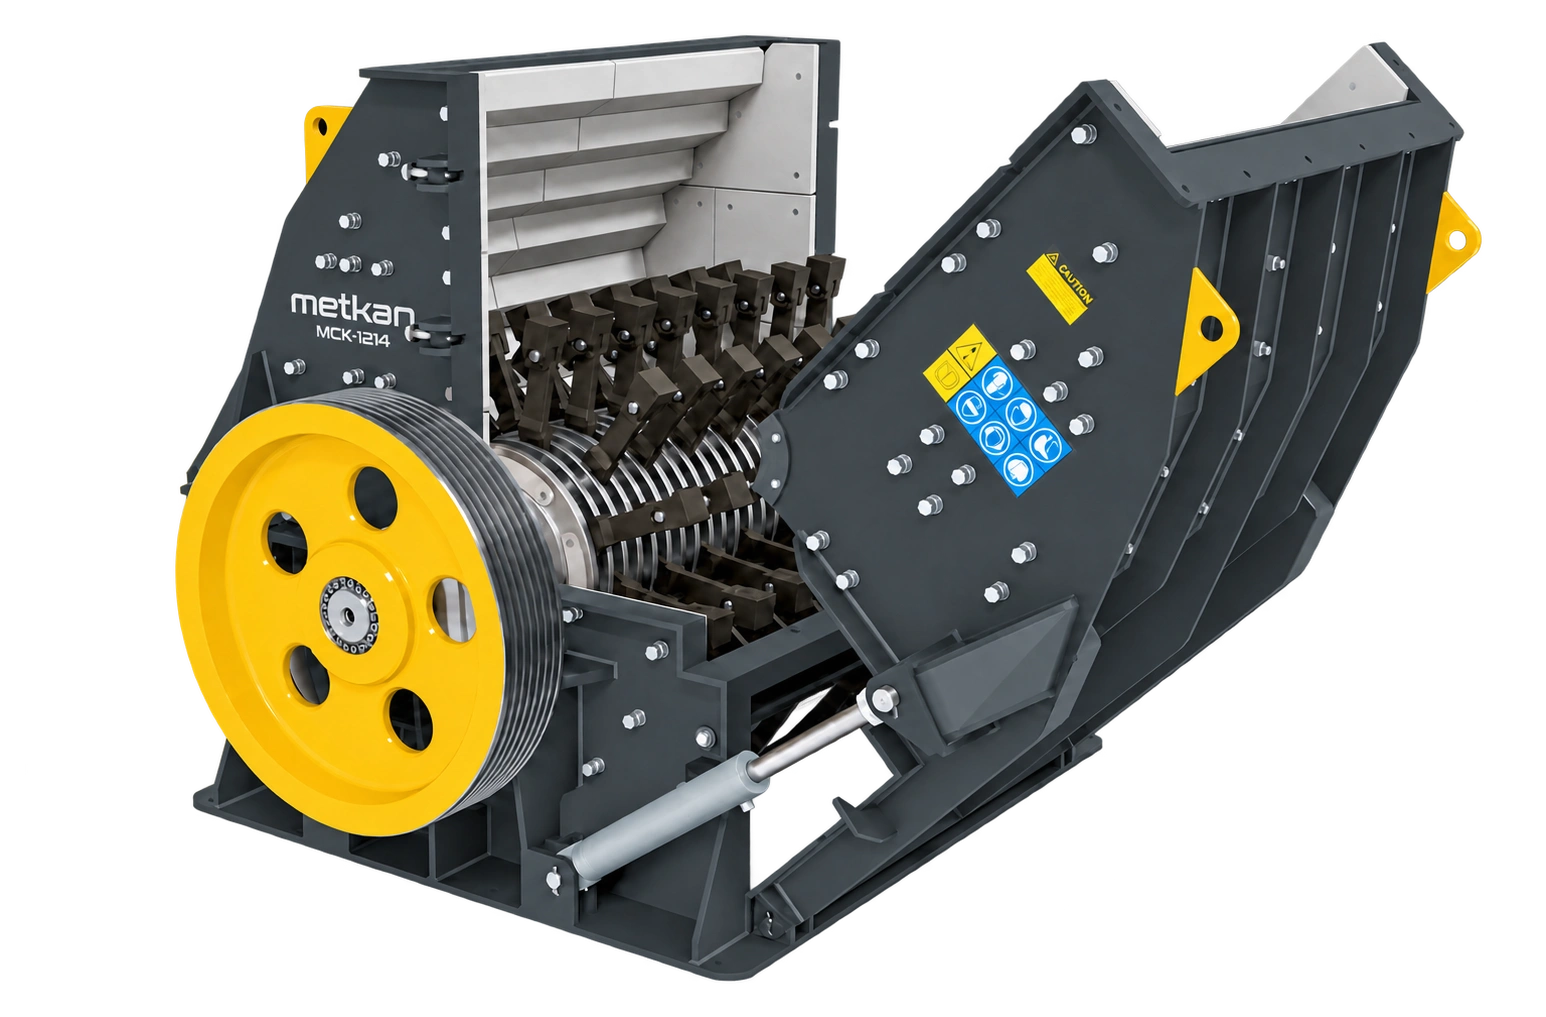
Den Kreislauf in einem stabilen Betriebsfenster messen
Messen Sie Frischaufgabe und Rücklauf im selben Zeitintervall. Bei vorhandenen Bandwaagen sind Nullpunkt, Geschwindigkeit und Kalibrierstatus zu dokumentieren; andernfalls ist eine geeignete Methode wie eine kontrollierte zeitbezogene Sammlung oder eine verifizierte Wiegebunkerbilanz zu wählen. Proben müssen den gesamten Strom und denselben stabilen Zeitraum repräsentieren. ISO 11648-1 enthält allgemeine Grundsätze für repräsentative Probenahme und statistische Auswertung von Schüttgütern; die Norm legt jedoch nicht allein die konkrete Feldmethode oder Maschineneinstellung fest.
Bei unterschiedlichen Feuchtegehalten dürfen Nassmengen nicht direkt verglichen werden; sie sind auf Trockenfeststoffströme umzurechnen. Entstaubung, Produktverluste, Bestandsänderungen oder weitere Nebenströme gehören in die Bilanz. Stimmen Frischaufgabe und Endprodukt im stationären Zustand nicht überein, sind zunächst Messung und Bestandsänderung zu prüfen. Eine negative oder physikalisch unmögliche Umlauflast weist meist auf nicht synchrone Proben, eine fehlerhafte Durchsatzmessung oder einen ausgelassenen Strom hin.
Ausrüstung anhand der Kreislauflast prüfen, nicht nur der Frischaufgabe
Brecher, Sieb, Rückförderer, Becherwerk und Schurren transportieren die gesamte Kreislauflast. Wird bei Motorstrom, Siebschichthöhe, Fördererfüllung oder Schurrenüberlauf nur die Frischaufgabe der Anlage angesetzt, wird die tatsächliche Beanspruchung unterschätzt. Die berechnete Tonnage allein bestimmt jedoch kein Modell: Schüttdichte, Maximalkorn, Feuchte, Zielkörnung, Abrasivität, Betriebsdauer und kurzzeitige Spitzenlasten sind ebenfalls zu berücksichtigen.
Zur Ermittlung des Engpasses ist zuerst die Messbilanz zu schließen und danach jeweils nur eine Variable zu verändern. Stabilisieren Sie die Aufgabe, analysieren Sie Brecheraustrag und Siebprodukte und messen Sie den Rücklauf unter denselben Schichtbedingungen erneut. Sinkt der Umlauf nach einer Siebkorrektur bei gleichbleibender Produktqualität, kann die Klassierung vor der Brecherkapazität die Ursache sein. Bleibt die Siebung stabil, während der Grobanteil im Brecheraustrag steigt, sind Brechbedingungen und Verschleißteile zu prüfen. Mehrere gleichzeitige Änderungen verdecken Ursache und Wirkung.
Welche Daten werden für Angebot oder Kreislaufumbau benötigt?
Übermitteln Sie Metkan die Frischaufgabe, den Bezugsstrom der Rücklaufquote, die Korngrößenverteilungen von Aufgabe und vier Hauptströmen, Feuchte, Betriebszeit und Daten der vorhandenen Ausrüstung. Motorströme, Sieböffnungen, Schurren- und Fördererabmessungen sowie Proben aus demselben Zeitraum verbessern die Bewertung eines Umbaus. Damit können offene oder geschlossene Fahrweise, tatsächliche Maschinenlasten und die Lage des Engpasses in Brecher, Sieb oder Übergabe gemeinsam untersucht werden.
Quellen und Berechnungshinweis
Das Rechenbeispiel beruht auf einer stationären Massenbilanz. Die Quellen stützen die Definition der Umlauflast, Beziehungen im geschlossenen Kreislauf und Probenahmegrundsätze; es handelt sich weder um eine Kundenmessung noch um eine Produktgarantie.